Lazerle hangi flanş tipleri kesilir?
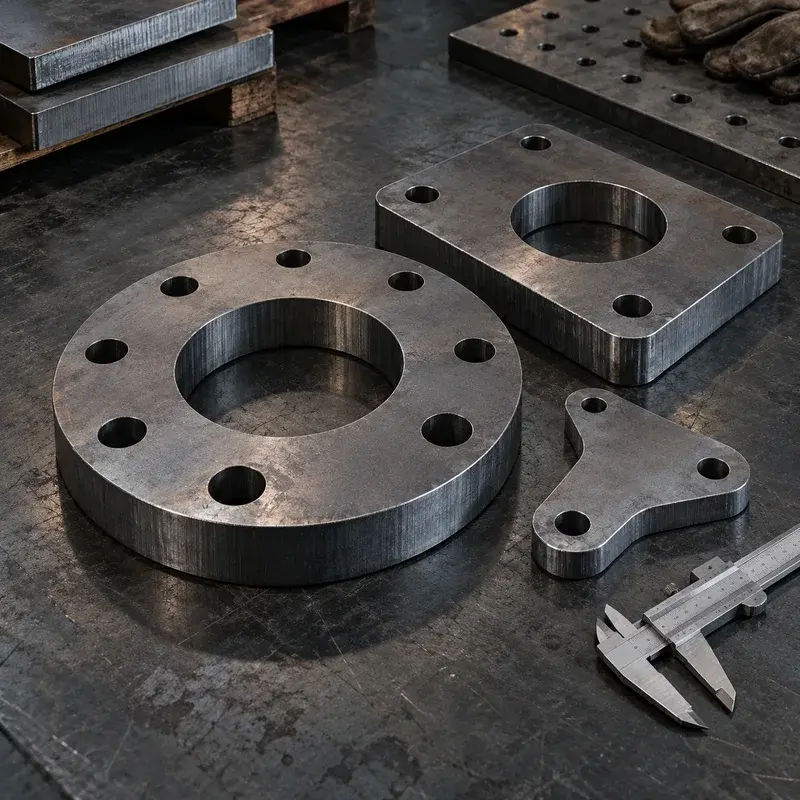
Lazer kesim yalnızca düz levhadan çıkan geometrileri üretir. Bu nedenle kaynak boyunlu veya göbekli flanşlar gibi dövme ya da talaşlı imalat gerektiren tipler lazerin kapsamı dışındadır; düz flanş ailesi ise tamamen lazerle kesilebilir.
- Düz delikli flanş: Boruya kaynatılan veya cıvatayla bağlanan düz levha flanş.
- Kör flanş: Hat sonunu veya bakım ağzını kapatan delikli disk.
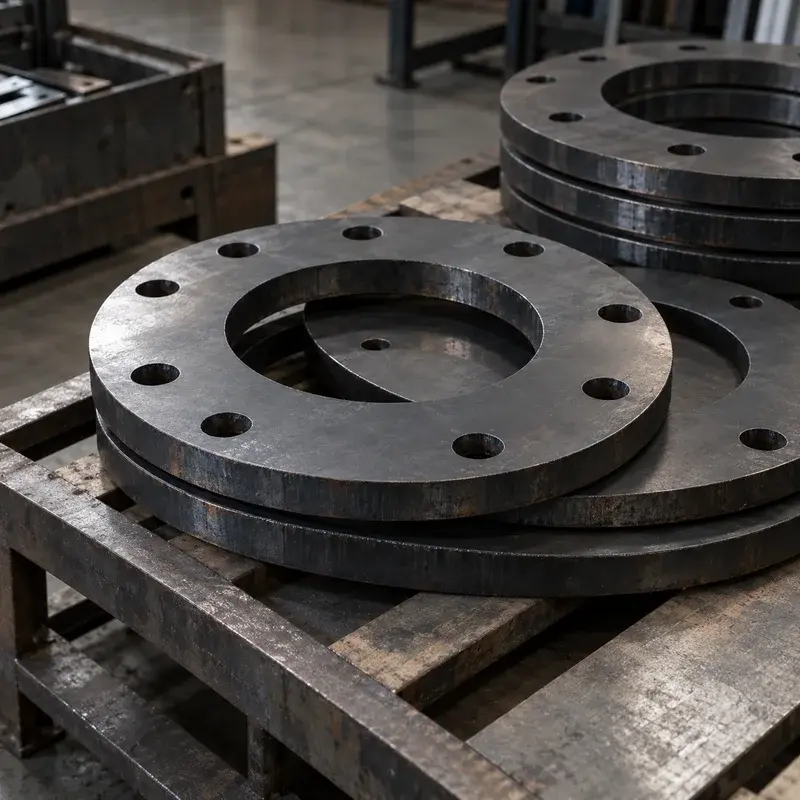
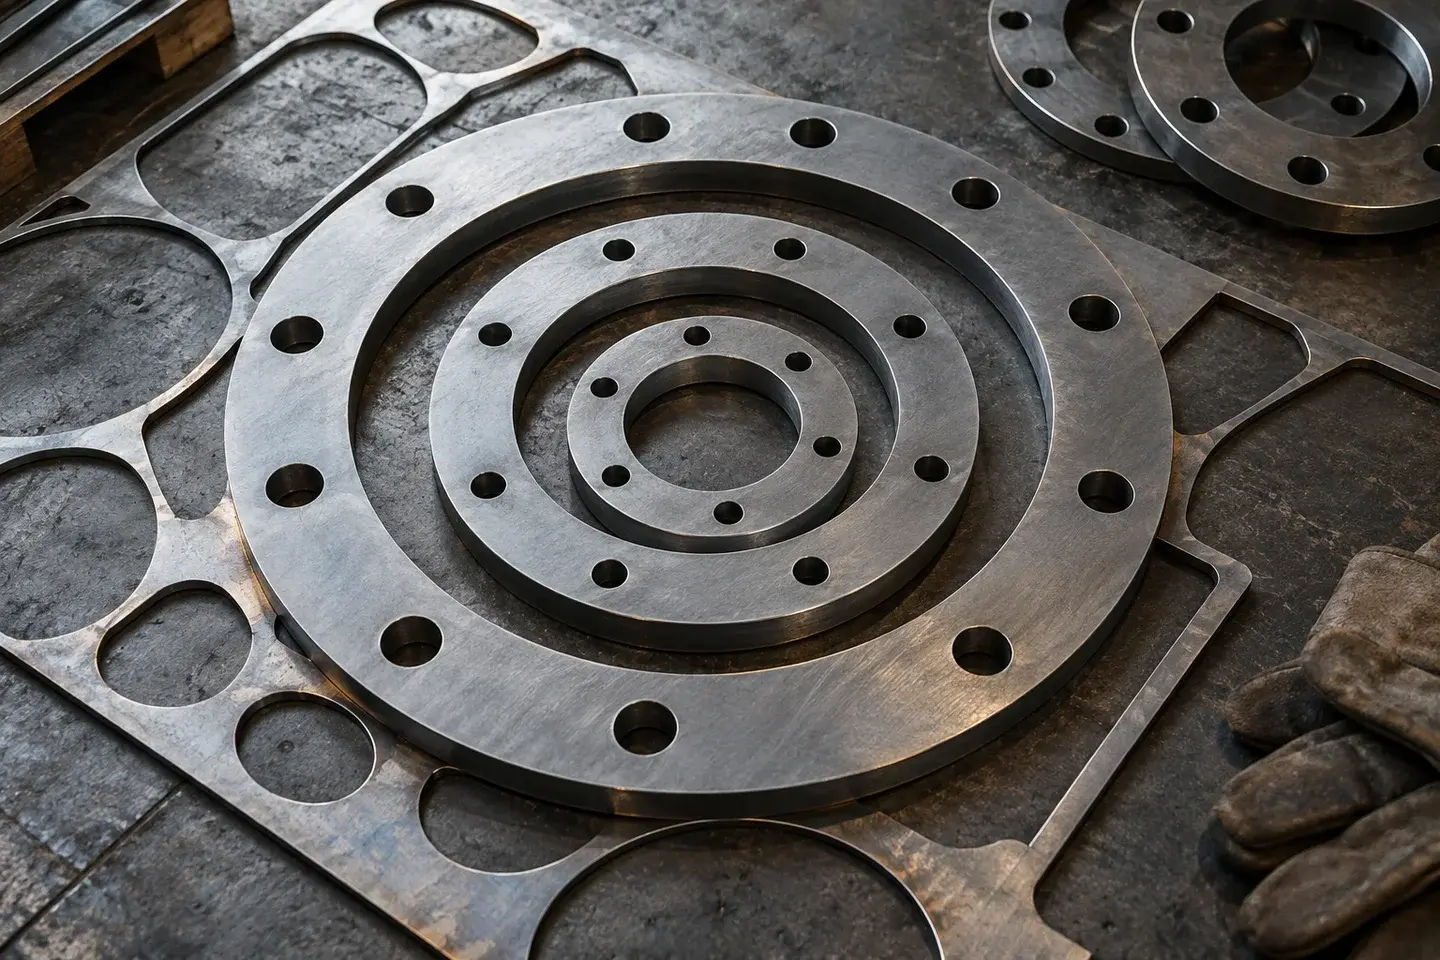
- Halka flanş: Büyük çaplı tank, silo ve kanal bağlantılarında kullanılan geniş halka.
- Kare ve dikdörtgen kanal flanşı: Havalandırma ve dökme malzeme kanallarında.
- Motor ve redüktör adaptör flanşı: Delik düzeni iki farklı standarda göre çizilen ara plaka.
- Özel profil flanş: Oval, segmentli veya kulaklı flanşlar.
Flanş malzeme ve kalınlık tablosu
Flanş kalınlığı genellikle 10 mm üzerine çıktığı için kalın levha kesiminin kenar kalitesi ve maliyet davranışı önem kazanır; bu konu kalın sac lazer kesim sayfasında ayrıntılı anlatılır.
| Varyant | Tipik malzeme / kalınlık (mm) | Proses |
|---|---|---|
| Havalandırma ve kanal flanşı | Galvanizli veya DKP, 2–6 | Lazer kesim |
| Düz boru flanşı (basınçsız hat) | S235JR, 10–30 | Lazer kesim; gerekirse yüzey işleme (çözüm ortağı) |
| Basınçlı hat flanşı | Standardın öngördüğü sınıf (ör. P265GH), 12–40 | Lazer kesim + talaşlı işleme (çözüm ortağı) |
| Paslanmaz flanş | 304 / 316L, 3–30 | Azotla lazer kesim; kalın kesitte kenar kalitesi değerlendirilir |
| Motor / redüktör adaptör flanşı | S235 / S355, 10–40 | Lazer ön ölçü + merkezleme çapı talaşlı (çözüm ortağı) |
| Büyük çaplı halka flanş | S235 / S355, 8–50 | Lazer kesim, iç içe yerleşim |
| Alüminyum flanş | 5083 / 6082, 5–30 | Lazer kesim |
* Lazer kalınlık aralıkları nominaldir ve her parça için mühendislik incelemesiyle teyit edilir. Basınçlı uygulamalarda malzeme sınıfı ve standarda uygunluk sorumluluğu tasarımcıdadır.
Standart flanş mı, özel delik düzeni mi?
Standart boru flanşları için en yaygın referanslar EN 1092-1 (PN sınıfları) ve ASME B16.5 (Class sınıfları) standartlarıdır. Lazerle kesilebilecek tipler arasında EN 1092-1'deki Tip 01 düz kaynak flanşı ve Tip 05 kör flanş bulunur. Örneğin DN100 PN16 bir flanşta dış çap 220 mm, bölüm dairesi çapı 180 mm ve 8 adet Ø18 mm delik (M16 cıvata) bulunur. Standart adını yazmanız yeterli değildir: kesime esas olacak ölçülü çizimi sizin onayınızla netleştiririz.
Özel flanşlarda temel ölçüler dış çap, iç çap, bölüm dairesi çapı (PCD), delik sayısı ve delik çapıdır. Delikler eşit aralıklıysa iki komşu delik arasındaki kiriş mesafesi PCD × sin(180° / n) formülüyle bulunur; DN100 örneğinde 180 × sin(22,5°) ≈ 68,9 mm. Boru flanşlarında deliklerin dikey ve yatay eksen üzerine değil, eksenin iki yanına simetrik yerleştirilmesi yaygın bir kuraldır; çiziminizde bu yönü belirtin.
Cıvata deliği hassasiyeti: lazer kesim yeterli mi?
Lazer kesimde delik konumları CNC programından gelir; bu nedenle geçiş deliği olarak kullanılan cıvata deliklerinde konum hassasiyeti çoğu uygulama için yeterlidir. Sınırlayıcı olan genellikle konum değil, kalın levhada deliğin kendisidir: kesim kenarında hafif bir konikleşme oluşur ve deliğin üst ve alt çapı arasında küçük bir fark görülebilir.
Genel kural olarak delik çapı levha kalınlığından küçük olmamalıdır. 25 mm bir flanşa M20 için 22 mm delik gerekiyorsa delik kalınlığın altında kalır; bu durumda delik kalitesi incelemede ayrıca değerlendirilir ve gerekirse lazerle ön delik açılıp son çap delme ile çözüm ortağında tamamlanır. Halka üzerinde çok sayıda delik ısı birikimine yol açabileceğinden kesim sırası da programlamada planlanır.
Flanşta ne zaman talaşlı işleme gerekir?
Lazer kesim flanşın konturunu ve deliklerini üretir; yüzey düzlemselliği ve pürüzlülüğü ise levhanın haddelenmiş durumuna bağlıdır. Aşağıdaki durumlarda lazerle işleme payı bırakılarak kesilen flanş, çözüm ortağımızda talaşlı işlemeyle bitirilir ve bu kalem teklifte ayrıca gösterilir.
- Contalı sızdırmazlık yüzeyi, yükseltilmiş yüz (raised face) veya O-ring kanalı
- Motor ve redüktör flanşlarında merkezleme çapı (fatura) ve sıkı geçme delik
- Dişli delik, havşa veya hassas tolerans gerektiren delik çapı
- Boruya kaynatıldıktan sonra çarpılan flanş yüzünün yeniden alınması
Halka flanşları iç içe yerleştirerek malzeme nasıl kazanılır?
Bir halka flanşın ortası, ayrıca değerlendirilmezse hurdaya gider. Dış çapı 600 mm, iç çapı 400 mm, kalınlığı 20 mm bir halka, 600 × 600 mm'lik kare alanın (yaklaşık 56,5 kg) yalnızca 24,7 kg'lık bölümünü kullanır; ortadaki 400 mm'lik disk tek başına yaklaşık 19,7 kg'dır. Bu diskin içine daha küçük bir halka, kör flanş veya aynı kalınlıktaki başka bir parça yerleştirildiğinde malzeme kullanımı belirgin şekilde iyileşir. Ağırlıkları kendi ölçülerinizle sac ağırlık hesaplama aracında kontrol edebilirsiniz.
Levha genişliği 2.000 mm olduğundan tek parça bir flanşın dış çapı, kenar payları da düşüldüğünde bu değerin altında kalmalıdır. Daha büyük çaplarda flanş segmentlere bölünerek kesilir; segmentlerin birleştirilmesi kaynak gerektirdiği için çözüm ortağı kapsamında değerlendirilir.
Malzemeyi siz gönderiyorsanız, iç disklerin ve kullanılabilir artıkların size iade edilmesini isteyip istemediğinizi talepte belirtin. Böylece yerleşim baştan buna göre planlanır.
Flanş teklifi için ne göndermelisiniz?
Flanş maliyetini en çok kalınlık, toplam kesim boyu, delik sayısı, malzeme sınıfı ve talaşlı işleme kapsamı belirler. Aynı kalınlıktaki farklı çaplardaki flanşları tek talepte göndermek, iç içe yerleşim imkânını artırır.
- Ölçülü teknik resim veya DXF; standart flanşta standart, DN, PN/Class ve tip bilgisi
- Malzeme sınıfı, kalınlık ve gerekiyorsa malzeme sertifikası beklentisi (ör. EN 10204 3.1)
- Talaşlı işlenecek yüzeyler, işleme payı ve tolerans beklentisi
- Adet, çap gruplarına göre liste ve iç disklerin iadesi tercihi
Sık sorulan sorular
EN 1092-1 standardındaki bir flanşı lazerle kesebilir misiniz?
Düz tipteki flanşların (ör. Tip 01 ve Tip 05) kontur ve deliklerini lazerle kesebiliriz. Kesime esas ölçülü çizim sizin onayınızla netleştirilir. Basınçlı uygulamalarda malzeme sınıfı, sertifika ve standarda uygunluk değerlendirmesi tasarımcının ve tesis sahibinin sorumluluğundadır.
Lazer kesim flanş contalı bağlantıda doğrudan kullanılabilir mi?
Basınçsız havalandırma kanalı veya düşük basınçlı bağlantılarda haddelenmiş yüzey çoğu zaman yeterli olur. Basınçlı, hijyenik veya kritik sızdırmazlık gerektiren hatlarda conta yüzeyinin talaşlı işlemeyle bitirilmesi gerekir; bu işlem çözüm ortağımız aracılığıyla yapılır.
Malzeme sertifikası verebilir misiniz?
Malzemeyi biz temin ediyorsak tedarikçinin malzeme sertifikası (ör. EN 10204 3.1) talep edilebilir; temin edilebilirliği teklifte netleştirilir. Bu sertifika malzemeye aittir, flanşın bir standarda uygunluğunu belgelemez.
2 metreden büyük çaplı flanş kesebilir misiniz?
Levha genişliği 2.000 mm olduğu için bu çaplarda flanş genellikle segmentlere bölünerek kesilir. Segment sayısı, birleşim yeri ve kaynak hazırlığı çizimde tanımlanmalıdır; kaynak işlemi çözüm ortağı kapsamındadır.
Kalın flanşın kesim kenarında boya veya kaynak öncesi işlem gerekir mi?
Kalın karbon çeliği genellikle oksijenle kesilir ve kenarda ince bir oksit tabakası oluşur. Bu tabaka kaynak veya boya kalitesini etkileyebileceği için bu işlemlerden önce kenarın temizlenmesi önerilir. Gereksinimi talepte belirtirseniz incelemede değerlendirilir.
Motor ve redüktör arasındaki adaptör flanşını ölçüden çizebilir misiniz?
Motor ve redüktör üreticilerinin katalog ölçülerini veya mevcut parçayı paylaşırsanız iki delik düzenini içeren çizimi hazırlayabilir ya da çiziminizi kontrol edebiliriz. Merkezleme çapı gibi hassas yüzeyler talaşlı işleme gerektirir ve teklifte ayrı kalem olarak gösterilir.