Yedek sac parça imalatı hangi durumlarda gerekir?
En sık karşılaştığımız durum, makinenin üreticisinin parçayı artık tedarik etmemesi veya parçanın ithal bir makineye ait olup uzun süre beklemeyi gerektirmesidir. Diğer durumlar; parçanın kimden alındığının bilinmemesi, çizimin arşivde olmaması, eski çizimin güncel parçayla uyuşmaması veya parçanın kırılıp kullanılmaz hale gelmesidir.
Bakım ekiplerinin genel ihtiyaçları ve acil talep akışı endüstriyel bakım sayfamızda anlatılır. Bu sayfa ise tek bir konuya odaklanır: elinizdeki eksik veya bozuk bilgiden güvenilir, tekrar kullanılabilir bir parça tanımına nasıl ulaşılır.
Hangi başlangıç bilgisiyle çalışabiliriz?
Her başlangıç verisi farklı bir güven düzeyi sağlar. Aşağıdaki tablo neyin yeterli olduğunu ve neyin eksik kaldığını özetler.
| Başlangıç verisi | Ne sağlar | Eksik kalan / risk | Sonraki adım |
|---|---|---|---|
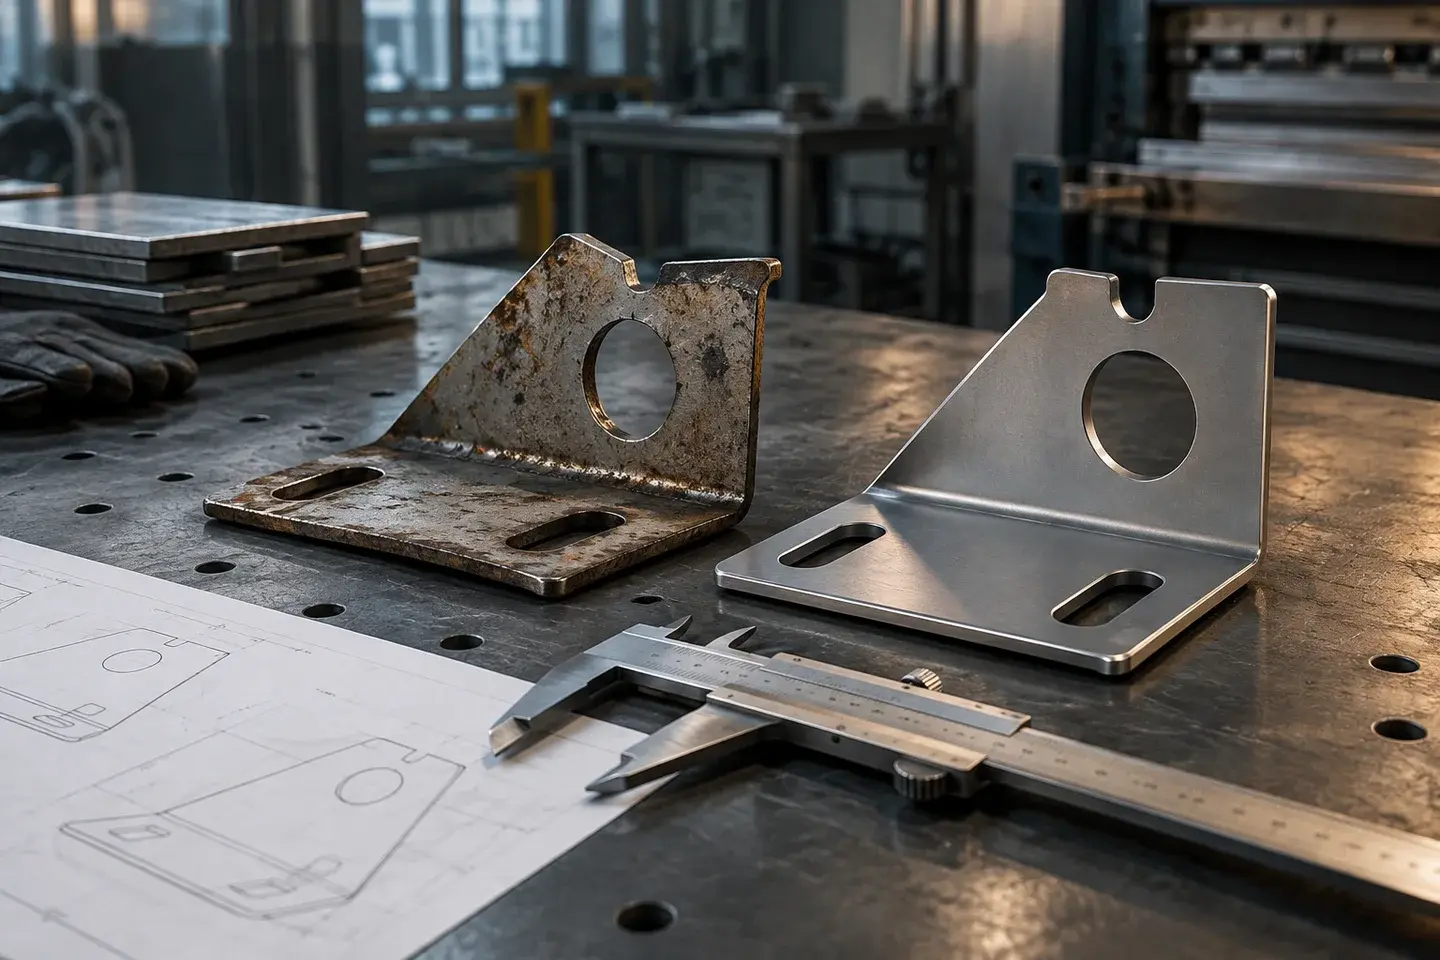
| Sağlam numune | Tüm geometri, kalınlık, büküm yönü | Aşınma ve deformasyon ölçüye karışabilir | Ölçüm, çizim, onay |
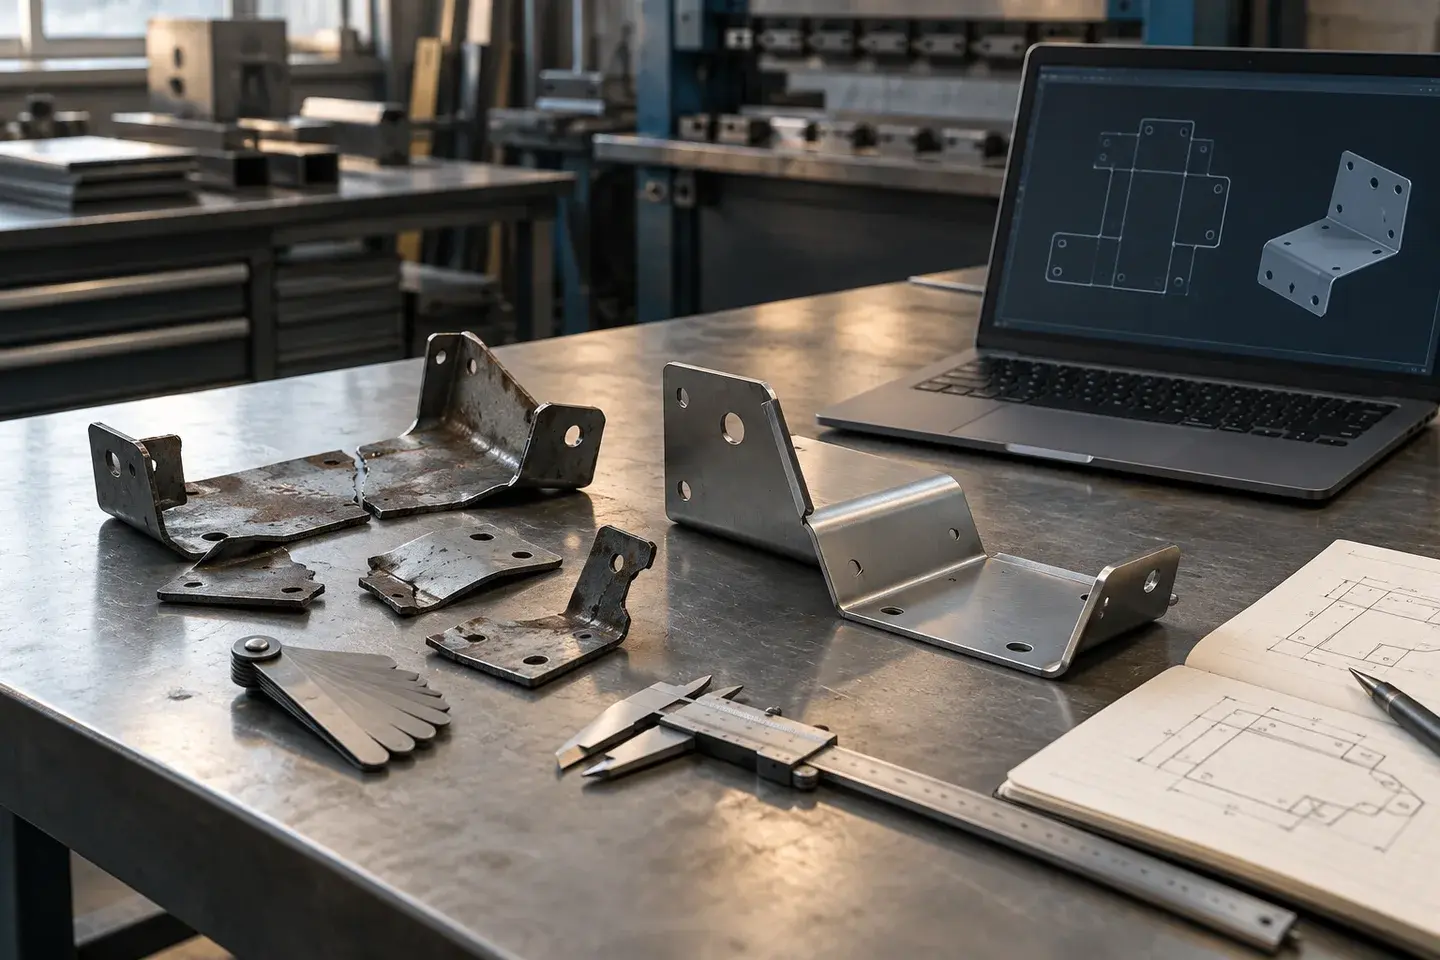
| Kırık veya aşınmış parça | Geometrinin büyük kısmı | Kırık bölge, gerçek açı ve delik konumu | Karşı parçadan veya fonksiyondan ölçü türetme |
| Eski çizim | Tasarım niyeti ve tolerans | Sonradan yapılmış değişiklikler çizimde olmayabilir | Sahadaki parçayla karşılaştırma |
| Ölçülü fotoğraf | Genel form ve ön fiyat | Delik konumu, açı ve kalınlık belirsiz | Kritik ölçülerin sahada alınması veya numune |
Kırık veya aşınmış parçadan doğru ölçü nasıl çıkarılır?
Tersine mühendislikte asıl iş, ölçülen değer ile tasarım değerini ayırmaktır. Aşınmış bir kenarı, eğilmiş bir flanşı veya ovalleşmiş bir deliği olduğu gibi kopyalamak, eski parçanın kusurunu yeni parçaya taşır.
- 01Referans yüzeyleri belirleme
Parçanın makineye bağlandığı yüzey ve delikler referans alınır; diğer ölçüler bu referanstan verilir.
- 02Kalınlığı doğru ölçme
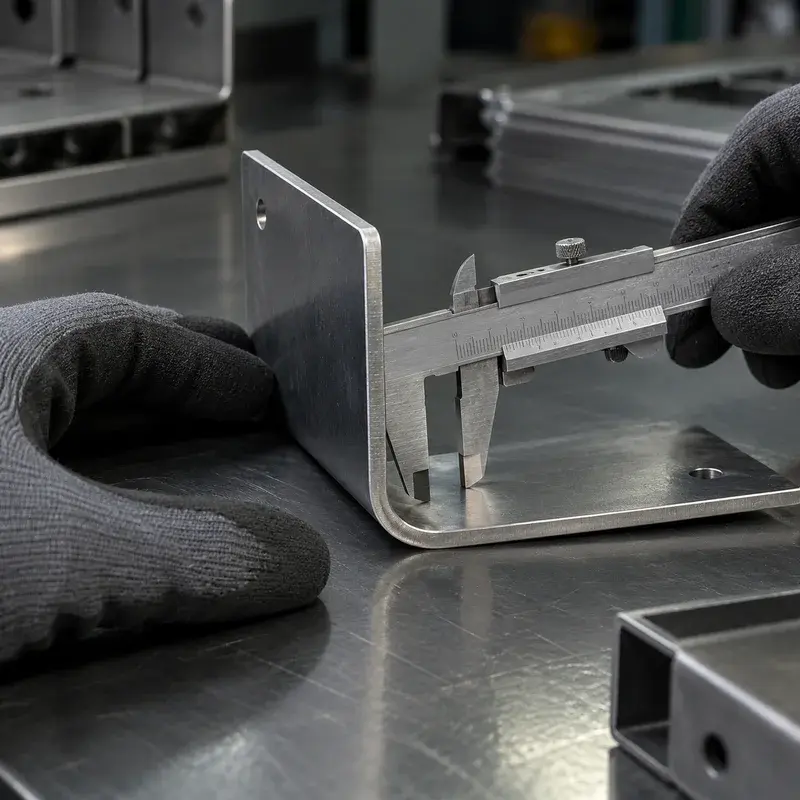
Kalınlık aşınmamış bir bölgeden ve boya veya kaplama payı düşülerek ölçülür.
- 03Büküm ölçülerini çıkarma
İç radyüs radyüs mastarıyla, açı açıölçerle alınır; geri yaylanma nedeniyle açılmış bükümler tasarım açısına göre değerlendirilir.
- 04Delik düzenini karşı parçadan doğrulama
Mümkünse cıvata delikleri, parçanın bağlandığı makine gövdesinden veya karşı parçadan ölçülür.
- 05Ölçü sistemini tanıma
İthal makinelerde ölçüler inç tabanlı olabilir; örneğin 3,18 mm gibi bir değer büyük olasılıkla 1/8 inçtir.
- 06Mantıklı değerlere yuvarlama
49,7 mm ölçülen bir kenarın tasarımda 50 mm olması muhtemeldir; ancak yuvarlama fonksiyonu bozmayacaksa yapılır ve kayda geçirilir.
Kırık parçalarda tüm parçaları göndermeniz, kırılma noktasındaki eksik geometrinin yeniden kurulmasını kolaylaştırır. Kırılmanın nedeni (yorulma, aşırı yük, korozyon) belliyse bunu da belirtin; yeni çizimde kalınlık veya radyüs önerisi gerekebilir.
Parçanın malzemesi nasıl tespit edilir?
Çoğu sac parçada malzeme grubu basit kontrollerle belirlenebilir: mıknatıs testi karbon çeliği ile östenitik paslanmazı ayırır (soğuk şekillendirilmiş 304 hafif manyetik olabilir), yüzey görünümü galvaniz kaplamayı gösterir, ağırlık ve boyut oranı alüminyum ile çeliği ayırır. Aşınma sacı gibi parçalarda sertlik bilgisi de önemlidir.
Kesin kalite gerektiğinde spektral analiz ve sertlik ölçümü dış laboratuvarda, çözüm ortaklarımız aracılığıyla yaptırılabilir; kapsam ve maliyet teklifte ayrıca gösterilir. Eski çizimlerde geçen St37 veya St52 gibi eski kalite adları için güncel EN karşılıkları (yaklaşık olarak S235JR ve S355 sınıfı) seçilir ve bu eşleştirme kayda yazılır. Malzeme bazında kesim notları için paslanmaz çelik lazer kesim gibi malzeme sayfalarımıza bakabilirsiniz.
Hangi yedek sac parçalar üretilebilir?
| Varyant | Tipik malzeme / kalınlık (mm) | Proses |
|---|---|---|
| Kırılmış bağlantı braketi | DKP veya S235JR, 2–6 | Lazer kesim + büküm |
| Kapak, panel ve muhafaza sacı | DKP, galvanizli veya paslanmaz, 1–3 | Lazer kesim + büküm |
| Sıyırıcı, aşınma ve kılavuz sacı | S355 veya aşınma dayanımlı çelik, 4–12 | Lazer kesim; büküm kaliteye göre değerlendirilir |
| Elek ve delikli sac | Paslanmaz veya galvanizli, 1–4 | Lazer kesim |
| Flanş ve bağlantı plakası | S235JR / S355JR, 8–30 | Lazer kesim; hassas delikler çözüm ortağıyla |
| Gıda makinesi paslanmaz parçası | 304 / 316, 1–4 | Azotla lazer kesim + büküm |
Kaynaklı alt montaj, diş açma, talaşlı işlem ve kaplama gereken parçalarda bu operasyonlar çözüm ortaklarımız aracılığıyla, kapsamı teklifte belirtilerek sağlanır.
Yeni çizim ve revizyon kaydı neden bu kadar önemli?
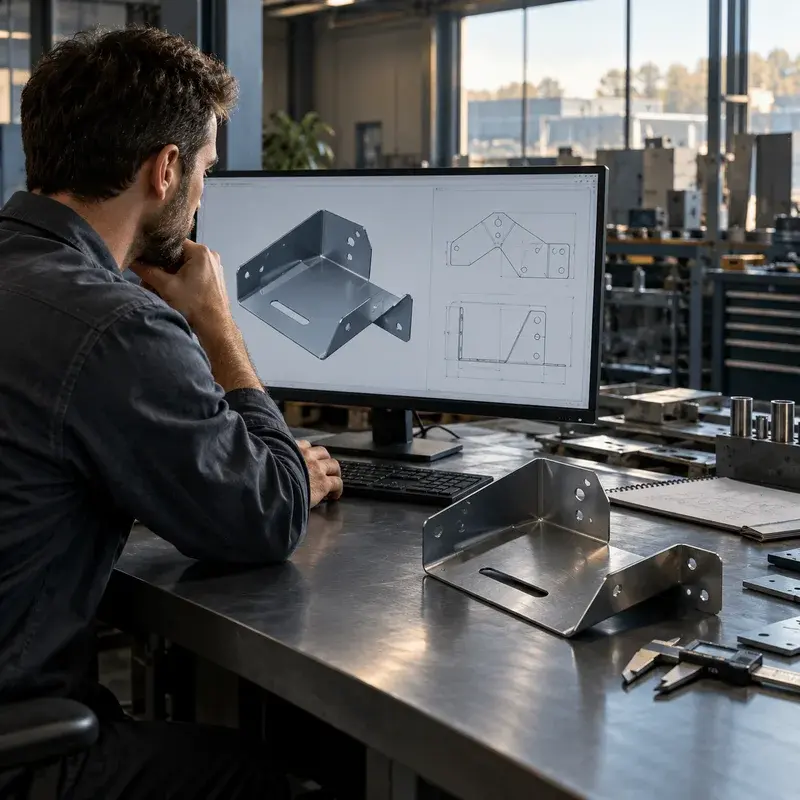
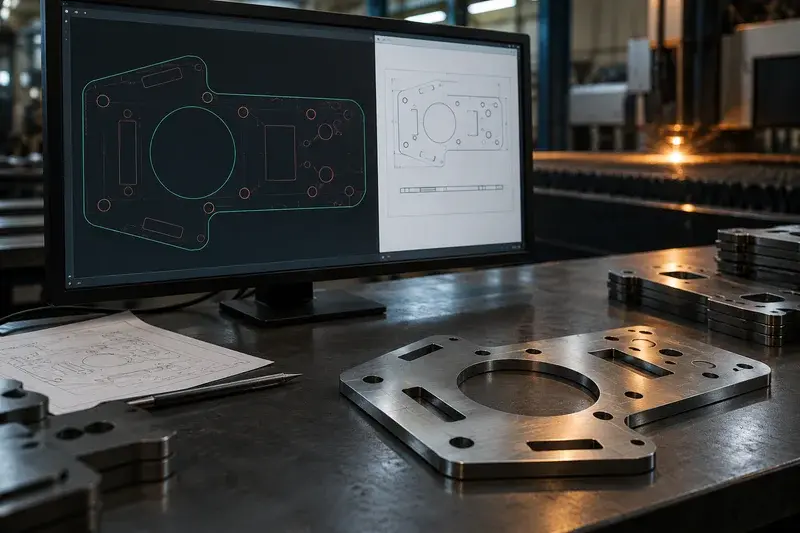
Tersine mühendislik bir kez yapıldığında asıl değeri, ortaya çıkan parça tanımının saklanmasıdır. Her parça için DXF (gerekirse STEP) dosyası ve bir revizyon kaydı oluştururuz. Kayıt onayınızla kesinleşir ve bir sonraki siparişte doğrudan bu dosya üzerinden teklif hazırlanır. Bükümlü parçalarda açınım ölçüsü kayda geçirildiğinden, aynı parça farklı bir zamanda da aynı ölçüyle çıkar. Açınım hesabının mantığı için büküm açınım hesaplama aracına bakabilirsiniz.
- Sizin parça veya ekipman kodunuz ve parçanın makinedeki yeri
- Başlangıç verisi: numune, kırık parça, eski çizim veya fotoğraf
- Ölçüm sırasında verilen kararlar: hangi ölçü yuvarlandı, hangisi karşı parçadan alındı
- Malzeme, kalınlık, iç radyüs ve varsa eşdeğer kalite eşleştirmesi
- Revizyon harfi, değişiklik nedeni ve onay tarihi
Orijinalden farklı bir iyileştirme (daha kalın sac, daha büyük radyüs, farklı malzeme) önerirsek bunu yeni bir revizyon olarak ayrıca kaydeder, onayınız olmadan uygulamayız.
Acil bakım durumunda süreç nasıl hızlandırılır?
Acil bir talepte süreyi en çok bilgi eksikliği uzatır. Kesin bir süre taahhüt etmeyiz; mevcut kapasite ve malzeme durumuna göre ulaşılabilir en gerçekçi tarihi yazılı olarak bildiririz. Aşağıdaki adımlar ise bekleme süresini sizin tarafınızdan kısaltır:
- Parçanın her iki yüzünü, yanında cetvel veya metre bulunan net fotoğraflarla gönderin.
- Kritik ölçüleri (delik arası, toplam boy, büküm yüksekliği) sahada alıp yazın.
- Birebir kopya mı, yoksa işlevi karşılayan geçici bir parça mı istendiğini belirtin.
- Numuneyi mümkün olan en erken anda ulaştırın; çizim ve malzeme kontrolü paralel ilerleyebilir.
- Sık arızalanan parçalar için arşivlenmiş çizimle önceden stok sipariş edin.
Sık sorulan sorular
Yalnızca fotoğraftan yedek parça üretebilir misiniz?
Ölçülü fotoğraf ön değerlendirme ve yaklaşık fiyat için yeterli olabilir. Üretim için delik konumları, kalınlık ve büküm açıları gibi kritik ölçülerin sahada alınması veya numunenin gönderilmesi gerekir. Aksi halde ilk parçanın montajda uymama riski yüksektir.
İnç ölçülü eski bir makinenin parçasını yapabilir misiniz?
Evet. Ölçüler inç tabanlıysa bunu ölçüm sırasında tespit eder, tasarım değerlerini buna göre belirleriz. Sac kalınlığı inç standardında bulunamıyorsa en yakın metrik kalınlık önerilir ve bu fark kayda yazılır.
Kırık parçanın tüm parçalarını göndermem gerekir mi?
Mümkünse evet. Kırılma bölgesindeki eksik geometri, parçalar yan yana getirilerek daha güvenilir şekilde yeniden kurulur. Eksik parça varsa geometri karşı parçadan veya işlevden türetilir.
Malzeme analizi için ek ücret ödenir mi?
Basit kontrollerle belirlenebilen malzemeler için ayrı bir analiz gerekmez. Kesin kalite tespiti gerekiyorsa laboratuvar analizi çözüm ortaklarımız aracılığıyla yapılır ve maliyeti teklifte ayrıca gösterilir.
Parçayı orijinalinden daha dayanıklı yapabilir misiniz?
Kırılma veya aşınma nedeni belliyse daha kalın sac, daha büyük büküm radyüsü veya farklı malzeme önerebiliriz. Bu değişiklik makinenin diğer parçalarıyla uyumu açısından sizinle birlikte değerlendirilir ve yeni bir revizyon olarak kaydedilir.
İkinci siparişte yeniden numune göndermem gerekir mi?
Hayır. Onaylı çizim ve revizyon kaydı saklandığı için parça kodunu veya önceki sipariş bilgisini iletmeniz yeterlidir. Parçada sahada bir değişiklik yapıldıysa bunu bildirmeniz gerekir.