200 ton abkant ne demektir?
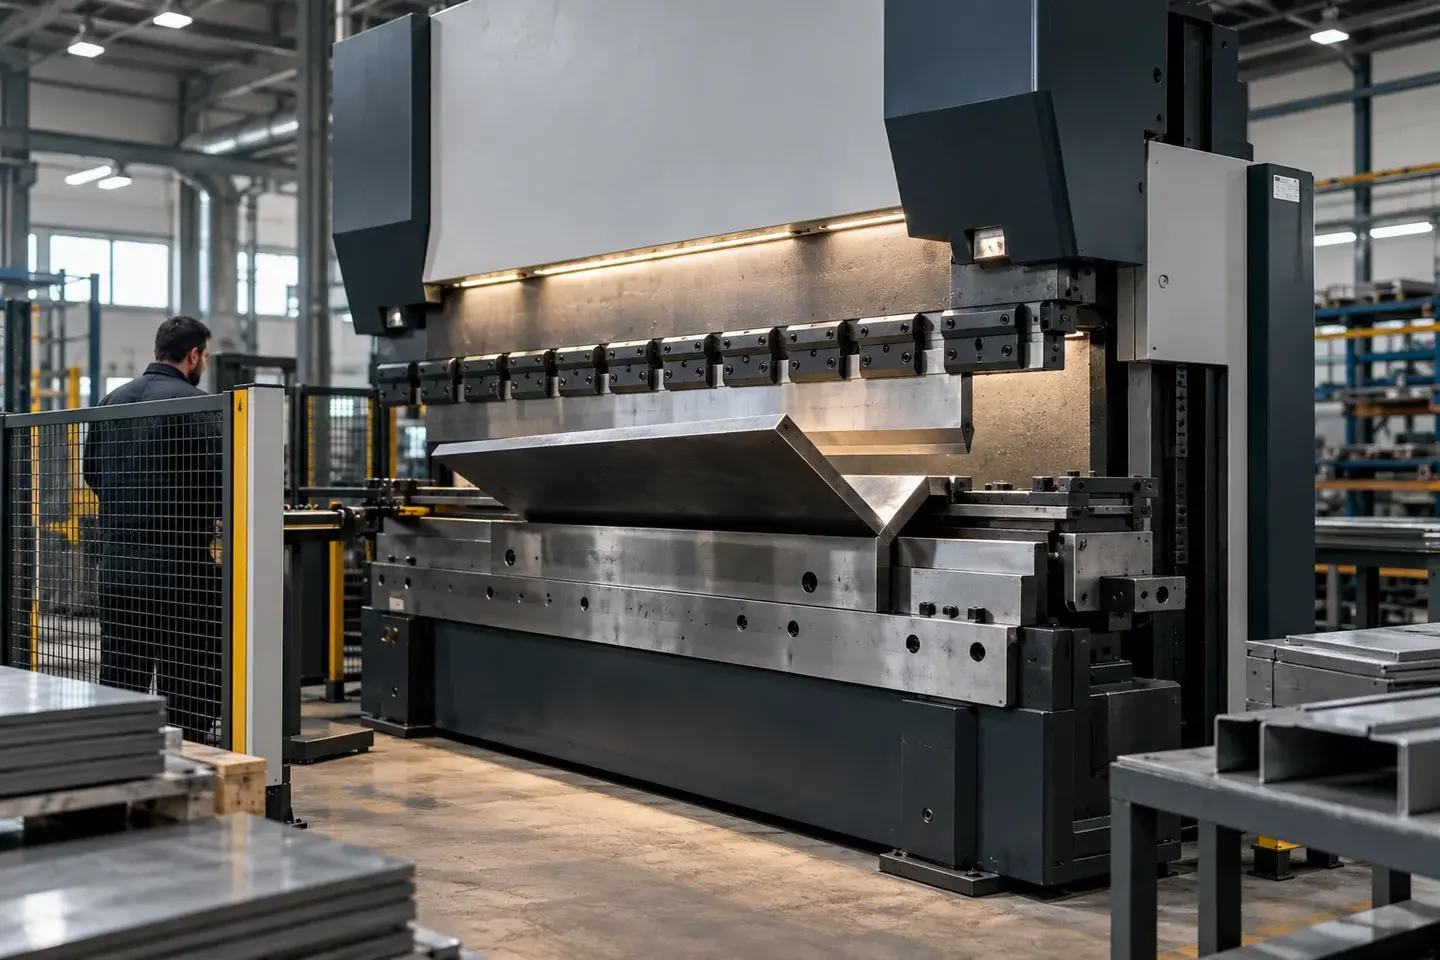
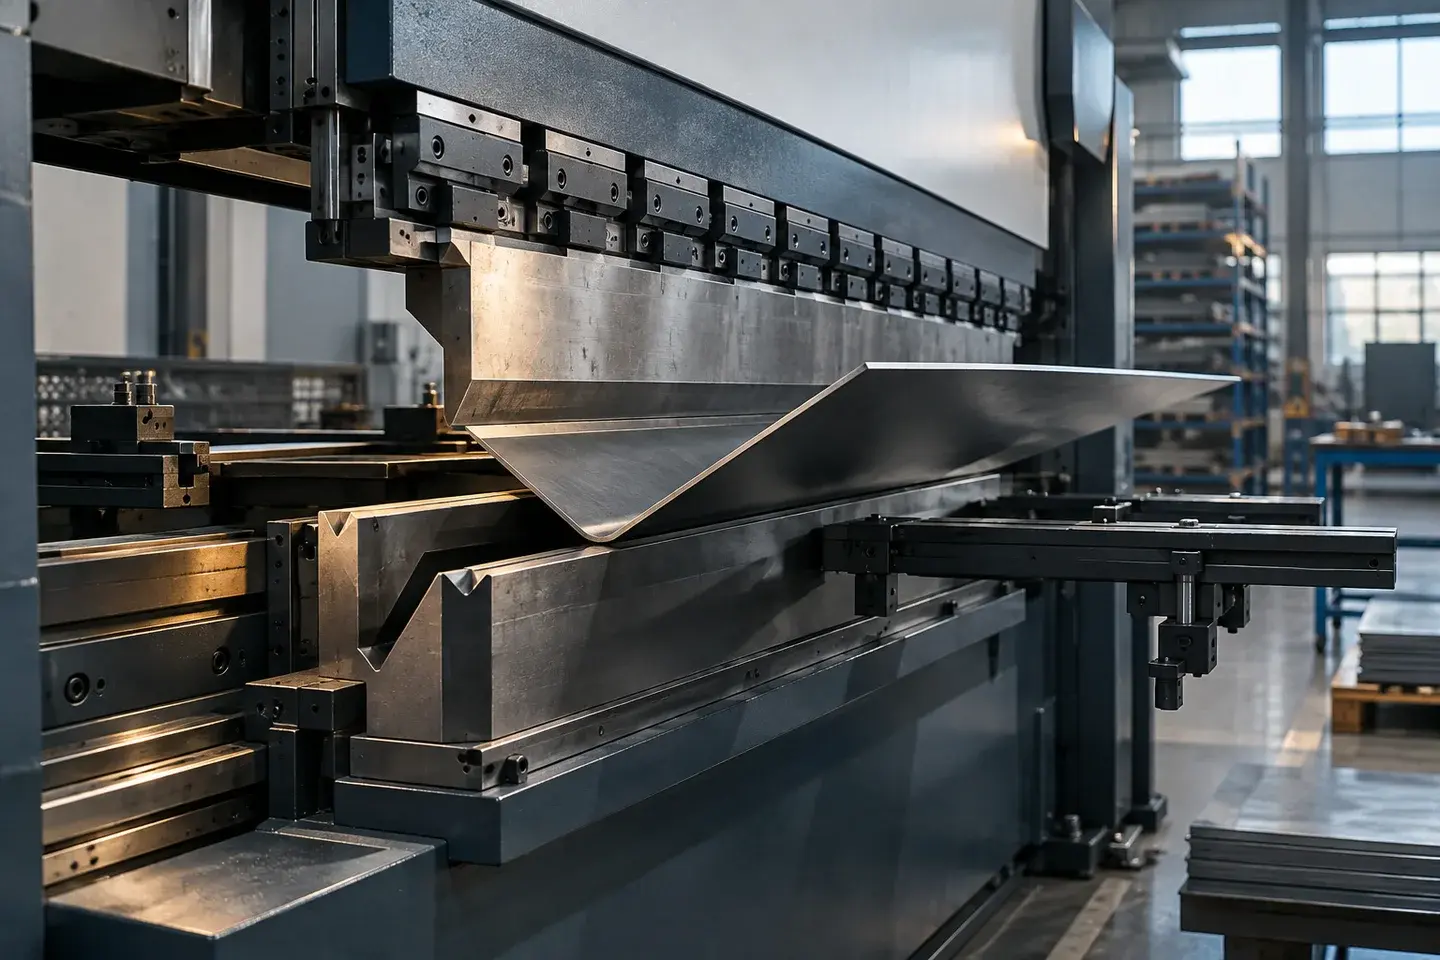
200 ton, abkant presin üst kalıp üzerinden sac parçaya uygulayabileceği azami kuvvettir. Bu kuvvet makine boyunca dağıtılmak üzere tasarlanmıştır; yani 200 ton, 3.200 mm boyunca toplam kuvveti ifade eder. Kısa bir parçayı bükerken bu kuvvetin tamamını küçük bir alana uygulamak hem makine hem kalıp açısından uygun değildir.
3.200 mm makine boyu, tezgâhın fiziksel uzunluğudur. Müşteriye sunduğumuz büküm boyu ise kalıp yerleşimi, parçanın konumlandırılması ve güvenli çalışma payı nedeniyle yaklaşık 3.000 mm ile sınırlıdır ve her iş mühendislik incelemesine tabidir. Hizmetin genel kapsamı için CNC abkant büküm sayfasına bakabilirsiniz.
Abkant kapasitesini hangi değişkenler belirler?
Gereken büküm kuvveti dört temel değişkene bağlıdır. Birini değiştirdiğinizde diğerlerinin izin verdiği sınır da değişir:
- Sac kalınlığı (t): Kuvvet kalınlığın karesiyle artar. Kalınlığı iki katına çıkarmak, aynı kalıp oranında yaklaşık iki kat, aynı kalıpla ise dört kat kuvvet gerektirir.
- Büküm boyu (L): Kuvvet boyla doğru orantılıdır. 2 metrelik büküm, 1 metrelik bükümün iki katı kuvvet ister.
- Malzeme dayanımı (Rm): Çekme dayanımı yüksek malzeme daha fazla kuvvet ister. S355 ve paslanmaz, S235'e göre belirgin şekilde daha fazla tonaj gerektirir.
- V-kalıp açıklığı (V): Açıklık büyüdükçe gereken kuvvet azalır; ancak iç radyüs büyür ve minimum flanş boyu artar.
Hava bükümü tonaj formülü nasıl uygulanır?
Hava bükümünde (air bending) gereken kuvvet için yaygın olarak kullanılan yaklaşık formül şöyledir:
F (kN) = 1,42 × Rm × t² × L / (1.000 × V)
Burada Rm çekme dayanımı (MPa), t sac kalınlığı (mm), L büküm boyu (mm), V alt kalıp açıklığıdır (mm). Sonucu tona çevirmek için kN değeri 9,81'e bölünür. Formül 90° civarı bükümler ve yaklaşık V = 8 × t kalıp oranı için geçerli bir yaklaşımdır; sonuç kalıp ve makine üreticisinin tablolarıyla doğrulanmalıdır.
Örnek 1: 4 mm yumuşak çelik (Rm ≈ 450 MPa), V = 32 mm, L = 2.500 mm → F = 1,42 × 450 × 16 × 2.500 / 32.000 ≈ 799 kN ≈ 81 ton. 200 tonluk preste rahat bir iştir.
Örnek 2: 10 mm yumuşak çelik, V = 80 mm, L = 3.000 mm → F ≈ 2.396 kN ≈ 244 ton. Bu iş 200 tonu aşar. Aynı koşullarda 200 tonla teorik olarak bükülebilecek boy yaklaşık 2.450 mm'dir. Ayrıntılı hesap yöntemi ve daha fazla örnek için abkant tonaj hesabı rehberine bakabilirsiniz.
Örnek tonaj tablosu: yumuşak çelik, V = 8 × t
Aşağıdaki tablo yukarıdaki formülle hesaplanmış illüstratif değerlerdir. Bir kapasite garantisi değildir; kalıp seçimi, malzemenin gerçek dayanımı ve parça geometrisi sonucu değiştirir.
| Kalınlık t (mm) | V açıklığı (mm) | Metre başına tonaj (ton/m) | 3.000 mm büküm için tonaj (ton) | 200 tonla teorik azami boy (mm) |
|---|---|---|---|---|
| 1 | 8 | 7,2–8,1 | 21,7–24,4 | Makine boyu sınırlar |
| 2 | 16 | 14,5–16,3 | 43,4–48,9 | Makine boyu sınırlar |
| 3 | 24 | 21,7–24,4 | 65,1–73,3 | Makine boyu sınırlar |
| 4 | 32 | 29,0–32,6 | 86,9–97,7 | Makine boyu sınırlar |
| 5 | 40 | 36,2–40,7 | 108,6–122,1 | Makine boyu sınırlar |
| 6 | 48 | 43,4–48,9 | 130,3–146,6 | Makine boyu sınırlar |
| 8 | 64 | 57,9–65,1 | 173,7–195,4 | ≈ 3.070 |
| 10 | 80 | 72,4–81,4 | 217,1–244,3 (200 t'u aşar) | ≈ 2.450 |
| 12 | 96 | 86,9–97,7 | 260,6–293,1 (200 t'u aşar) | ≈ 2.050 |
| 15 | 120 | 108,6–122,1 | 325,7–366,4 (200 t'u aşar) | ≈ 1.640 |
Son sütun Rm ≈ 450 MPa ile, güvenlik payı bırakılmadan hesaplanmıştır. Uygulamada makine nominal tonajının tamamında çalıştırılmaz; planlama bir pay bırakılarak yapılır. Kalın saclarda çoğu zaman V = 10–12 × t seçilir; bu tonajı düşürür, ancak iç radyüsü ve minimum flanş boyunu büyütür.
Bu tablo bir ön fikir verir. Kesin karar; malzeme sertifikası, mevcut kalıp kütüphanesi ve parça geometrisi üzerinden mühendislerimizin yaptığı kontrolle verilir.
Malzeme türü gereken tonajı nasıl değiştirir?
Tablodaki değerler yumuşak çelik içindir. Diğer malzemelerde gereken tonajı yaklaşık olarak bulmak için genel bir katsayı kullanılabilir. Katsayılar, malzemelerin tipik çekme dayanımlarının yumuşak çeliğe oranından türetilmiş kaba değerlerdir.
| Malzeme | Tipik Rm aralığı (MPa) | Yaklaşık katsayı |
|---|---|---|
| S235JR yapı çeliği / DKP | ≈ 360–510 | 1,0 |
| S355JR yapı çeliği | ≈ 470–630 | ≈ 1,3–1,4 |
| Paslanmaz AISI 304 | ≈ 520–720 | ≈ 1,5 |
| Alüminyum 5754 H111 | ≈ 190–240 | ≈ 0,5 |
Malzeme sınıfının gerçek dayanım değeri sertifikasından alınmalıdır; aynı kalite içinde bile değerler önemli ölçüde değişebilir.
Pratik büküm boyu neden işe göre değişir?
İnce saclarda sınırı makine boyu, kalın saclarda ise tonaj belirler. Ancak bu iki sınır dışında da pratik büküm boyunu etkileyen etkenler vardır:
- Kalıp yük sınırı: Üst ve alt kalıplar metre başına izin verilen yükle üretilir. Kısa ve kalın bir parçada pres kuvveti yeterli olsa bile kalıbın yerel yük sınırı aşılabilir.
- Merkez dışı büküm: Parçanın tezgâhın bir ucunda bükülmesi yükü dengesiz dağıtır; bu durumda izin verilen kuvvet düşer.
- Uzun bükümde açı farkı: Uzun ve ince parçalarda tezgâhın esnemesi ortada ve uçlarda açı farkına yol açabilir; bu, bombe (crowning) ayarıyla dengelenir.
- Flanş ve geometri: Minimum flanş boyu genellikle V açıklığının yaklaşık 0,7 katıdır. Dar flanşlı parçalarda daha küçük V seçmek tonajı artırır.
- Kutu ve derin parçalar: Yüksek kenarlı kutularda üst kalıp yüksekliği ve tezgâh açıklığı sınırlayıcı olabilir.
- Parça ağırlığı ve taşıma: Uzun ve kalın parçalarda güvenli kaldırma ve konumlandırma ayrıca planlanır.
Lazerde 6.000 mm kesilen parça bükülebilir mi?
Lazerde 2.000 × 6.000 mm levhaya kadar kesim yapabiliyoruz; ancak büküm boyu yaklaşık 3.000 mm ile sınırlıdır. Bu nedenle 3 metreden uzun bükümlü parçalar ya bölümlere ayrılarak ya da tasarım değişikliğiyle üretilir. Seçenekleri uzun sac lazer kesim sayfasında anlattık.
Büküm teklifi için hangi bilgileri göndermelisiniz?
Açınım ölçüsünü doğru hesaplamak için K-faktörü ve büküm açınım hesabı rehberimizden yararlanabilirsiniz. Kesim ve bükümün birlikte planlandığı işler için lazer kesim ve büküm hizmetimize bakın.
- Malzeme kalitesi ve kalınlığı (ör. S235JR 6 mm, AISI 304 3 mm)
- Büküm boyu, büküm açısı ve istenen iç radyüs
- Bükümlü parçanın 3D modeli (STEP) veya ölçülendirilmiş teknik resim
- Kritik ölçüler, açı ve flanş toleransları
- Adet ve parçanın kesimini de bizim yapıp yapmayacağımız
Sık sorulan sorular
200 ton abkantla kaç mm sac bükülür?
Tek bir cevabı yoktur; büküm boyu, malzeme ve V-kalıp açıklığına bağlıdır. Hava bükümü formülüne göre yumuşak çelikte V = 8 × t ile yaklaşık 8 mm sac 3 metreye yakın boyda, 10 mm sac yaklaşık 2,4 metreye kadar teorik olarak 200 ton içinde kalır. Kesin sınır mühendislik kontrolüyle belirlenir.
3.200 mm makine boyu varken neden 3.000 mm büküm deniyor?
Makine boyu tezgâhın fiziksel uzunluğudur. Kalıp yerleşimi, parçanın konumlandırılması ve güvenli çalışma payı nedeniyle müşteriye sunduğumuz büküm boyu yaklaşık 3.000 mm'dir ve her iş ayrıca incelenir.
Kısa bir parçada 200 tonun tamamı kullanılabilir mi?
Hayır. Pres kuvveti tezgâh boyunca dağıtılmak üzere tasarlanmıştır ve kalıpların metre başına izin verilen yük sınırı vardır. Kısa ve kalın parçalarda bu yerel sınırlar, toplam tonajdan önce devreye girer.
Paslanmaz bükerken tonaj neden daha fazla?
Paslanmazın çekme dayanımı yumuşak çelikten yüksektir ve şekillendirme sırasında pekleşir. Genel bir yaklaşım olarak aynı kalınlık ve kalıpta yumuşak çeliğin yaklaşık 1,5 katı tonaj gerekir; ayrıca geri yaylanma daha fazladır.
V-kalıp açıklığını büyütmek her zaman iyi mi?
Hayır. Büyük V açıklığı tonajı düşürür, ancak iç radyüsü büyütür ve minimum flanş boyunu artırır. Dar flanşlı veya küçük radyüs istenen parçalarda daha küçük V gerekir; bu da tonajı yükseltir. Doğru denge her parça için ayrıca kurulur.
Bu sayfadaki tonaj tablosu kapasite garantisi mi?
Hayır. Tablo standart hava bükümü formülüyle hesaplanmış illüstratif değerlerdir. Gerçek kapasite; malzemenin sertifika değerleri, kalıp kütüphanesi ve parça geometrisi üzerinden yapılan mühendislik kontrolüyle belirlenir.