Bakır neden lazerde zor kesilir?
Bakır, sanayide kullanılan metaller arasında hem en yüksek ısı iletkenliğine hem de en yüksek yansıtıcılığa sahip olanlardandır. Lazer enerjisinin önemli kısmı yüzeyden geri yansır, emilen enerji ise kesim bölgesinden hızla uzaklaşır. Bu yüzden aynı kalınlıktaki çeliğe göre çok daha fazla enerji yoğunluğu gerekir.
Fiber lazerlerin dalga boyu bakırda CO₂ lazerlere göre daha iyi emilir; bakırın fiber lazerle düzenli olarak kesilebilmesinin nedeni budur. Ancak özellikle delme anı kritiktir: yüzey henüz erimeden yansıyan ışın kesim kafasına geri dönebilir. Bu nedenle bakırda delme stratejisi, odak ve hız dikkatle seçilir ve parametreler her kalınlık için ayrıca doğrulanır.
Hangi bakır kaliteleri kesilir?
Teklif talebinde kaliteyi, kalınlığı ve parçanın elektrik iletimi için mi yoksa ısıl veya mekanik amaçla mı kullanılacağını belirtin. Bu bilgi gaz seçimini ve kenar beklentisini doğrudan etkiler.
| Kalite | EN no. | Öne çıkan özellik | Tipik kullanım |
|---|---|---|---|
| Cu-ETP | CW004A | Yüksek elektrik iletkenliği, en yaygın kalite | Elektrik barası, topraklama, iletken parça |
| Cu-OF | CW008A | Oksijensiz, yüksek saflık | Hassas elektrik ve vakum uygulamaları |
| Cu-DHP | CW024A | Fosforla deokside, kaynak ve sert lehime uygun | Isı eşanjörü, tesisat ve kaynaklı parçalar |
Bara uygulamalarında kalite seçimi iletkenlik ve tasarım hesabına göre yapılır; bu karar tasarımcıya aittir.
Bakır lazer kesimde hangi gaz kullanılır?
Bakırda gaz seçimi kalınlığa ve kenar beklentisine bağlıdır. İnce saclarda azot ile temiz ve oksitsiz kenar elde edilebilir. Kalınlık arttıkça birçok uygulamada oksijen tercih edilir; oksijen kesim bölgesinde oluşan oksit sayesinde enerji emilimini artırır ve kesimi daha kararlı hâle getirir. Bunun karşılığında kenarda koyu bir oksit tabakası oluşur.
Kenar oksidi çoğu bara uygulamasında kesim yüzeyinde kalır ve temas yüzeyi olarak kullanılmaz. Ancak kesim kenarı elektrik teması yapacaksa veya parça kaplanacaksa (ör. kalay kaplama) kenar temizliği ayrıca planlanmalıdır. Kaplama işlemleri tesisimizde yapılmaz; gerekirse çözüm ortaklarımız aracılığıyla, kapsamı teklifte belirtilerek sağlanır.
| Kalınlık bandı (mm) | Tipik gaz | Kenar ve süreç notu |
|---|---|---|
| 1–3 | Azot veya oksijen | Azotla temiz kenar; delme ve odak ayarı kritik |
| 3–8 | Çoğunlukla oksijen | Oksitli kenar, kararlı kesim; alt kenarda çapak olasılığı |
| 8–15 | Oksijen | Düşük hız, kenar pürüzlülüğü artar; numune ile değerlendirilir |
Bakır kesim parametreleri malzeme saflığı ve yüzey durumundan etkilenir; tablo garanti değil genel eğilimdir.
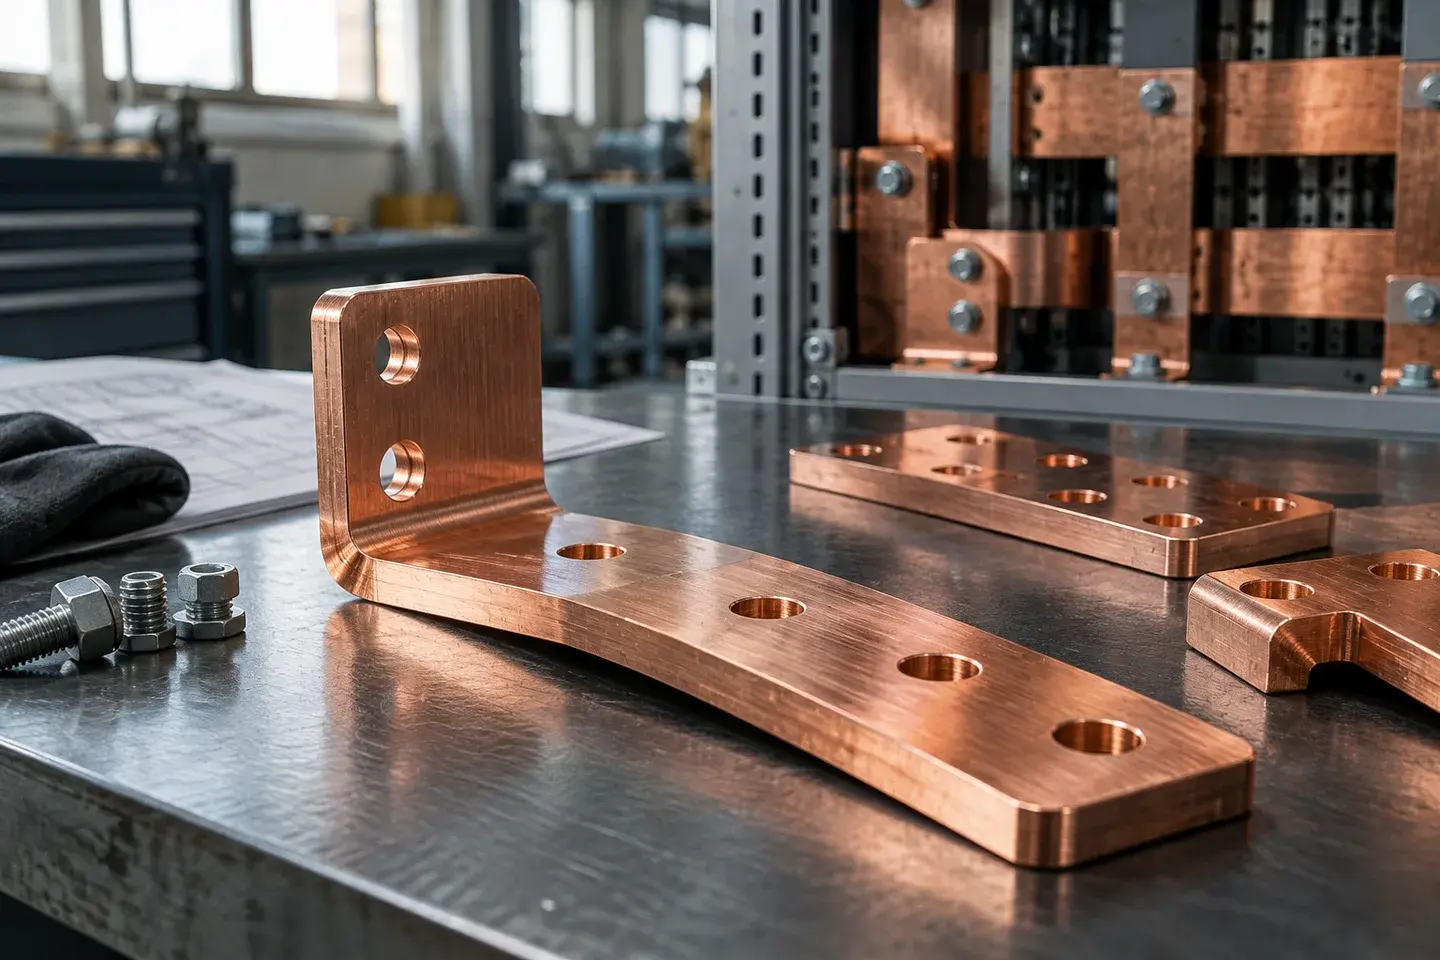
Bakır bara kesiminde tasarım önerileri
- Minimum delik çapı: Bakırda genel kuralın biraz üzerinde kalmak güvenlidir; deliği kalınlıktan küçük tasarlamayın, kalın barada daha büyük oran bırakın.
- Cıvata delikleri: Bağlantı deliği toleransı kritikse çizimde belirtin; dar toleranslı delikler sonradan talaşlı işlemle tamamlanabilir (çözüm ortaklarımız aracılığıyla).
- Kenar mesafesi: Delik ile bara kenarı arasında en az bir kalınlık, akım taşıma kesiti hesabına göre daha fazlası bırakılmalıdır.
- Büküm: Bakır bara iyi bükülür, ancak yumuşak olduğu için kalıp izi kolay oluşur. Bükümlü baralarda CNC abkant büküm ile birlikte planlama yapılır.
- Yüzey: Bakır kolay çizilir ve parmak izi tutar; görünür veya temas yüzeyleri için paketleme ayrıca planlanır.
Bakır pahalı bir malzeme: yerleşim ve artık yönetimi
Bakırda malzeme maliyeti çoğu zaman kesim maliyetini geçer. Bu yüzden yerleşim (nesting) verimliliği ve levha kullanım oranı çelikten çok daha önemlidir. Aynı levhadan farklı bara boylarını birlikte yerleştirmek, toplam maliyeti doğrudan düşürür.
Kendi malzemenizle çalıştığımızda levha artıklarının ve hurdanın durumu teklif aşamasında yazılı olarak netleştirilir. Malzemeyi bizim temin etmemiz durumunda ise kalite ve sertifika gereksinimini talepte belirtmeniz gerekir. Fiyatı etkileyen diğer kalemler için lazer kesim fiyatı nasıl hesaplanır yazımıza bakabilirsiniz.
Tipik uygulamalar
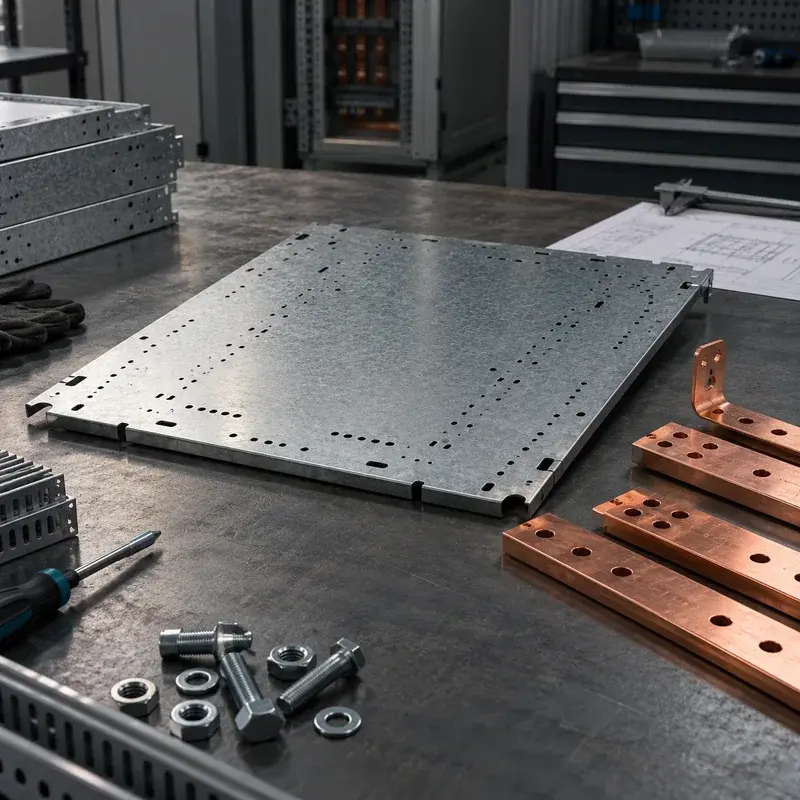
- Elektrik ve otomasyon panoları için bara ve bağlantı parçaları
- Topraklama plakaları ve iletken bağlantı elemanları
- Isı dağıtıcı ve soğutma plakaları
- Endüksiyon ve ısıl işlem ekipmanı parçaları
- Yedek parça olarak yeniden üretilen bakır plakalar
Sık sorulan sorular
Bakır bara lazerle kesilebilir mi?
Evet. Fiber lazer bakır barayı keser; tesisimizde nominal aralık 1–15 mm'dir. Bakır yansıtıcı ve ısıyı çok hızlı ileten bir malzeme olduğu için her kalınlık ve kenar beklentisi teklif öncesinde ayrıca değerlendirilir.
Bakır kesiminde kenar neden kararır?
Orta ve kalın bakırda kesimi kararlı hâle getirmek için çoğunlukla oksijen kullanılır ve kenarda oksit tabakası oluşur. İnce saclarda azotla daha temiz kenar alınabilir. Kenar temas yüzeyi olacaksa bunu teklif talebinde belirtin.
Bakır kesimi neden çelikten pahalıdır?
Bakır aynı kalınlıktaki çeliğe göre daha düşük hızla kesilir, delme daha uzun sürer ve parametre penceresi daha dardır. Malzemenin kendisi de çok daha pahalıdır. Bu nedenle yerleşim verimliliği toplam maliyette belirleyici olur.
Bara delikleri ve bükümü birlikte yapılabilir mi?
Evet, delikler lazerde kesilir, büküm abkantta yapılır. Büküm hattına yakın delikler bükümde ovalleşebileceği için açınım birlikte planlanmalıdır. Kalay kaplama gibi işlemler gerekiyorsa çözüm ortaklarımız aracılığıyla ayrıca planlanır.
Bakır sacın yüzeyi kesim sırasında çizilir mi?
Bakır yumuşak bir malzemedir ve tabla ya da taşıma sırasında iz alabilir. Görünür yüzeyli işlerde folyolu malzeme veya ek koruma önerilir. Yüzey beklentisini teklif talebinde yazmanız, paketlemenin buna göre planlanmasını sağlar.