Hangi braket tipleri üretilir?
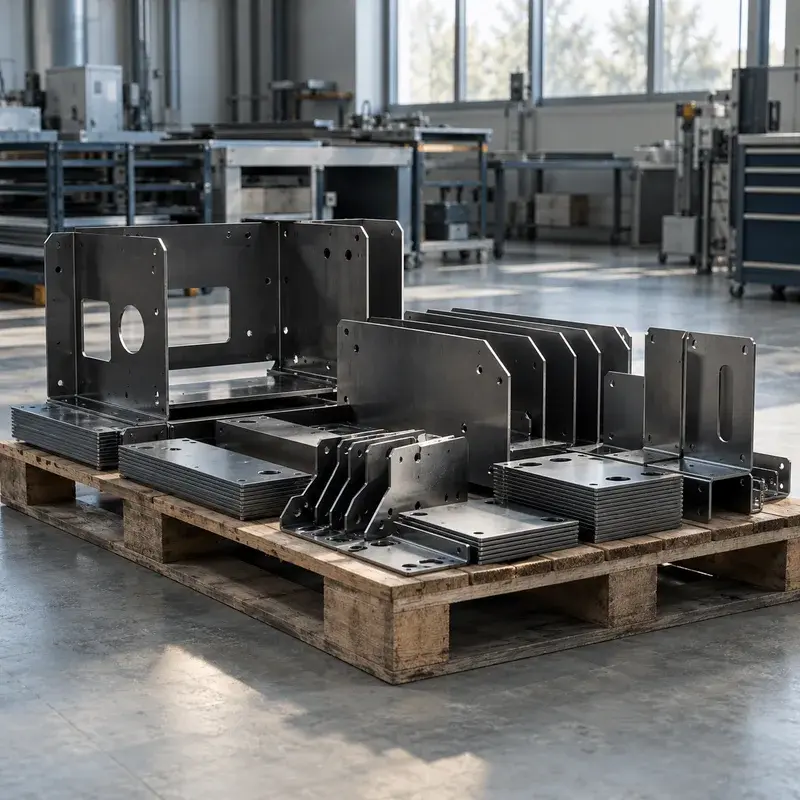
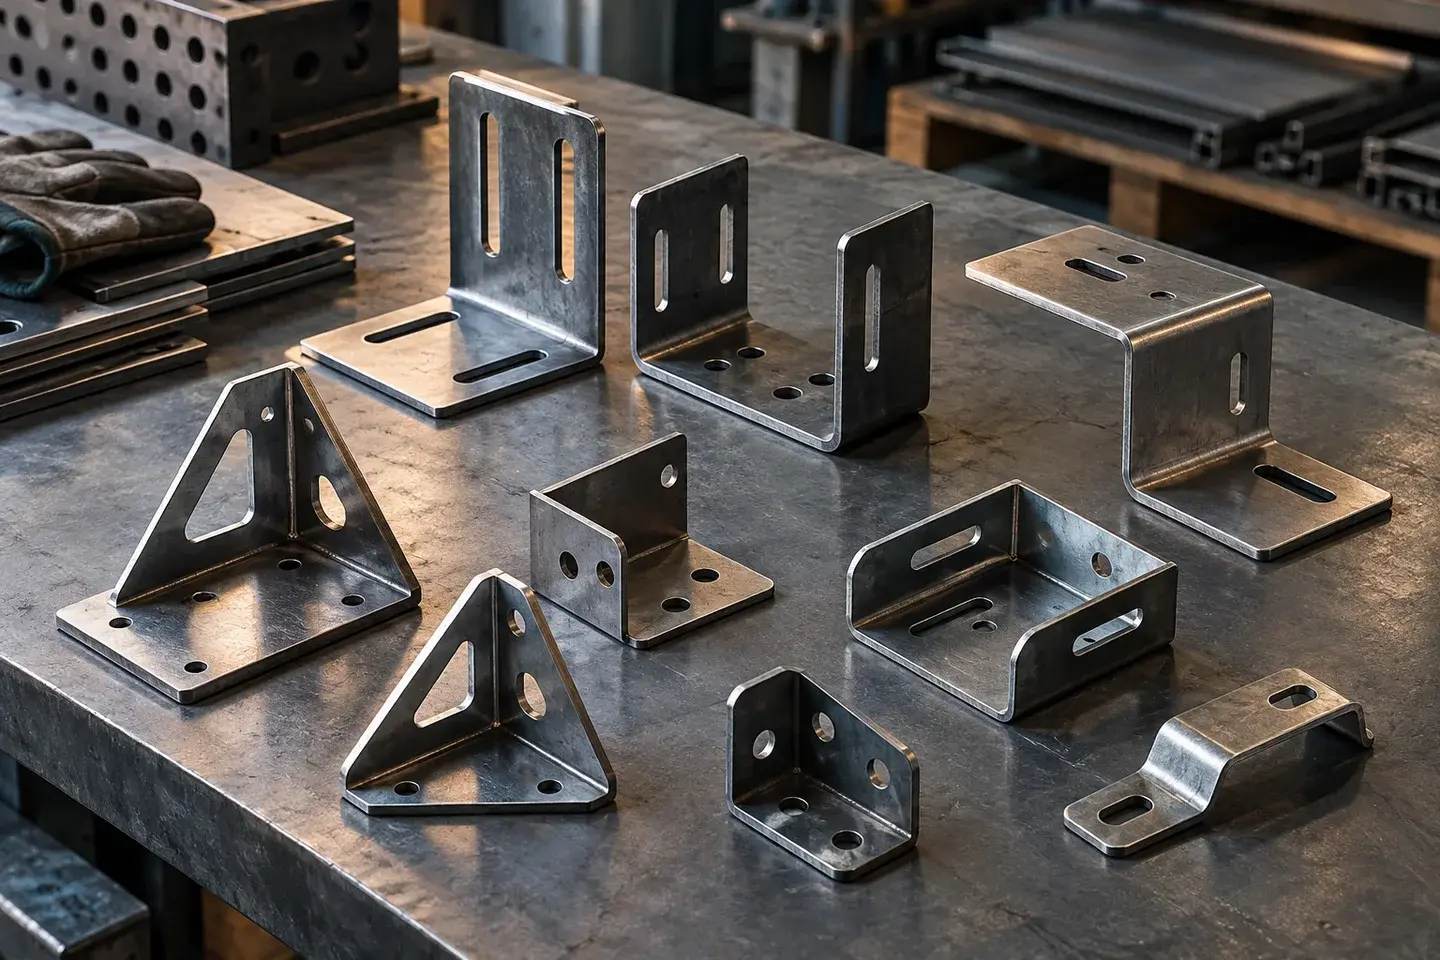
Braketler genellikle küçük ve ucuz görünen parçalardır, ama bir makinede veya çelik konstrüksiyonda en çok kod sayısına sahip parça ailesi çoğunlukla onlardır. Her tipin büküm sayısı, kalıp ihtiyacı ve tipik kalınlığı farklıdır.
| Braket tipi | Tipik malzeme / kalınlık (mm) | Proses | Tipik kullanım |
|---|---|---|---|
| L braket (köşebent) | DKP veya S235, 2–6; galvanizli 1,5–3 | Lazer kesim + 1 büküm | Sensör, panel ve kapak bağlantısı |
| U braket | S235, 3–8 | Lazer kesim + 2 büküm | Motor, silindir ve profil taşıyıcı |
| Z braket | DKP veya galvanizli, 1,5–4 | Lazer kesim + 2 ters büküm | Kademeli yüzeyler arası bağlantı |
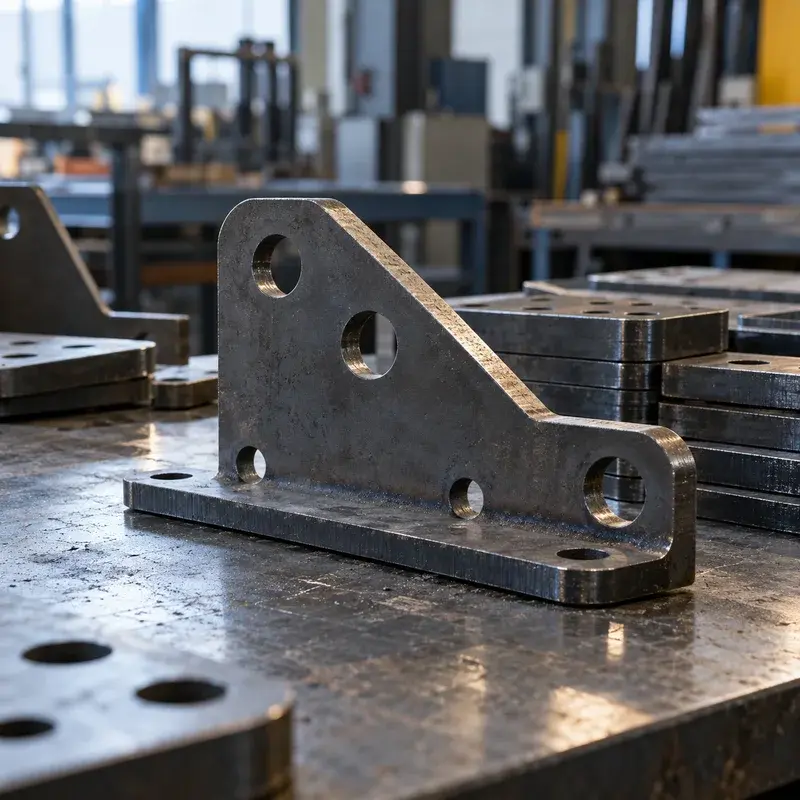
| Köşe takviyesi (gusset) | S235 / S355, 5–20 | Lazer kesim; kaynak çözüm ortağı ile | Kaynaklı şase köşeleri, ayak bağlantıları |
| Takviye / ek plakası | S235 / S355, 6–25 | Lazer kesim | Delik bölgesi takviyesi, bağlantı noktası |
| Paslanmaz braket | 304 / 316, 1,5–5 | Azotla lazer kesim + büküm | Gıda ve ıslak ortam ekipmanları |
| Alüminyum braket | 5754, 2–6 | Lazer kesim + büküm (geniş radyüs) | Hafif taşıyıcılar |
Kalınlıklar genel örneklerdir; yük taşıyan braketlerde seçim müşterinin mühendislik hesabına göre yapılır.
L, U ve Z braket arasında geometri nasıl seçilir?
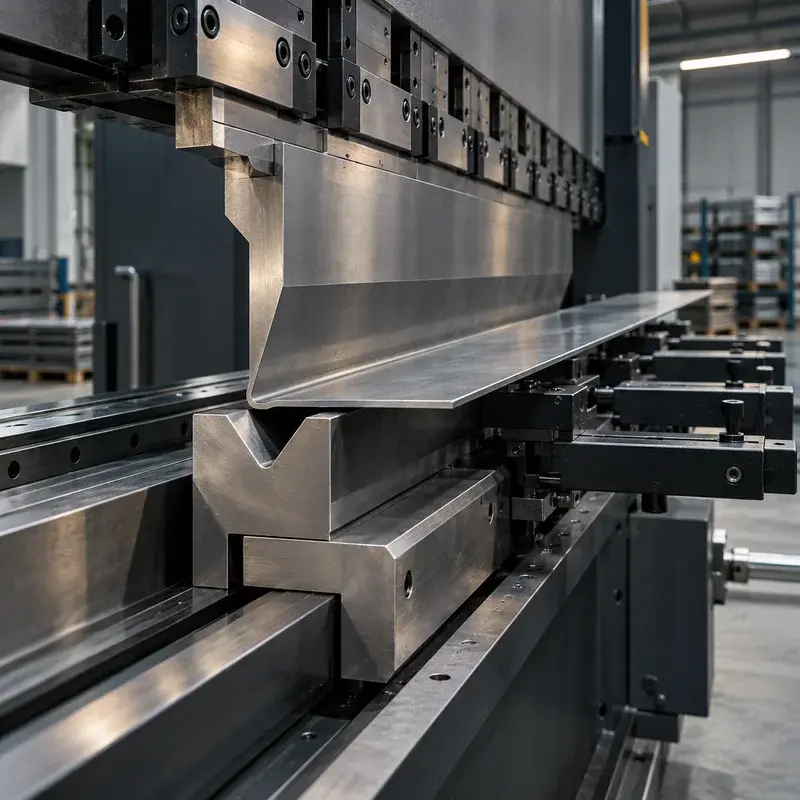
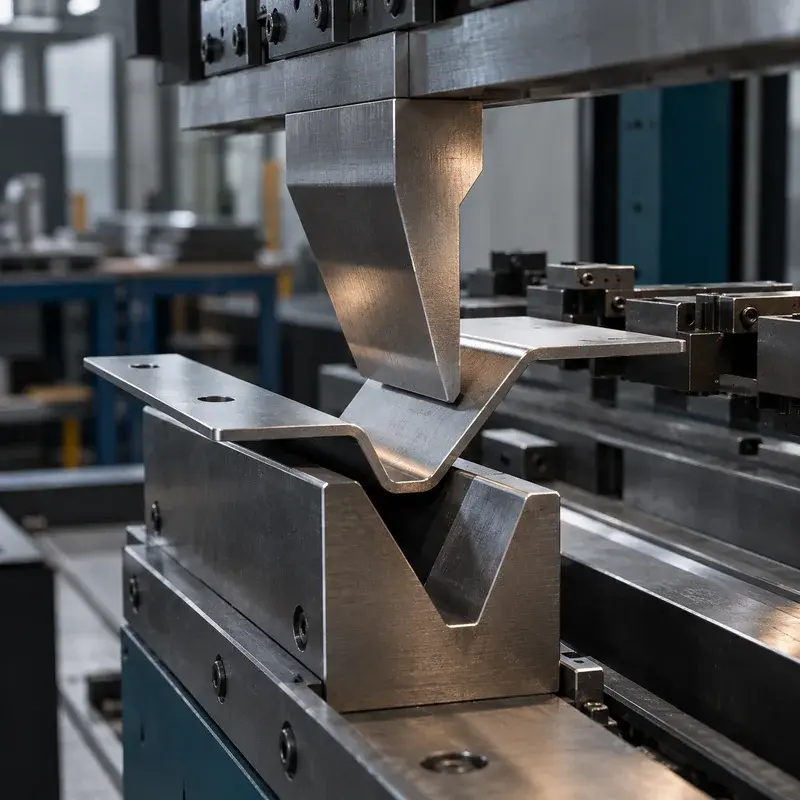
L braket en basit ve en ekonomik çözümdür: tek büküm, tek kalıp kurulumu. U braket iki paralel yüzey arasında daha rijit bir bağlantı verir; ancak iç genişliği dar, kolları uzun bir U'da ikinci büküm sırasında parça zımbaya veya üst tablaya çarpabilir. Bu yüzden derin ve dar U profillerinde büküm sırası teklif öncesinde kalıp üzerinde kontrol edilir.
Z braket iki ters büküm içerir ve iki büküm arasındaki mesafe kalıp V açıklığına bağlı bir alt sınır taşır. Çok kısa bir Z kademesi standart kalıpla bükülemeyebilir; bu durumda kademeyi büyütmek veya braketi iki parçalı tasarlamak gerekebilir. Kalın ve yüksek mukavemetli çeliklerde büküm hattını haddeleme yönüne dik yerleştirmek çatlama riskini azaltır; bunu yerleşimde dikkate alırız.
Büküm radyüsü ve delik–büküm mesafesi nasıl belirlenir?
Yumuşak çelikte iç büküm radyüsünü genel kural olarak sac kalınlığına yakın seçmek hem çatlama riskini hem kalıp ihtiyacını dengeler. Delik ise bükümün etkilediği bölgeden uzak kalmalıdır: genel kural olarak delik kenarı ile büküm başlangıcı arasındaki mesafe en az 2–2,5 × t + R olmalıdır.
Örnek: 4 mm S235 bir L brakette R = 4 mm seçilirse delik kenarı büküm başlangıcından en az 12–14 mm uzakta olmalıdır. Bu flanşa M10 cıvata için 11 mm geçiş deliği açılacaksa delik merkezi büküm başlangıcından en az yaklaşık 18–20 mm uzağa konmalı, flanş boyu da buna göre belirlenmelidir. Açınım boyunu hesaplamak için büküm açınım hesaplama aracını kullanabilirsiniz.
- Büküm hattı bir kenarı kesiyorsa büküm boşaltma kesiği ekleyin.
- Aynı braket ailesinde tek bir iç radyüs standardı seçmek kalıp değişimini azaltır.
- Galvanizli sacda dar radyüs, büküm dış yüzeyindeki çinko kaplamada çatlağa yol açabilir.
- Ayrıntılı kurallar için sac büküm tasarım kuralları rehberine bakın.
Kalınlık ve yük: braketi kim boyutlandırır?
Genel mühendislik bilgisi olarak, bir flanşın eğilmeye karşı rijitliği kalınlığın küpüyle, eğilme dayanımı ise kalınlığın karesiyle orantılıdır. Kabaca, 3 mm'den 4 mm'ye geçmek rijitliği yaklaşık 2,4 kat, dayanımı yaklaşık 1,8 kat artırır. L braketin köşesine eklenen bir takviye kulağı veya kaynaklı üçgen köşe takviyesi ise açının açılmasını kalınlık artışından çok daha verimli biçimde engelleyebilir.
Bu oranlar yalnızca tasarım yönünü gösterir. Braketin gerçek yükü, emniyet katsayısı, cıvata bağlantısı ve yorulma davranışı müşterinin mühendislik hesabıyla belirlenir. Kalın braketlerde büküm kuvveti de hızla arttığı için kısa bir parça bile kalıp seçimini zorlayabilir; ön kontrol için abkant tonaj hesaplama aracını kullanabilirsiniz.
Braketler için yük değeri veya taşıma garantisi vermiyoruz. İncelemede malzeme değişikliği (ör. S235 yerine S355) ya da kalınlık değişikliği önerirsek bunu yalnızca yazılı onayınızla uygularız.
Ayar kanalları, cıvata delikleri ve kaynak hazırlığı
Montajda ayar payı gereken braketlerde yuvarlak delik yerine oval kanal kullanmak, sahadaki ölçü sapmalarını tolere eder. Geçiş deliklerinde genel olarak ISO 273 orta seri değerleri kullanılır: M6 için 6,6 mm, M8 için 9 mm, M10 için 11 mm, M12 için 13,5 mm.
Kalın takviye plakalarında dikkat edilmesi gereken nokta, delik çapının sac kalınlığına oranıdır. Genel kural olarak delik çapı kalınlıktan küçük olmamalıdır; 15 mm bir plakaya M12 için 13,5 mm delik gerekiyorsa lazerle kesilen delikte konikleşme ve kenar kalitesi ayrıca değerlendirilir, gerekirse ön delik bırakılıp delme çözüm ortağına yönlendirilir. Kaynaklı montajlarda parçaların birbirine geçmesini sağlayan tırnak–yuva (tab–slot) detayları lazerle kesilebilir; kaynak işlemi tesisimizde yapılmaz.
Tekrarlı braket üretiminde maliyet nasıl düşer?
- Varyantları azaltın: Birbirine çok yakın ölçüdeki braketleri tek bir koda toplamak hem kurulum hem stok maliyetini düşürür.
- Kalınlık ve radyüsü standartlaştırın: Aynı kalınlık ve radyüsteki braketler aynı kalıp kurulumunda arka arkaya bükülür.
- Parçaları birlikte gönderin: Küçük braketler, aynı kalınlıktaki büyük parçaların levha boşluklarına yerleştirilerek malzeme kullanımını iyileştirir.
- Çok küçük parçalara dikkat: Abkantta güvenle tutulamayacak kadar küçük braketler zor ve yavaş bükülür; incelemede alternatif önerilebilir.
- Revizyonu sabitleyin: Aynı braketin farklı kalınlıklardaki versiyonlarına ayrı kod verin; açınım boyu kalınlıkla değişir.
Braket teklifi için ne göndermelisiniz?
- STEP modeli veya iç radyüsü belirtilmiş teknik resim ve açınım DXF'i
- Malzeme sınıfı (DKP, S235, S355, paslanmaz) ve kalınlık
- Parça başına adet ve öngörülen tekrar sipariş sıklığı
- Kritik ölçüler: delik konumları, açı ve flanş boyları
- Kaynak, boya veya galvaniz gibi çözüm ortağı gerektiren işlemler
Sık sorulan sorular
Braketin ne kadar yük taşıyacağını siz hesaplıyor musunuz?
Hayır, yük hesabı ve onayı müşterinin mühendisliğinde kalır. Biz geometrinin üretilebilirliğini, büküm ve delik detaylarını kontrol ederiz. Tasarım değerlendirmesi ihtiyacınız varsa mühendislik danışmanlığı kapsamında ayrıca konuşulabilir.
Bükümden sonra braketteki delik ovalleşti, neden olur?
Delik büküm bölgesine çok yakın kalmıştır; bükümde malzeme dış yüzeyde uzadığı için yakındaki delik şeklini kaybeder. Çözüm, deliği en az 2–2,5 × t + R mesafeye taşımak veya deliği büküm hattına uzatıp boşaltma kesiğiyle birleştirmektir.
Galvanizli braketlerde büküm sonrası kaplama çatlar mı?
Çok dar radyüslerde büküm dış yüzeyindeki çinko tabakasında ince çatlaklar görülebilir. Radyüsü büyütmek bu riski azaltır. Çatlak kabul edilemezse sonradan galvaniz veya boya, kapsamı teklifte belirtilerek çözüm ortağı üzerinden değerlendirilebilir.
Köşe takviyelerini kaynaklı montaj olarak teslim edebilir misiniz?
Takviyeleri ve ana parçaları lazerle keser, gerekiyorsa büküm yaparız. Kaynak tesisimizde yapılmaz; kaynaklı teslim isteniyorsa çözüm ortağımız aracılığıyla, kapsamı teklifte ayrı kalem olarak belirtilerek sağlanır.
Aynı braketi 3 mm ve 4 mm olarak iki versiyonda istiyorum, tek çizim yeterli mi?
Dış ölçüler aynı olsa bile açınım boyu ve büküm payı kalınlıkla değiştiği için her versiyon ayrı açınım gerektirir. 3D modeliniz varsa iki açınımı biz de çıkarabiliriz; yine de her versiyona ayrı parça kodu vermenizi öneririz.
Tek adet prototip braket yaptırabilir miyim?
Evet. Prototip ve tek adet işler kabul edilir; hazırlık maliyeti için minimum sipariş bedeli uygulanabilir ve teklifte açıkça yazılır. Prototipte netleşen değişiklikleri seri öncesinde çizime işlemeniz, sonraki siparişlerin sorunsuz tekrarlanmasını sağlar.