Abkant tonaj hesaplayıcısı nasıl kullanılır?
- 01Malzemeyi seçin
Seçilen malzemenin çekme dayanımı (Rm) otomatik dolar. Sertifikanız varsa "özel değer" ile gerçek Rm'yi girin.
- 02Kalınlığı ve büküm boyunu girin
Kalınlık (t) ve büküm boyu (L) mm olarak yazılır; L, büküm hattının uzunluğudur.
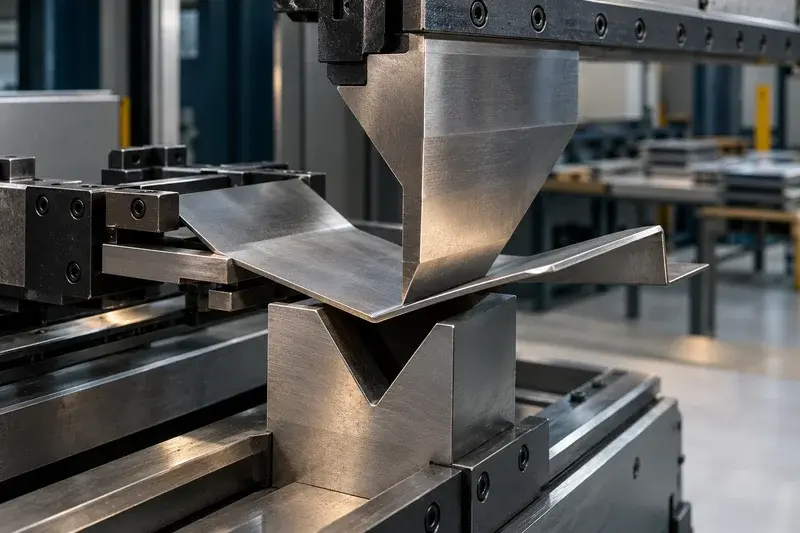
- 03V kalıbı kontrol edin
Araç kalınlığa göre bir V açıklığı önerir. Kısa flanşta daha dar, yüksek tonajda daha geniş kalıp gerekebilir; değeri değiştirdiğinizde tüm sonuçlar yeniden hesaplanır.
- 04Sonucu ve makine kontrolünü okuyun
Kuvvet kN ve ton olarak; yanında iç radyüs, asgari flanş ve 200 tonda teorik azami boy gösterilir.
Hesaplamada kullanılan formül
Araç, havada büküm için yaygın kullanılan yaklaşık formülü uygular: F [kN] = 1,42 × Rm × t² × L / (1.000 × V). Rm çekme dayanımıdır (MPa); t, L ve V milimetredir. Ton-kuvvete çevirmek için F [ton] = F [kN] / 9,81 kullanılır.
Önerilen V açıklığı kalınlıktan bulunur ve en yakın standart kalıp açıklığına yuvarlanır:
- t ≤ 3 mm → 6 × t
- 3 < t ≤ 10 mm → 8 × t
- 10 < t ≤ 12 mm → 10 × t
- t > 12 mm → 12 × t
- Standart açıklıklar: 6, 8, 10, 12, 16, 20, 24, 30, 35, 40, 50, 60, 80, 100, 120, 150, 200 mm
- Yaklaşık iç radyüs ≈ 0,16 × V (yumuşak çelik; paslanmazda daha büyük), asgari flanş ≈ 0,7 × V
| Malzeme seçeneği | Rm (MPa) | 3 mm, V24 (ton/m) |
|---|---|---|
| DKP (DC01) | 350 | 19,0 |
| S235JR | 420 | 22,8 |
| S355JR | 550 | 29,9 |
| Paslanmaz 304 | 650 | 35,3 |
| Alüminyum 5754 H22 | 245 | 13,3 |
| Özel değer | Kullanıcı girer | — |
Rm değerleri standart aralıkların içinden seçilmiş tipik değerlerdir. Sertifikadaki gerçek Rm daha yüksekse kuvvet aynı oranda artar.
Örnek hesap: 3 mm S235JR, V24, 2.000 mm
Araç açıldığında gösterilen varsayılan örnek: S235JR (Rm = 420 MPa), t = 3 mm, V = 24 mm, L = 2.000 mm.
- 01Kuvvet
1,42 × 420 × 3² × 2.000 / (1.000 × 24) ≈ 447 kN.
- 02Ton
447 / 9,81 ≈ 45,6 ton (metre başına ≈ 22,8 ton).
- 03Kalıba bağlı değerler
İç radyüs ≈ 0,16 × 24 ≈ 3,8 mm; asgari flanş ≈ 0,7 × 24 ≈ 16,8 mm.
- 04Makine kontrolü
45,6 ton yeşil bölgededir. 200 tonda teorik azami boy 3.000 mm'yi aştığı için 3.000 mm gösterilir.
200 tonluk abkantla karşılaştırma nasıl yorumlanır?
Tesisimizdeki CNC abkant 200 ton kapasiteli ve 3.200 mm makine boyundadır; büküm hizmetini yaklaşık 3.000 mm boya kadar sunuyoruz. Araç sonucu üç renkle işaretler:
- Yeşil (≤ 160 ton): Kapasitenin %80'i veya altı; planlama açısından rahat bölge.
- Sarı (160–200 ton): Mühendislik değerlendirmesi gerekir. Daha geniş V kalıp, farklı büküm sırası veya kalıp yük sınırı kontrol edilir.
- Kırmızı (> 200 ton veya L > 3.000 mm): Makine kapasitesi aşılıyor. Genellikle daha geniş V, parçayı bölmek veya tasarım değişikliği gerekir.
Örnek: 8 mm S235JR, önerilen V60 ve 3.000 mm boyda kuvvet ≈ 1.908 kN ≈ 194,5 ton çıkar ve sarı bölgeye düşer. Aynı kalıpla 160 tonun altında kalan boy ≈ 2.467 mm'dir; iç radyüs ≈ 9,6 mm, asgari flanş ≈ 42 mm olur.
Varsayımlar ve sınırlar
- Yalnızca havada büküm: Dip büküm ve basma (coining) çok daha yüksek kuvvet ister; araç bunları hesaplamaz.
- Formül yaklaşıktır: 1,42 katsayısı tipik V/t oranları için ayarlanmıştır; uç oranlarda gerçek kuvvet sapabilir.
- Kalıp yük sınırı: Toplam tonaj uygun olsa bile kısa parçalarda kalıbın metre başına izin verilen yükü aşılabilir; bu ayrıca kontrol edilir.
Daha fazla bilgi
Formülün türetilmesi, malzeme katsayıları ve kalınlığa göre tonaj tablosu abkant tonaj hesabı rehberinde; kalınlık–boy kombinasyonları abkant büküm kapasitesi sayfasında yer alır. Parçanın düz boyu için büküm açınım hesaplama aracını kullanabilirsiniz. Sonuç bir ön tahmindir; tonaj, V kalıp ve flanş uygunluğunu teklif öncesinde mühendislerimiz kontrol eder.
Sık sorulan sorular
Hazır listedeki S235JR değeri neden 420 MPa?
420 MPa, S235 için standartta tanımlı çekme dayanımı aralığının içinden seçilmiş tipik bir değerdir. Sertifikanızdaki Rm daha yüksekse "özel değer" ile girin; kuvvet doğru orantılı artar. Bilgi merkezindeki tonaj tablosu ise güvenli tarafta kalmak için 450 MPa ile hesaplanmıştır.
Sarı sonuç işin yapılamayacağı anlamına mı gelir?
Hayır. Sarı bölge, kuvvetin makine kapasitesinin %80'ini aştığını ve işin mühendislik değerlendirmesi gerektirdiğini gösterir. Kalıp seçimi, büküm boyu ve malzeme sertifikası birlikte incelenerek karar verilir.
Teorik azami büküm boyu nasıl bulunuyor?
Araç 200 tonluk kapasiteyi seçtiğiniz kalınlık, V ve Rm için metre başına kuvvete böler. Sonuç makinenin büküm hizmet uzunluğu olan 3.000 mm'yi aşarsa 3.000 mm gösterilir. Bu değer kalıp yük sınırını ve %80 planlama payını içermez.
Paslanmazda iç radyüs neden daha büyük çıkar?
Paslanmaz çeliğin dayanımı ve pekleşmesi yüksek olduğundan aynı V kalıpta daha geniş bir radyüsle bükülür. Araçtaki 0,16 × V yaklaşımı yumuşak çelik içindir; paslanmazda gerçek radyüs bunun üzerindedir ve açınım hesabında dikkate alınmalıdır.