Makine koruma kapağı ne işe yarar, hangi tipleri vardır?
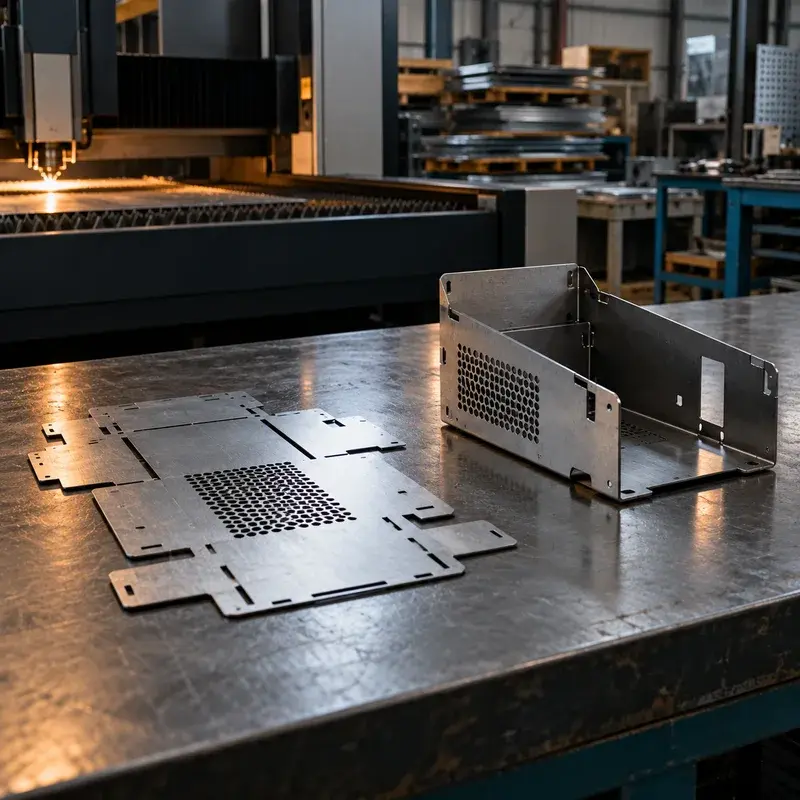
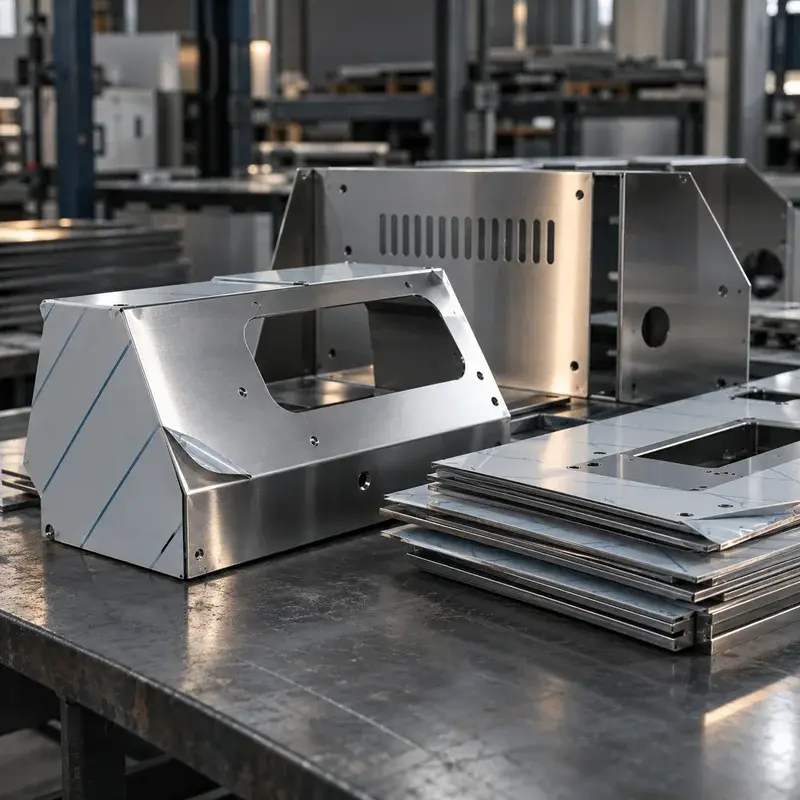
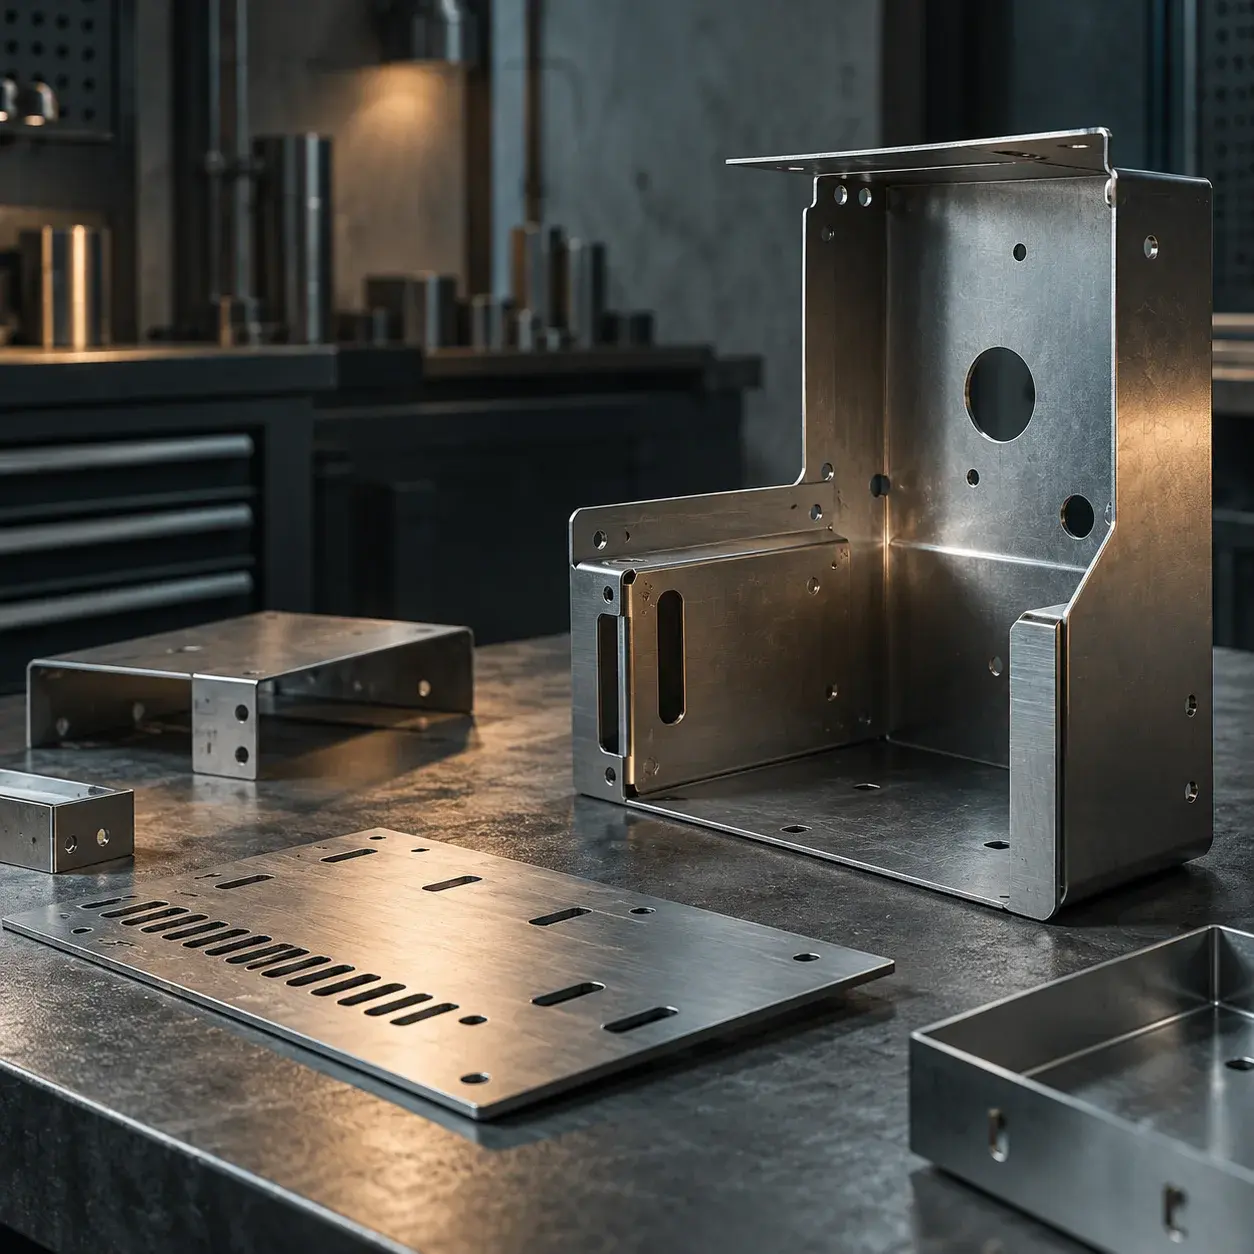
Koruma kapağı; kayış, zincir, dişli, mil ve kesici takım gibi hareketli elemanlara erişimi engeller, talaş ve sıvı sıçramasını tutar ve makinenin dış görünüşünü tamamlar. Aynı makinede genellikle birkaç farklı tip bir arada bulunur ve her biri farklı bir tasarım önceliği taşır: sabit kapakta rijitlik, servis kapağında kolay sökülme, görüş panelinde ise açıklık oranı öne çıkar.
- Sabit koruyucu: Makine gövdesine cıvatayla bağlanır, yalnızca bakımda sökülür.
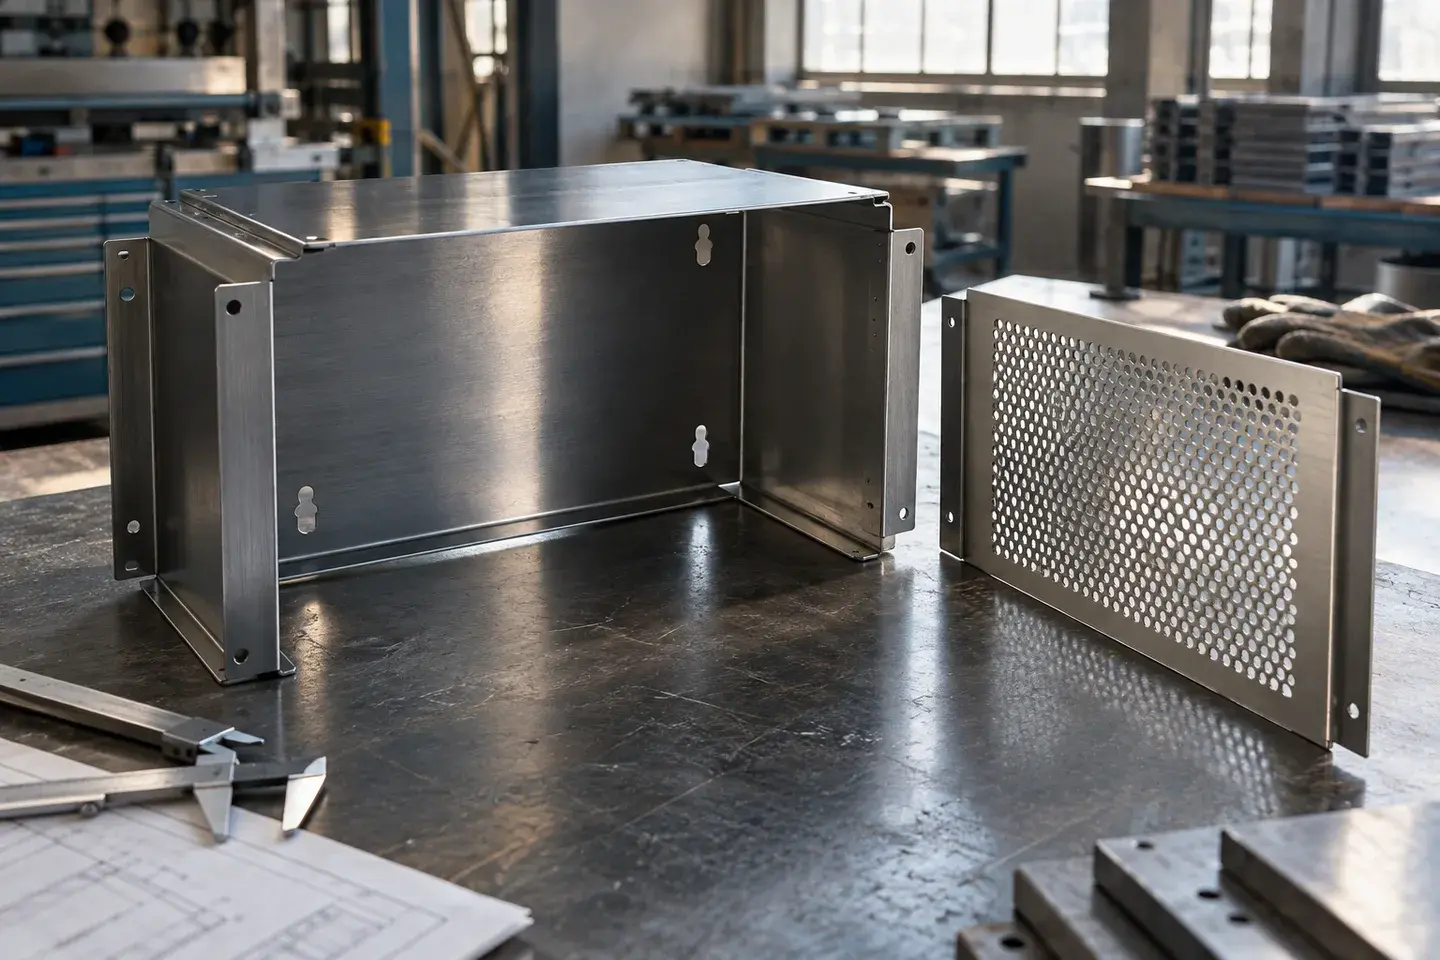
- Sökülebilir servis kapağı: Anahtar deliği kanalı, tutsak vida veya mandal ile hızlı sökülür.
- Menteşeli kapak: Sık erişilen bölgelerde kullanılır; çoğunlukla emniyet kilidi (interlock) sviçi için kesim içerir.
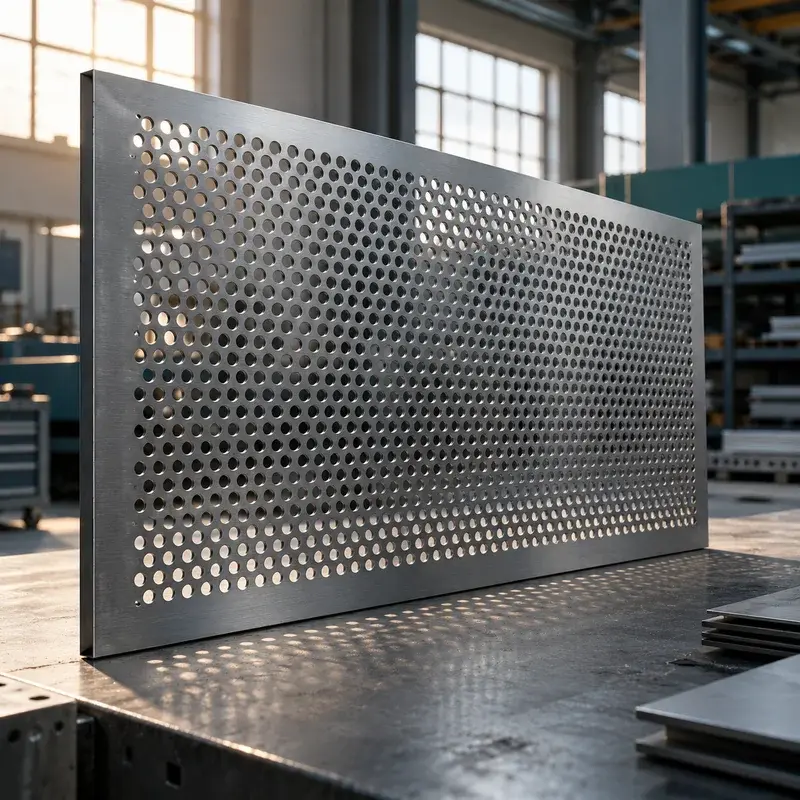
- Delikli görüş ve havalandırma paneli: İçeriyi görmeyi ve hava akışını sağlarken erişimi sınırlar.
- Kayış, kasnak ve zincir muhafazası: Bükümlü kutu formunda, çoğunlukla iki parçalı.
- Talaş ve sıçrama siperi: Takım tezgâhı ve kesme makinelerinde iş alanını çevreler.
Koruma kapağında hangi malzeme ve kalınlık seçilmeli?
Malzeme seçimini çoğunlukla ortam ve yüzey beklentisi belirler. DKP sac boya altı için ekonomik ve kolay bükülen bir seçenektir; galvanizli sac boyasız kullanılabilir ancak lazerle kesilen kenarı kaplamasızdır, ayrıntılar galvanizli sac lazer kesim sayfasında. Gıda, ilaç veya ıslak ortamda paslanmaz tercih edilir ve yüzeyin korunması için folyolu levha ile azot kesim önerilir.
| Varyant | Tipik malzeme / kalınlık (mm) | Proses |
|---|---|---|
| Kayış, kasnak ve zincir muhafazası | DKP veya galvanizli, 1,5–2 | Lazer kesim + abkant büküm |
| Sökülebilir servis kapağı, yan panel | DKP, 1,5–2 | Lazer kesim + büküm |
| Gıda / ıslak ortam koruyucusu | Paslanmaz 304, 1,5–2 | Azotla lazer kesim + büküm |
| Delikli görüş ve havalandırma paneli | DKP, galvanizli veya paslanmaz, 1,5–3 | Lazerle delik düzeni + kenar bükümü |
| Talaş ve sıçrama siperi | DKP veya paslanmaz, 2–3 | Lazer kesim + büküm |
| Üzerine basılabilen ağır kapak | S235 veya gözyaşı desenli sac, 3–5 | Lazer kesim + büküm (tonaj kontrolü) |
| Dış ortam makine muhafazası | Galvanizli 1,5–3 veya DKP + boya | Lazer kesim + büküm; boya çözüm ortağı ile |
Kalınlıklar genel örneklerdir; kesin seçim yük, titreşim ve tasarım gereksinimine göre makine imalatçısı tarafından yapılır.
Kapak rijitliği: sacı kalınlaştırmak mı, kenar bükmek mi?
Geniş ve düz bir kapak titreşir, elle bastırıldığında çöker ve taşınırken eğilir. İlk akla gelen çözüm sacı kalınlaştırmaktır; ancak düz bir plakanın eğilme rijitliği kalınlığın küpüyle arttığı için 1,5 mm'den 2 mm'ye geçmek rijitliği yalnızca yaklaşık 2,4 kat artırırken ağırlığı ve maliyeti de %33 artırır.
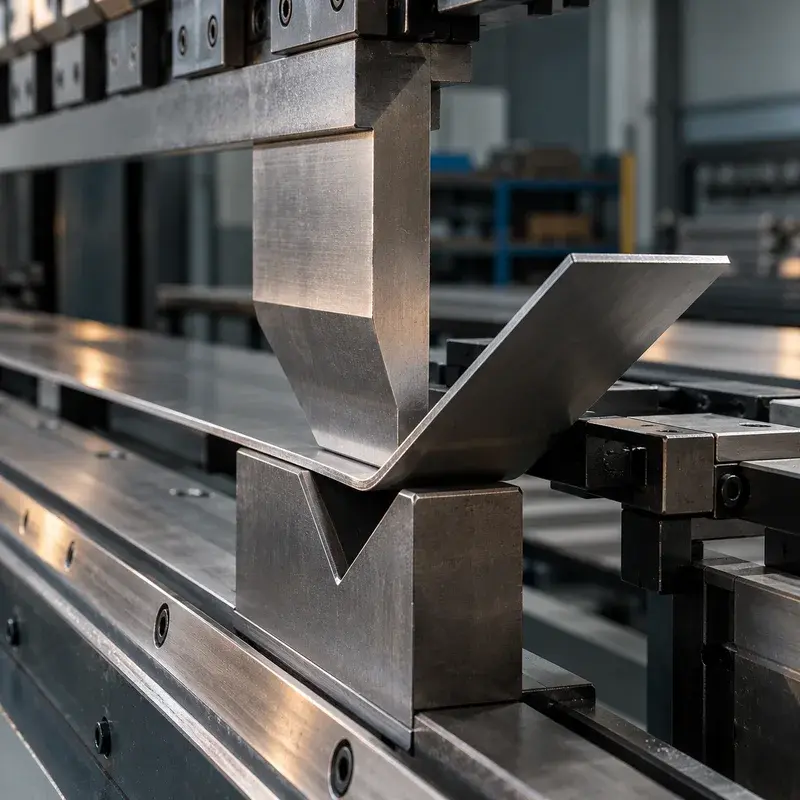
Kenara bükülen bir flanş çok daha etkilidir. 100 mm genişliğinde 1,5 mm bir şeridin atalet momenti I = b × t³ / 12 ≈ 28 mm⁴'tür. Aynı şeride 15 mm'lik bir kenar flanşı büküldüğünde kesitin atalet momenti yaklaşık 1.340 mm⁴'e, yani düz şeridin yaklaşık 48 katına çıkar. Bu nedenle çoğu koruma kapağında kalınlık sabit tutulup dört kenar bükülerek tepsi formu verilir.
- Dört kenarı bükülen kapaklarda köşelere büküm boşaltma kesiği ekleyin; aksi halde köşede yırtılma görülebilir.
- Çok geniş panellerde ara takviye profili veya ikinci bir büküm hattı düşünülebilir; kaynaklı takviye gerekiyorsa çözüm ortağımız üzerinden, kapsamı teklifte belirtilerek yapılır.
- Kenar flanşı, kalıp V açıklığına göre bir minimum boy gerektirir; bu boy teklif öncesi incelemede kontrol edilir.
Bağlantı delikleri, menteşe ve anahtar deliği kanalları nasıl çizilmeli?
Sökülebilir kapaklarda en sık kullanılan detay anahtar deliği (keyhole) kanalıdır: kapak cıvata başlarının üzerine asılır, aşağı kaydırılır ve tek vidayla sabitlenir. Kanal genişliği cıvata gövdesine, geniş kısmı ise cıvata başına göre çizilmelidir. Montaj toleransını karşılamak için gövde tarafındaki delik ile kapaktaki deliklerden birini oval kanal olarak tasarlamak, sahada zorlamayı önler.
Menteşe, mandal ve emniyet sviçi için gereken kesimleri komponent üreticisinin şablonuna göre çizin. Lazer bu kesimleri tek operasyonda açar; menteşenin kaynakla bağlanması veya perçin somun çakılması gibi işlemler tesisimizde yapılmaz, çözüm ortaklarımız aracılığıyla teklifte ayrı kalem olarak sağlanır.
- Genel kural olarak delik çapı sac kalınlığından küçük olmamalıdır.
- Delikleri büküm hattından yeterince uzakta tutun; büküm sırasında ovalleşebilirler.
- Kulp ve tutamak delikleri için kapağın ağırlığını ve sökülme yönünü düşünün.
Güvenlik mesafesi ve koruyucu tasarımında sorumluluk kimdedir?
Koruyucunun ölçüsü, açıklıkları ve tehlikeli bölgeye mesafesi rastgele seçilmez. Genel bilgi olarak, koruyucuların genel gereklilikleri TS EN ISO 14120, uzuvların tehlikeli bölgeye ulaşmasını önleyen güvenlik mesafeleri ise TS EN ISO 13857 standardında ele alınır. Delikli bir panelde delik büyüdükçe tehlikeli bölgeye bırakılması gereken mesafe de artar; delik çapı ile mesafe birlikte değerlendirilir. Makine Emniyeti Yönetmeliği'nin genel ilkesine göre sabit koruyucular yalnızca alet kullanılarak sökülebilecek biçimde bağlanmalıdır.
Bu değerlendirme, risk analizini yapan ve makineyi piyasaya arz eden imalatçının sorumluluğundadır. Biz kapağı onaylı çizime göre üretiriz; koruyucunun bir standarda uygunluğunu onaylamayız. Konunun proje tarafı makine tasarım ve imalat sayfasında anlatılır.
Üretilebilirlik nedeniyle bir delik çapını, delik aralığını veya kapak ölçüsünü değiştirmemiz gerekirse bunu yazılı olarak sorarız. Koruyucularda küçük bir açıklık değişikliği güvenlik mesafesini etkileyebileceği için onayınız olmadan hiçbir ölçüyü değiştirmeyiz.
Koruma kapağı maliyetini ne belirler?
Fiyatın nasıl oluştuğunu ayrıntılı görmek için lazer kesim fiyatı nasıl hesaplanır rehberine bakabilirsiniz.
- Delme sayısı: Delikli panellerde yüzlerce delik kesim süresini belirleyen ana kalemdir; kare delik veya oval kanal yerine yuvarlak delik çoğunlukla daha kısa sürer.
- Büküm sayısı ve kurulum: Her farklı büküm açısı ve kalıp değişimi hazırlık süresi ekler.
- Parça boyu: 3.000 mm'yi aşan kapaklar abkantta tek parça bükülemeyebilir; iki parçaya bölmek çoğu zaman daha ekonomiktir.
- Malzeme ve yüzey: Folyolu paslanmaz veya fırçalı yüzey, DKP'ye göre hem malzeme hem taşıma özeni açısından daha maliyetlidir.
- Çözüm ortağı işlemleri: Toz boya, kaynak ve menteşe montajı ayrı kalemlerdir.
Koruma kapağı teklifi için ne göndermelisiniz?
- Bükümlü kapaklar için STEP modeli veya iç radyüsü belirtilmiş açınım DXF'i
- Malzeme, kalınlık ve görünür yüzeyin hangi taraf olduğu
- Parça başına ve takım başına adet (ör. makine başına 6 kapak × 20 makine)
- Boya, kaynak veya bağlantı elemanı gibi çözüm ortağı gerektiren işlemler
- Kritik montaj ölçüleri ve oval kanal gereken delikler
Sık sorulan sorular
Koruyucu için delikli sac mı yoksa tel kafes mi daha uygun?
Delikli sac, lazerle tek parça olarak kesildiği ve kenarları bükülebildiği için daha düzgün ve rijit bir panel verir; delik düzeni çizimle tamamen kontrol edilir. Tel kafes daha yüksek açıklık oranı sunar ancak çerçeve ve kaynak gerektirir. Açıklık oranı ile güvenlik mesafesi ilişkisini tasarımcı değerlendirmelidir.
Kapağın güvenlik standardına uygun olduğunu siz onaylıyor musunuz?
Hayır. Koruyucunun tasarımı, açıklıkları ve güvenlik mesafesi makine imalatçısının risk değerlendirmesine bağlıdır. Biz parçayı onaylı çizime göre, ölçüleri değiştirmeden üretiriz; üretilebilirlik açısından gördüğümüz konuları yazılı olarak iletiriz.
Mevcut makinedeki kırık bir kapağı çizimsiz yeniden üretebilir misiniz?
Evet, numuneden ölçü alınarak çizim oluşturulabilir. Deforme olmuş bir kapakta hangi ölçünün gerçek tasarım ölçüsü olduğu ayrıca değerlendirilir; süreç yedek sac parça imalatı sayfasında anlatılır.
3 metreden uzun koruma panelleri üretebilir misiniz?
Lazer kesimde 6.000 mm boya kadar düz parça kesebiliyoruz; bükümde ise hizmet sınırımız yaklaşık 3.000 mm'dir ve kalınlığa göre mühendislik incelemesiyle teyit edilir. Daha uzun bükümlü paneller genellikle bindirmeli iki parçaya bölünerek tasarlanır.
Koruma kapağına görüş penceresi açabilir misiniz?
Pencere boşluğunu ve şeffaf panelin bağlantı deliklerini lazerle keseriz. Polikarbonat gibi şeffaf panelin temini ve montajı kapsamımızda değildir; gerekirse çözüm ortağı üzerinden, kapsamı teklifte yazılarak değerlendirilir.
Aynı kapağı farklı makine modelleri için küçük farklarla istiyorum, nasıl kodlamalıyım?
Ortak gövdeyi tek bir parça kodu olarak tanımlayıp yalnızca değişen kesimleri ayrı varyant kodu yapmanızı öneririz. Böylece revizyon karışıklığı azalır ve aynı kalınlıktaki varyantlar tek levhada birlikte kesilebilir.