Hangi paslanmaz kaliteleri lazerde kesilir?
Sanayide en çok talep edilen paslanmaz kaliteleri ostenitik AISI 304 ve 316L ile ferritik AISI 430'dur. Üçü de fiber lazerde rahat kesilir; seçim kesimden çok kullanım ortamına, korozyon beklentisine ve sonraki işlemlere bağlıdır.
Teklif talebinde kaliteyi (ör. 304 veya 1.4301) ve yüzey durumunu (2B, BA, satine, folyolu) birlikte belirtmeniz hem doğru malzeme tedarikini hem de doğru kesim ayarını sağlar.
| AISI | EN no. | Yapı | Öne çıkan özellik | Tipik kullanım |
|---|---|---|---|---|
| 304 | 1.4301 | Ostenitik | Genel amaçlı, iyi şekillendirilebilir | Gıda makinesi gövdesi, mutfak ekipmanı, kapak |
| 304L | 1.4307 | Ostenitik | Düşük karbon, kaynak sonrası korozyona daha dayanıklı | Kaynaklı tank ve hazne parçaları |
| 316L | 1.4404 | Ostenitik (Mo'lu) | Klorür ve kimyasal ortamda daha dayanıklı | Kimya, deniz ortamı, ilaç ekipmanı |
| 430 | 1.4016 | Ferritik | Manyetik, daha ekonomik, korozyon direnci daha düşük | Beyaz eşya, dekoratif panel, iç ortam kapakları |
Tablodaki bilgiler malzemelerin genel karakteridir; uygulama için doğru kaliteyi tasarımcı belirler.
Paslanmaz lazer kesimde hangi gaz kullanılır?
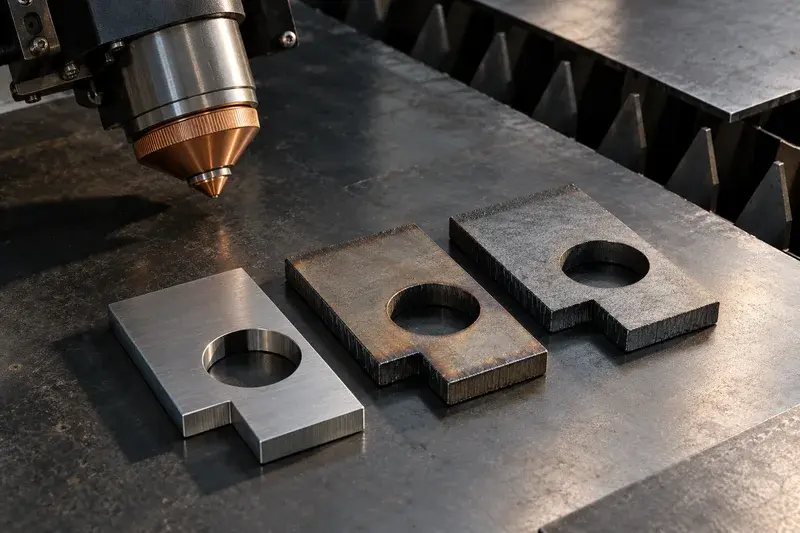
Paslanmazda standart tercih yüksek basınçlı azottur. Azot erimiş metali kesik boşluğundan üfler ve kenarın oksitlenmesini engeller; sonuç parlak, metalik görünümlü ve doğrudan kaynağa uygun bir kenardır. Bunun maliyeti, kalınlık arttıkça hızla yükselen gaz tüketimidir.
İnce saclarda basınçlı hava ekonomik bir alternatiftir; kenar hafifçe koyulaşır ama çoğu iç parça için yeterlidir. Kenar görünümünün önemsiz olduğu bazı kalın kesimlerde oksijen de kullanılabilir; bu durumda kenar koyu ve oksitli olur, korozyon direnci kenarda düşer. Gaz seçiminin maliyete etkisi lazer kesim fiyatı nasıl hesaplanır yazımızda ayrıca anlatılır.
| Gaz | Kenar görünümü | Korozyon açısından | Ne zaman tercih edilir? |
|---|---|---|---|
| Azot (N₂) | Parlak, oksitsiz | Kenar malzemenin direncini korur | Gıda, görünür parça, kaynaklı imalat |
| Hava | Hafif koyu, gri ton | Kenarda sınırlı oksit | İnce sac, görünmeyen iç parçalar |
| Oksijen (O₂) | Koyu, oksitli | Kenarda direnç düşer, temizlik gerekebilir | Görünüşün önemsiz olduğu bazı kalın kesimler |
Paslanmazda kenar kalitesi, ısı ve çarpılma
Paslanmazın ısı iletkenliği karbon çeliğinden düşük, ısıl genleşmesi ise yüksektir. Bu nedenle ince sacda yoğun delik dizileri, dar köprüler ve geniş açık boşluklar ısının bir bölgede birikmesine ve sacın dalgalanmasına yol açabilir. Kesim sırasını yaymak ve köprüleri yeterli genişlikte tutmak bu riski azaltır.
Kalınlık arttıkça azotla kesimde alt kenarda çapak (dross) eğilimi artar ve kesim çizgileri belirginleşir. 15 mm üzeri paslanmaz kesimlerde kenar beklentisini çizimde veya notta açıkça belirtmeniz, doğru parametrenin baştan seçilmesini sağlar. Kalın levhalara özgü sınırlar kalın sac lazer kesim sayfasında anlatılır.
Folyolu, satine ve parlak paslanmaz sacda nelere dikkat edilir?
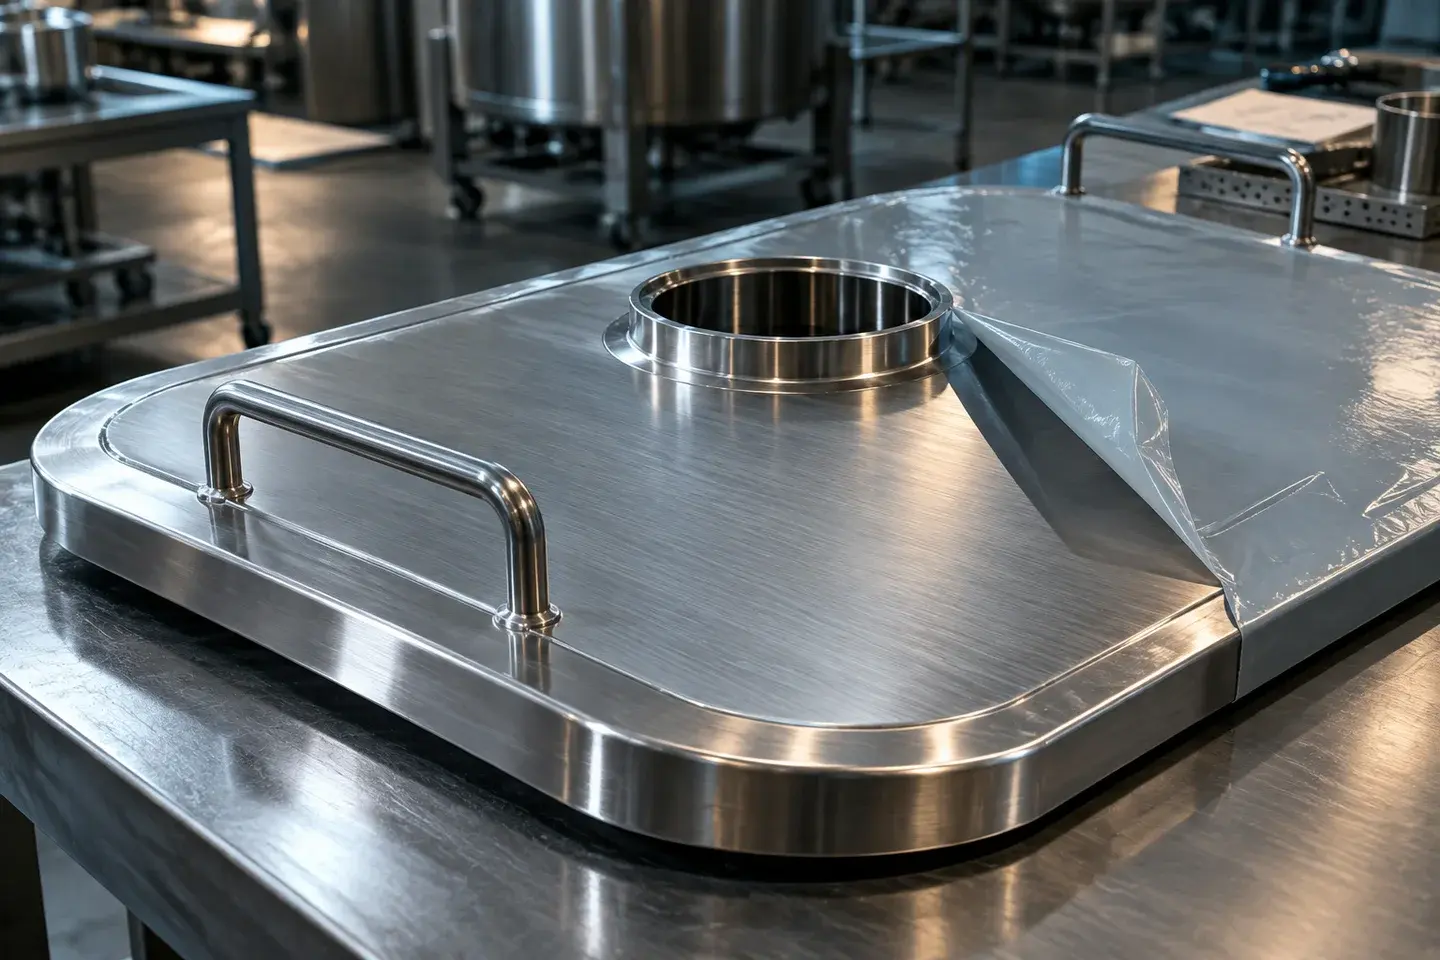
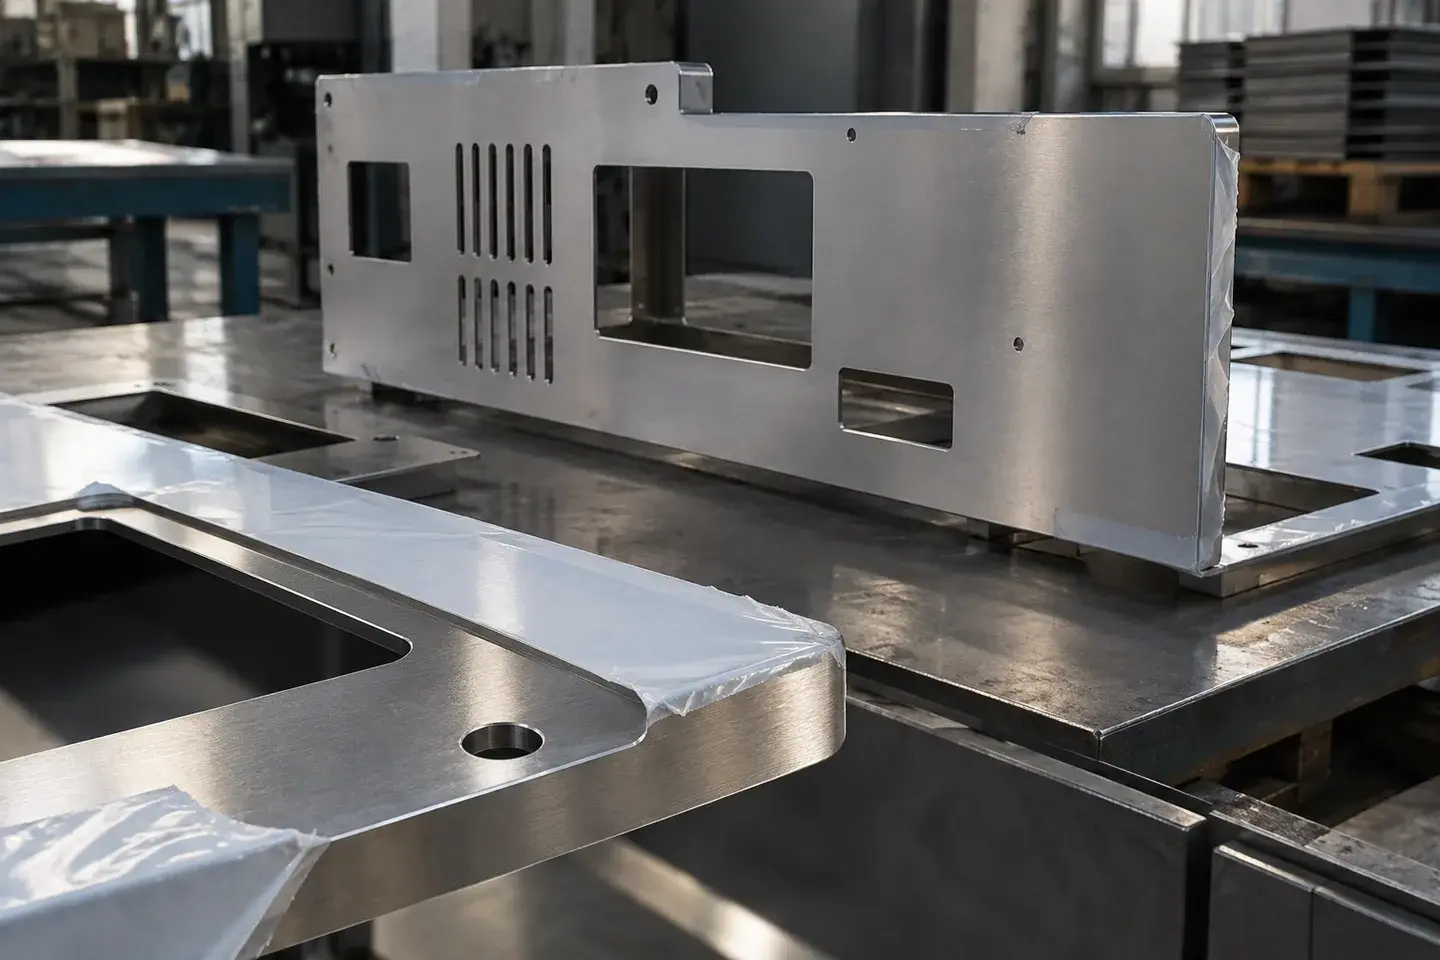
Görünür yüzeyli paslanmaz saclar genellikle koruyucu PVC folyoyla gelir. Standart folyolar lazer ısısıyla kenarda kabarabilir veya yapışkan kalıntı bırakabilir; lazer kesime uygun folyolu sac tercih edilmesi en temiz sonucu verir.
- Folyolu yüzeyin hangi tarafta olduğunu ve görünür yüzü çizimde belirtin.
- Satine (fırçalı) saclarda fırça yönü parçanın yerleşimini belirler; yön önemliyse çizimde okla gösterin.
- BA (parlak) yüzeylerde tabla temas izlerini azaltmak için parçaların taşınması ve paketlenmesi ayrıca planlanır.
- Kesim sonrası kenar pasivasyonu veya elektropolisaj gerekiyorsa bu işlemler çözüm ortaklarımız aracılığıyla, kapsamı teklifte açıkça belirtilerek sağlanır.
Paslanmaz parçalar için tasarım önerileri
- Minimum delik çapı: Genel kural olarak kalınlıktan küçük olmamalıdır; kalın paslanmazda daha büyük oran güvenlidir.
- Köprü genişliği: İnce sacda en az bir kalınlık, ısı birikimi beklenen yoğun desenlerde daha fazlası.
- Delikli panel ve perfore desenler: Delik sayısı arttıkça süre ve çarpılma riski artar; delik dizilimini yaymak ve gerekirse deseni bölmek gerekir.
- Kaynaklı imalat: Kaynak yapılacak kenarlarda azotla kesim, kaynak öncesi temizlik ihtiyacını azaltır.
- Karışık malzeme: Paslanmaz parçaların karbon çeliği kalıntısıyla temas etmesi yüzeyde pas lekesine yol açabilir; taşıma ve paketlemede ayrı tutulmalıdır.
Paslanmaz sac bükümü
Ostenitik paslanmaz, aynı kalınlıktaki yumuşak çeliğe göre daha fazla büküm kuvveti ister ve daha belirgin geri yaylanma gösterir. Genel bir yaklaşım olarak abkant tonajı yumuşak çeliğin yaklaşık 1,5 katı alınır. Bükümlü paslanmaz parçalarda kesim ve bükümü birlikte planlamak, açınım hatalarını önler; ayrıntılar için CNC abkant büküm ve sac büküm tasarım kuralları sayfalarına bakabilirsiniz.
Tipik uygulamalar
- Gıda ekipmanı gövdeleri, kapakları ve hazne parçaları
- Endüstriyel mutfak ve hijyenik tezgâh parçaları
- Kimyasal ortamda çalışan makine koruyucuları ve braketleri
- Dış ortam pano ve muhafaza parçaları
- Görünür dekoratif paneller ve etiket plakaları
Sık sorulan sorular
Paslanmaz lazer kesimde kenar kararır mı?
Azotla kesildiğinde kenar parlak ve oksitsiz kalır. Hava ile kesimde hafif gri bir ton oluşur, oksijenle kesimde ise kenar belirgin şekilde kararır. Kenar görünümü önemliyse teklif talebinde belirtin.
304 ve 316L arasında kesim farkı var mı?
Kesim davranışları birbirine çok yakındır. 316L'nin içerdiği molibden onu klorürlü ve kimyasal ortamlara karşı daha dayanıklı kılar; seçim kesimden değil kullanım ortamından yapılmalıdır.
Folyolu paslanmaz sac kesebiliyor musunuz?
Evet. En iyi sonuç lazer kesime uygun folyoyla alınır; standart folyolar kenarda kabarabilir. Folyolu yüzün hangi tarafta olacağını çizimde belirtmeniz yeterlidir.
430 paslanmaz neden mıknatıs tutar?
430 ferritik yapıdadır ve bu nedenle manyetiktir; 304 ve 316L ise tavlanmış hâlde büyük ölçüde manyetik değildir. Bu fark kesimi etkilemez, ancak korozyon direnci ve kullanım alanı açısından önemlidir.
İnce paslanmaz sac kesimden sonra neden dalgalanır?
Paslanmaz ısıyı yavaş iletir ve çok genleşir; yoğun kesim yapılan bölgelerde ısı birikir. Kesim sırası, köprü genişliği ve parça yerleşimiyle bu etki büyük ölçüde kontrol edilir, ancak çok ince ve yoğun desenli parçalarda tamamen sıfırlanamayabilir.