Gıda ekipmanı üreticileri paslanmaz sac parçada neye dikkat eder?
Gıda ve proses ekipmanlarında paslanmaz parçalar hem korozyona dayanmalı hem de temizlenebilir bir yüzey sunmalıdır. Bu nedenle ekipman üreticisinin tedarikçiden beklentisi yalnızca doğru ölçü değildir: doğru malzeme sınıfı, korunmuş yüzey, temiz kesim kenarı ve gerektiğinde izlenebilir malzeme belgesi de beklenir.
- Çizimde belirtilen paslanmaz sınıfının (ör. 304 yerine 316L) eksiksiz uygulanması
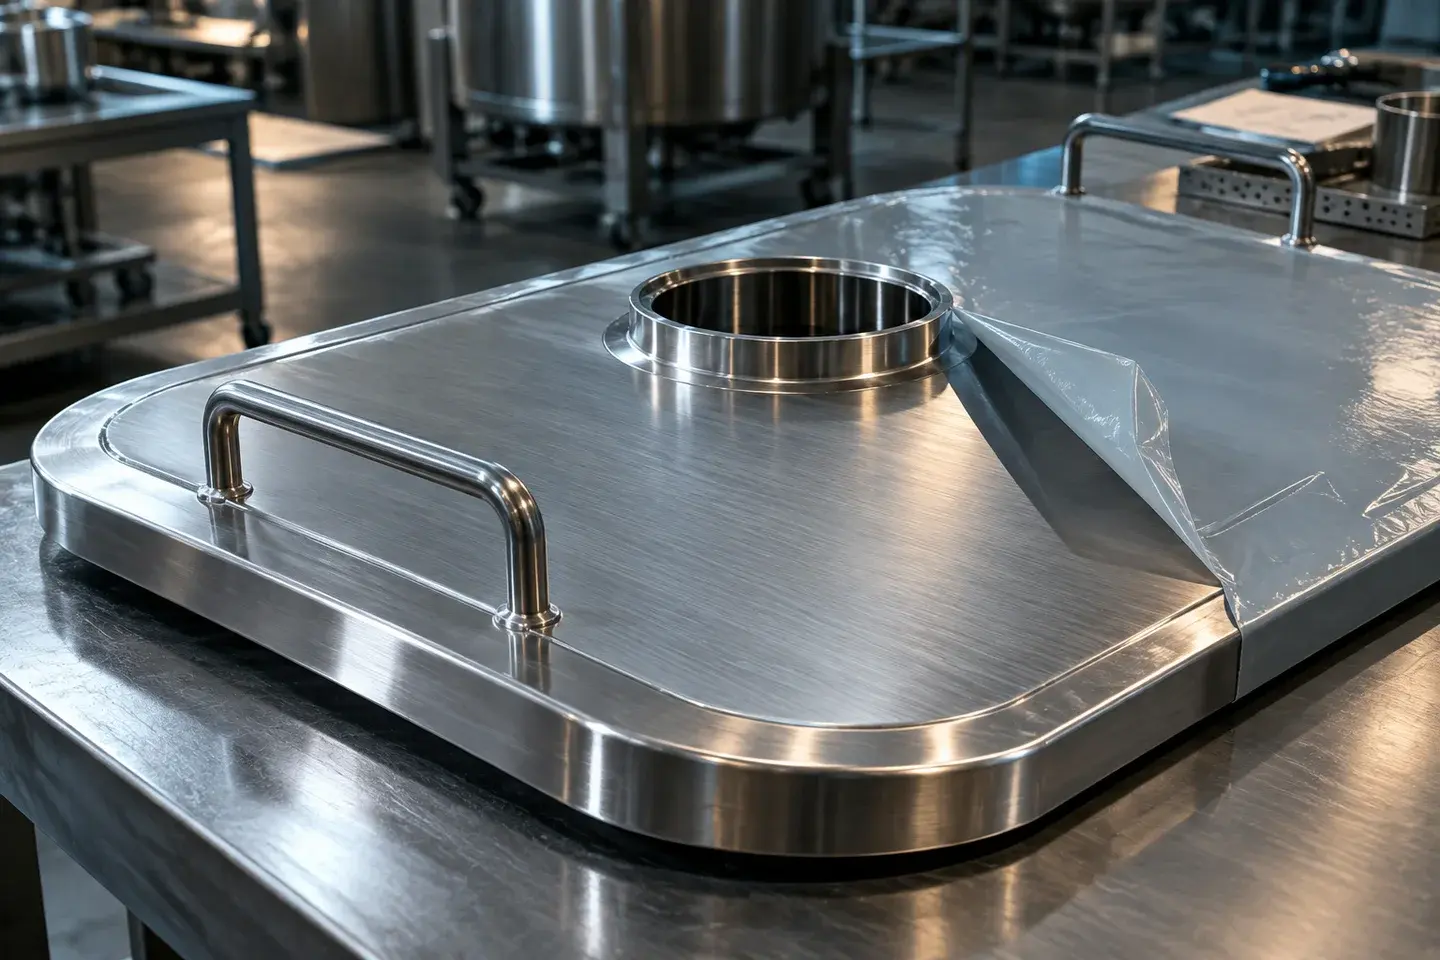
- Fırçalı veya parlak yüzeylerde çizik, kalıp izi ve parmak izi oluşmaması
- Kaynak öncesi temizlik gerektirmeyen oksitsiz kesim kenarı
- Paslanmaz yüzeye karbon çeliği partikülü bulaşmasının önlenmesi
- Malzeme sertifikası gibi belgelerin siparişle eşleştirilebilmesi
Gıda ekipmanlarında hangi paslanmaz sınıfı seçilmeli?
Aşağıdaki tablo yaygın paslanmaz sınıfları için genel mühendislik bilgisidir. Hangi sınıfın kullanılacağı; ürünün tuz ve asit içeriğine, temizlik kimyasallarına ve parçanın ürünle temas edip etmediğine göre ekipman tasarımcısı tarafından belirlenir.
| Sınıf (AISI) | EN numarası | Tipik kullanım | Not |
|---|---|---|---|
| 304 | 1.4301 | Genel gövde, kapak, panel ve konveyör parçaları | En yaygın östenitik sınıf |
| 304L | 1.4307 | Kaynaklı hazne ve tava parçaları | Düşük karbon; kaynak bölgesinde korozyon riski azalır |
| 316L | 1.4404 | Tuzlu, asidik ürünler ve yoğun kimyasal temizlik | Molibden içerir; çukurcuk korozyonuna daha dayanıklı |
| 430 | 1.4016 | Ürünle temas etmeyen dış kapak ve paneller | Ferritik, manyetik; korozyon direnci daha düşük |
Genel bilgi amaçlıdır. Sınıf seçimi ve uygunluk değerlendirmesi ekipman üreticisinin sorumluluğundadır.
Gıda ekipmanları için hangi parçaları üretiyoruz?
| Parça | Tipik malzeme / kalınlık (mm) | Proses |
|---|---|---|
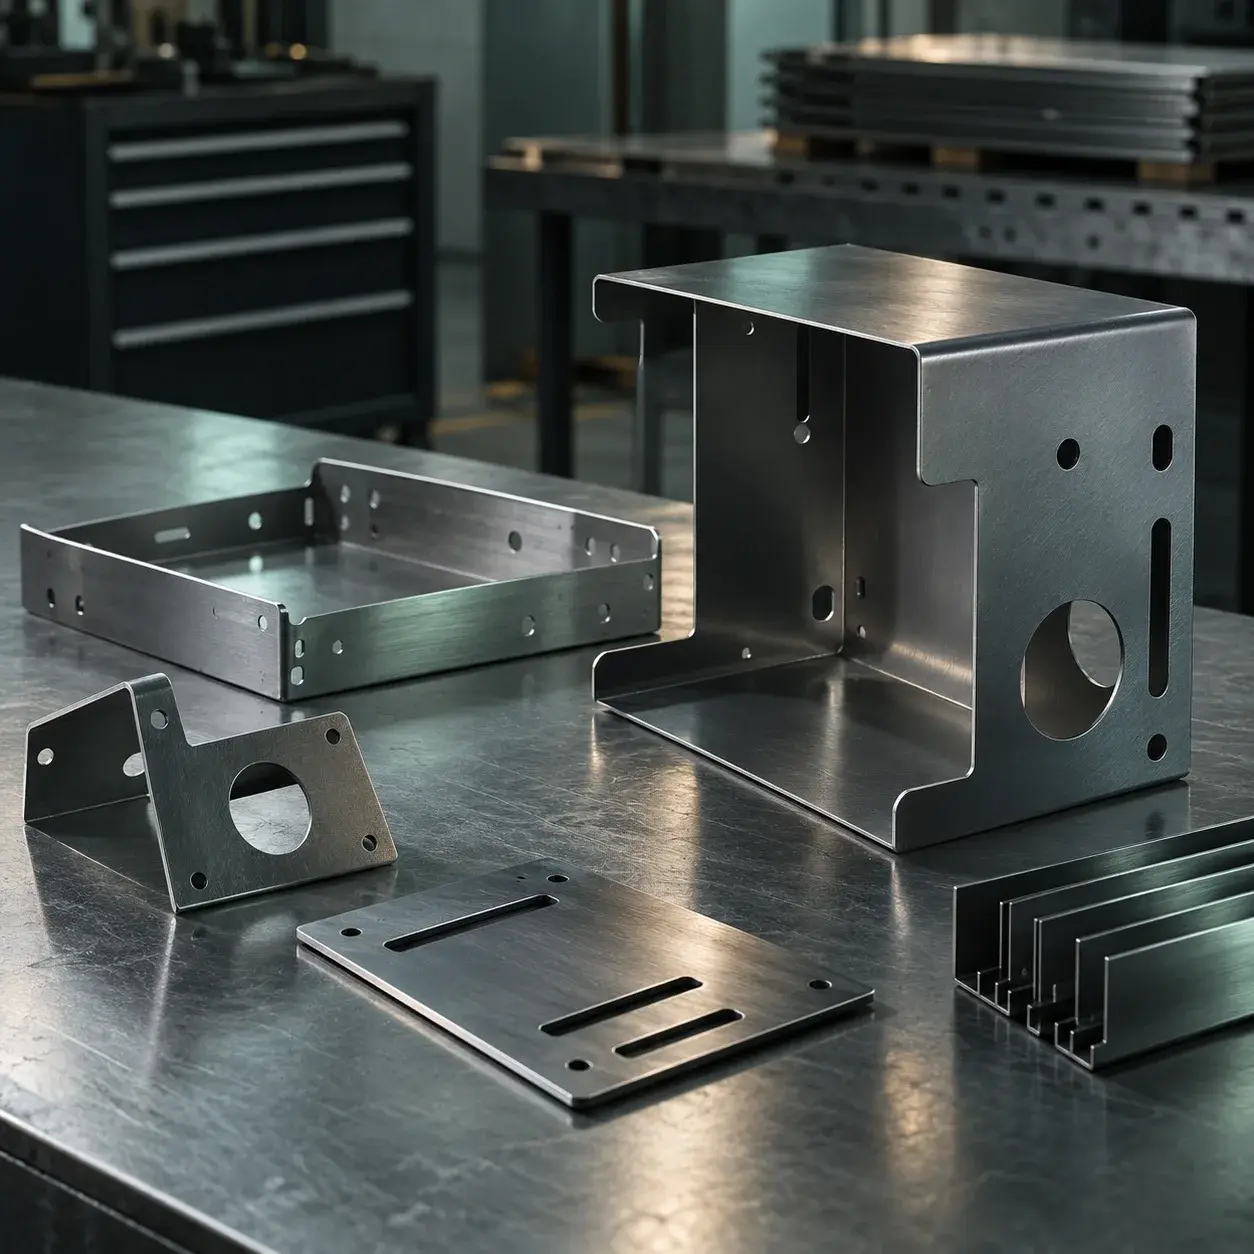
| Makine gövde ve dış kapakları | 304, 1–2 | Lazer kesim + abkant büküm |
| Konveyör yan sacları ve taşıyıcıları | 304, 2–4 | Lazer kesim + büküm |
| Hazne, huni ve tava açınımları | 304L / 316L, 1,5–3 | Lazer kesim + büküm |
| Ayak ve taban plakaları | 304, 6–12 | Lazer kesim |
| Koruyucu muhafazalar ve kontrol kutuları | 304, 1,5–2 | Lazer kesim + büküm |
| Delikli süzgeç ve elek sacları | 304 / 316L, 1–3 | Lazer kesim |
| Motor ve rulman yatağı bağlantı plakaları | 304, 5–10 | Lazer kesim |
Kaynak, polisaj, satine yüzey işlemi ve pasivasyon tesisimizde yapılmaz; gerekirse çözüm ortaklarımız aracılığıyla, kapsamı teklifte açıkça belirtilerek sağlanır.
Paslanmaz yüzey üretim boyunca nasıl korunur?
Paslanmaz sac piyasada farklı yüzey durumlarında tedarik edilir: soğuk haddelenmiş mat yüzey (2B), parlak tavlanmış yüzey (BA) ve fırçalı/satine yüzey bunların en yaygın olanlarıdır. Yüzey durumu malzeme siparişinde belirlenir; bu yüzden çizimde veya talepte istediğiniz yüzeyi açıkça yazmanız gerekir.
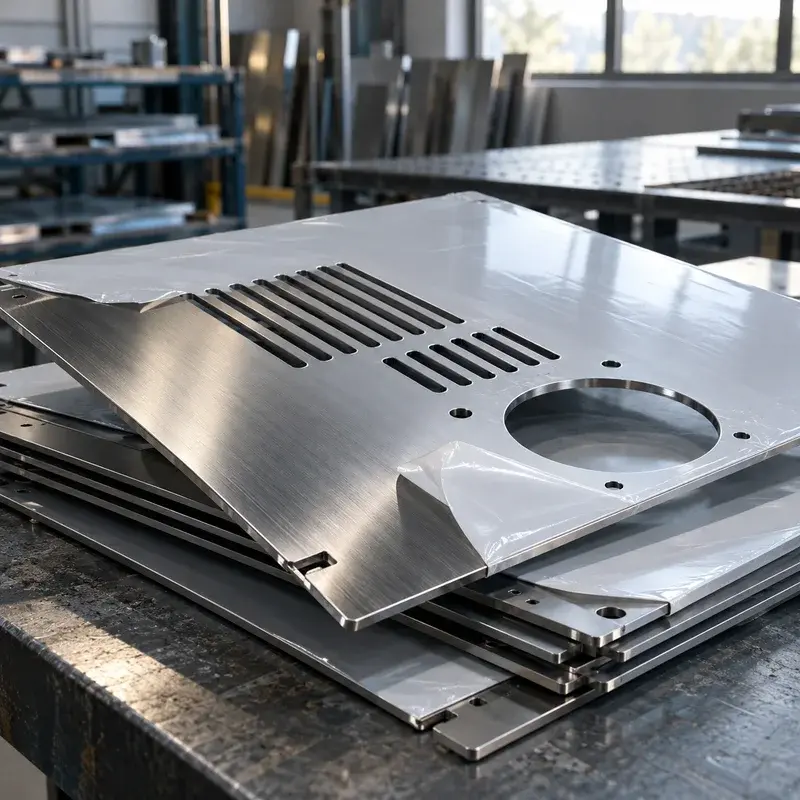
Görünür yüzeyli parçalarda lazer kesime uygun koruyucu folyolu malzeme tercih edilir ve folyo kesim ile büküm boyunca parça üzerinde bırakılabilir. Fırçalı yüzeylerde fırça yönü görünümü belirler: aynı panelin parçaları levhaya fırça yönü korunarak yerleştirilmelidir. Bunun için çizimde fırça yönünü bir okla göstermenizi öneririz.
Bükümde kalıp izi riski malzeme, kalınlık ve yüzey durumuna göre değişir; uygulanabilecek önlemler mühendislik incelemesinde değerlendirilir. Paslanmaz ve karbon çeliği işlerinin ayrıştırılmasıyla ilgili özel beklentileriniz varsa bunları teklif aşamasında belirtin; uygulanacak önlemleri sizinle birlikte yazılı olarak netleştiririz.
Paslanmaz kesimde neden azot kullanılır?
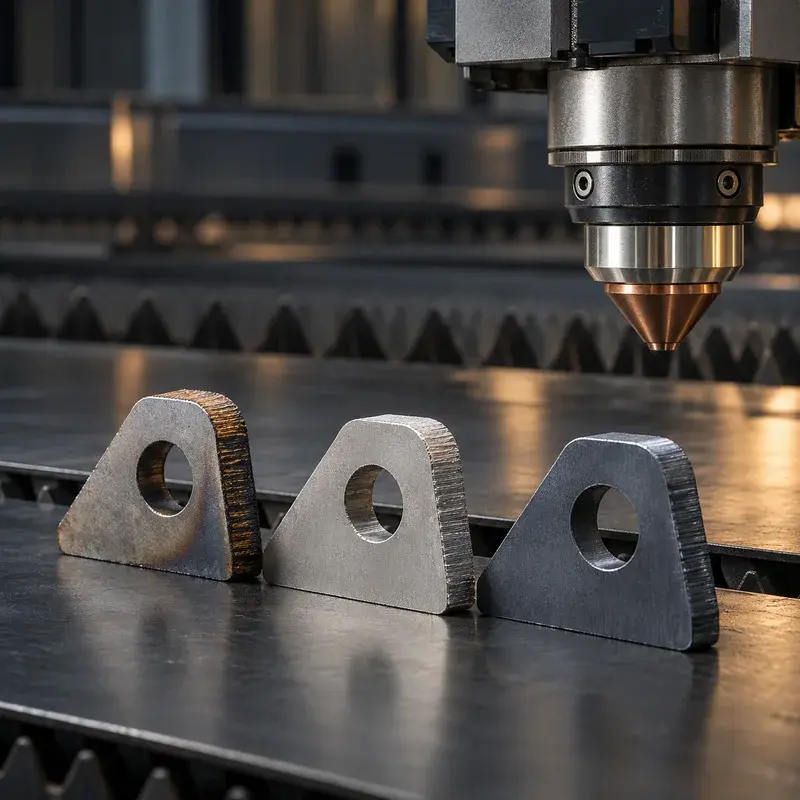
Paslanmaz çelik azotla kesildiğinde kesim kenarı oksitlenmez ve parlak, metalik bir görünümde kalır. Bu kenar genellikle ek temizlik yapılmadan kaynağa veya doğrudan kullanıma uygundur. Oksijenle kesimde ise kenarda koyu renkli bir oksit tabakası oluşur; bu tabaka korozyon direnci açısından istenmez ve gıda ekipmanlarında çoğu zaman temizlenmesi gerekir.
Azot kesim, oksijen kesime göre daha fazla gaz tüketir ve kalın kesitlerde maliyeti artırır. Gaz seçimi ile kenar kalitesi arasındaki ilişki lazer kesimde azot, oksijen ve hava rehberimizde, paslanmaz kesim kapasitemiz ise paslanmaz çelik lazer kesim sayfasında ayrıntılı anlatılır.
Hijyen ve belgelendirme konusunda sorumluluklar nasıl ayrılır?
Biz parçaları onaylı çizime, belirtilen paslanmaz sınıfına ve kararlaştırılan yüzey durumuna göre üretiriz. Malzeme sertifikası (ör. EN 10204 3.1), malzeme tedarikçisinden temin edilebildiğinde ve siparişte kararlaştırıldığında parçalarla eşleştirilerek iletilir.
Hijyenik tasarım uygunluğu, gıdayla temas eden malzemelere ilişkin mevzuata uyum ve ekipmanın belgelendirilmesi ekipman üreticisinin sorumluluğundadır. Hijyen veya gıda uygunluğu konusunda herhangi bir sertifika beyanında bulunmuyoruz.
Teklif için hangi bilgileri göndermelisiniz?
- DXF/DWG veya STEP dosyaları ve PDF teknik resim
- Paslanmaz sınıfı (304, 304L, 316L, 430) ve kalınlık
- Yüzey durumu (2B, BA, fırçalı) ve fırça yönü
- Koruyucu folyo beklentisi ve görünür yüzeylerin işaretlenmesi
- Malzeme sertifikası ihtiyacı
- Kaynak, polisaj veya pasivasyon gibi çözüm ortağı gerektiren işlemler
Sık sorulan sorular
Gıda ekipmanı için 304 mü yoksa 316L mi seçmeliyim?
Genel olarak 304 çoğu kuru ve nemli uygulama için yeterlidir. Tuzlu veya asidik ürünlerle temas, klorürlü temizlik kimyasalları ya da yoğun yıkama olan bölgelerde 316L tercih edilir. Nihai seçim ekipman tasarımcısına aittir; biz çizimde belirtilen sınıfı uygularız.
Lazerle kesilmiş paslanmaz kenar doğrudan kaynak yapılabilir mi?
Azotla kesilen kenar oksitsiz olduğu için genellikle ek temizlik gerekmeden kaynağa uygundur. Oksijenle kesilen kenarlarda ise oksit tabakasının kaldırılması önerilir. Kaynak işlemi tesisimizde değil, gerekirse çözüm ortağımız aracılığıyla yapılır.
Parçalar koruyucu folyolu teslim edilebilir mi?
Folyolu malzemeyle çalışıldığında folyo kesim ve büküm boyunca parça üzerinde bırakılabilir ve parça folyolu teslim edilir. Folyonun parçanın hangi yüzünde olacağını talebinizde belirtmeniz yeterlidir.
Malzeme sertifikası verebiliyor musunuz?
Malzeme sertifikası, malzeme tedarikçisinden temin edilebildiğinde ve siparişte kararlaştırıldığında parçalarla eşleştirilerek iletilir. Sertifika ihtiyacını teklif aşamasında belirtmeniz, malzemenin buna göre tedarik edilmesini sağlar.
Gıda uygunluk veya hijyen sertifikası veriyor musunuz?
Hayır. Biz parçayı çizime ve belirtilen malzeme sınıfına göre üretiriz. Hijyenik tasarım ve gıda mevzuatına uygunluk değerlendirmesi ile belgelendirme ekipman üreticisinin sorumluluğundadır.
430 paslanmaz gıda ekipmanında kullanılabilir mi?
430, ürünle temas etmeyen dış kapak ve paneller gibi daha az zorlayıcı bölgelerde maliyeti düşürmek için tercih edilebilir. Korozyon direnci 304'e göre düşük olduğundan yıkama yoğun bölgelerde dikkatli değerlendirilmelidir.