Karbon çeliği lazer kesimde hangi sac türleri kullanılır?
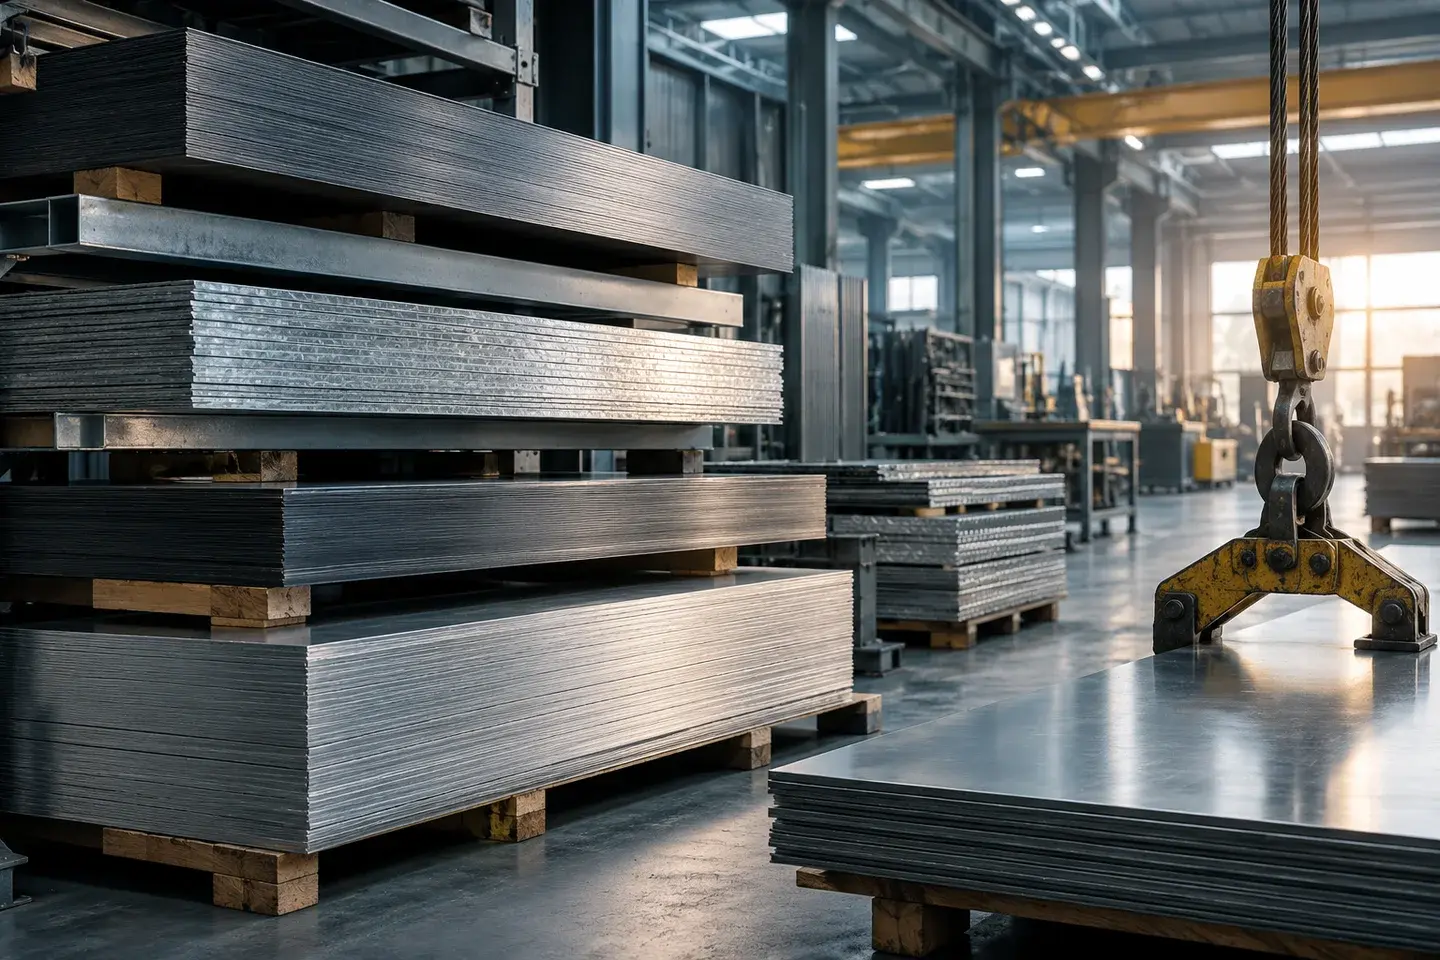
Sanayide 'siyah sac' veya 'demir sac' diye anılan malzemelerin büyük kısmı karbon çeliğidir. Satın alma tarafında en sık karşılaştığımız ayrım, sacın nasıl haddelendiği (DKP, HRP, siyah sac) ve hangi dayanım sınıfında olduğudur (S235, S275, S355). Bu iki bilgi hem kesim parametresini hem de parçanın sonradan bükülüp bükülemeyeceğini belirler.
Teklif talebinde yalnızca 'çelik sac' yazmak yerine kaliteyi ve standardını belirtmeniz, yanlış malzemeyle üretim riskini ortadan kaldırır. Kalite belirtilmemişse mühendislerimiz çizimdeki uygulamaya bakarak soru iletir; malzeme ikamesini sizin yazılı onayınız olmadan yapmayız.
| Tür / kalite | İlgili standart | Tipik tedarik kalınlığı | Sık kullanım alanı |
|---|---|---|---|
| DKP (DC01–DC04) | EN 10130, soğuk haddelenmiş | Yaklaşık 0,5–3 mm | Pano gövdesi, kapak, bükümlü muhafaza |
| HRP (dekapajlı sıcak hadde, ör. DD11) | EN 10111 | Yaklaşık 2–6 mm | Braket, şasi sacı, tarım makinesi parçası |
| Siyah sac (tufallı sıcak hadde) | Kaliteye göre değişir | Orta ve kalın | Taban plakası, takviye, yapısal parça |
| S235JR / S275JR | EN 10025-2 | Geniş aralık | Genel imalat, flanş, bağlantı plakası |
| S355JR / S355J2 | EN 10025-2 | Geniş aralık | Daha yüksek dayanım gereken taşıyıcı parçalar |
| S315MC / S355MC | EN 10149-2 | İnce ve orta | Soğuk şekillendirilecek taşıyıcı profiller |
Kalınlıklar piyasadaki tipik tedarik aralıklarıdır, kesim sınırı değildir. Kesim kapasitesi için nominal aralık 0,5–50 mm'dir.
Karbon çeliği lazer kesimde oksijen mi, azot mu, hava mı kullanılır?
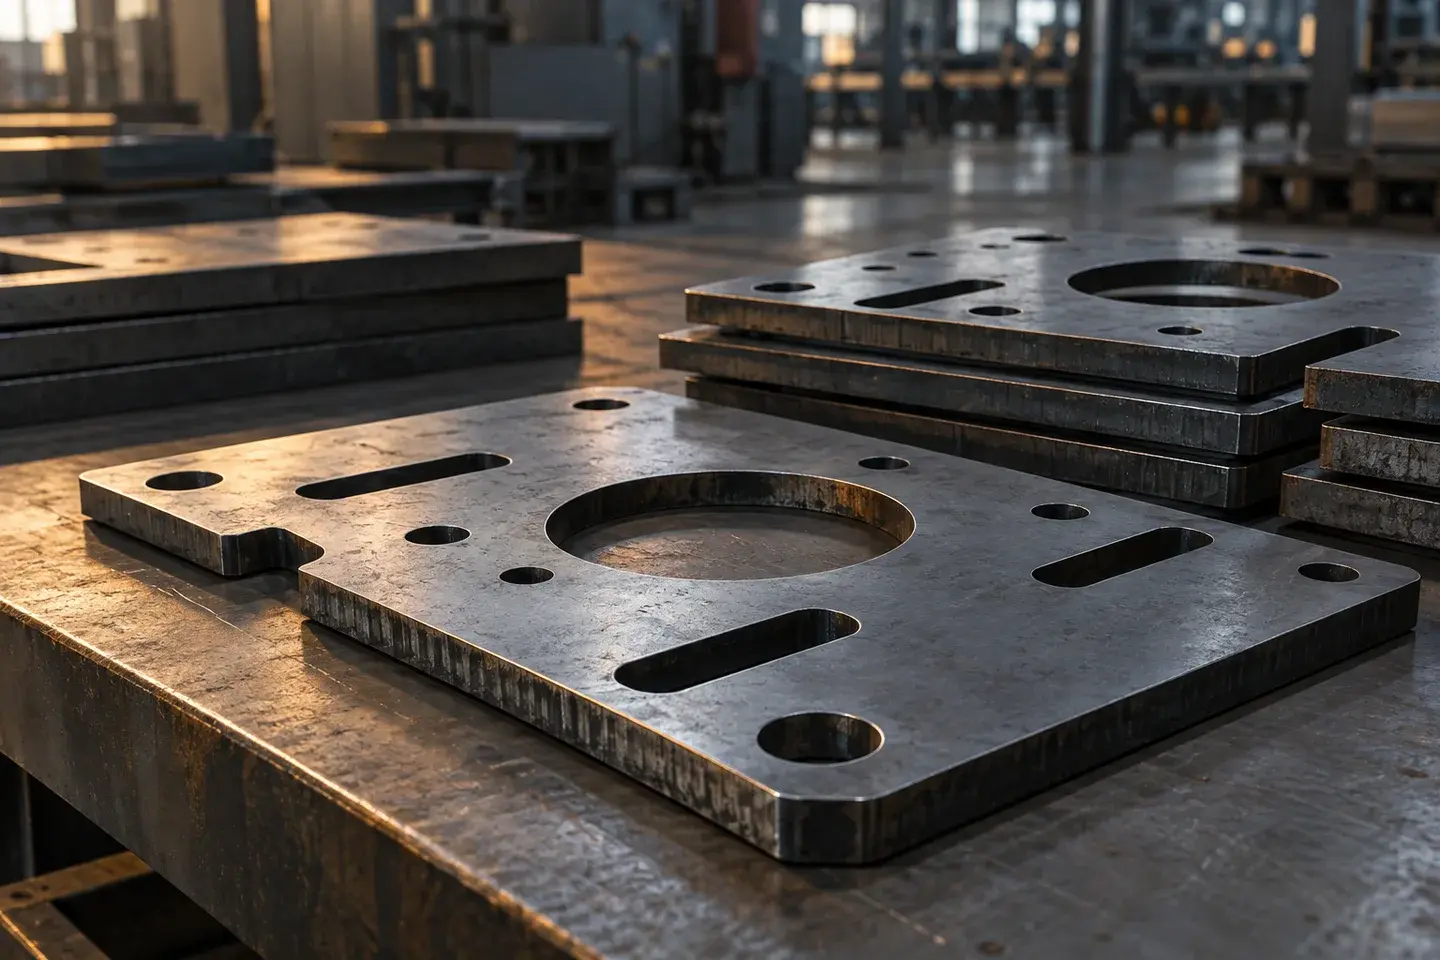
Karbon çeliğinde klasik yöntem oksijenle kesimdir: oksijen eriyik demirle ekzotermik reaksiyona girer ve kesime ek enerji katar. Bu sayede kalın levhalar görece düşük güçle kesilebilir; bedeli ise kenarda ince bir oksit tabakası ve ince saclara göre daha düşük kesim hızıdır.
İnce ve orta kalınlıkta ise azot veya basınçlı hava ile ergitme kesimi öne çıkar. Reaksiyon olmadığı için kenar oksitsiz ve açık renklidir; yüksek lazer gücüyle bu yöntem oksijene göre belirgin biçimde hızlı olabilir. Hava ile kesimde alt kenarda hafif çapak görülebilir, bu yüzden kenar beklentisi gaz seçimini doğrudan etkiler. Gazların karşılaştırması için azot, oksijen ve hava rehberine bakabilirsiniz.
| Kalınlık bandı (mm) | Tipik yardımcı gaz | Kenar notu |
|---|---|---|
| 0,5–3 | Hava veya azot | Oksitsiz, açık renkli kenar; yüksek hız |
| 3–12 | Hava veya oksijen | Hava ile hız avantajı, alt kenarda hafif çapak olasılığı; O₂ ile ince oksit |
| 12–25 | Çoğunlukla oksijen | Belirgin kesim çizgileri, oksitli kenar |
| 25–50 | Oksijen | Düşük hız, artan pürüzlülük ve diklik sapması |
Bantlar keskin sınır değildir; gaz seçimi kenar beklentisi, sonraki işlem ve maliyete göre her iş için ayrı belirlenir.
Kesim kenarı, oksit tabakası ve ısıdan etkilenen bölge
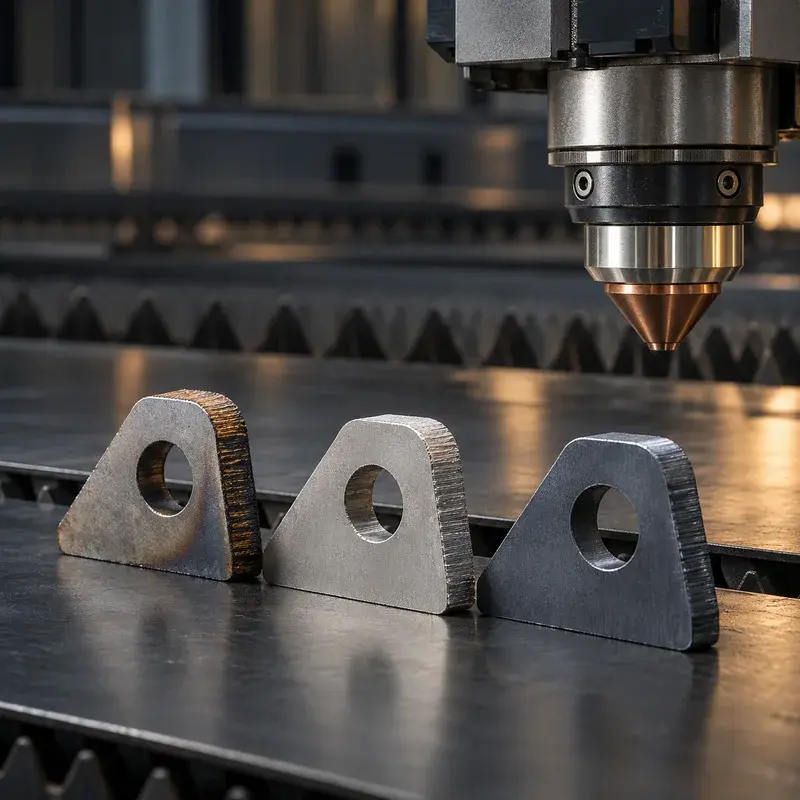
Fiber lazerde ısıdan etkilenen bölge plazma veya oksi-gaz kesime göre dardır, ancak sıfır değildir. Oksijenle kesilmiş kenarda oluşan oksit tabakası çoğu montaj parçası için sorun yaratmaz; fakat parça sonradan toz boya veya yaş boya ile kaplanacaksa bu tabaka zamanla kalkabilir ve boyayı da birlikte kaldırabilir.
Boyanacak parçalarda iki yol vardır: oksitsiz kenar veren azot veya hava ile kesim ya da boya öncesinde kenarın taşlama veya kumlama ile temizlenmesi. Boya ve kumlama tesisimizde yapılmaz; gerekirse çözüm ortaklarımız aracılığıyla, kapsamı teklifte açıkça belirtilerek sağlanır.
Parçanız boyanacak, kaynaklanacak veya bükülecekse bunu teklif talebinde yazın. Aynı geometri için doğru gaz ve kenar hazırlığı, sonraki işleme göre değişir.
Levha yüzeyi ve malzeme kalitesi kesimi nasıl etkiler?
Kesim sonucunu yalnızca makine belirlemez. Yoğun tufal, pas, yağ veya boya kalıntısı delme (piercing) aşamasını zorlaştırır ve kenar kalitesini düşürür. Düzlemsellik bozukluğu olan levhalarda kesim kafası ile yüzey arasındaki mesafe değiştiği için kalite dalgalanabilir.
Kalın oksijen kesiminde kimyasal bileşimi ve yüzeyi kontrol edilmiş, piyasada 'lazer kaliteli' diye anılan levhalar daha kararlı sonuç verir. Kendi malzemenizi gönderdiğinizde levhayı yüzey ve düzlemsellik açısından gözle kontrol eder, sorun görürsek üretime başlamadan size bildiririz. Malzeme sertifikası (ör. EN 10204 3.1) gerekiyorsa bunu talep aşamasında belirtmeniz, tedarikin bu şarta göre planlanmasını sağlar.
Karbon çeliği parçalarda delik, köprü ve kenar mesafesi nasıl olmalı?
Aşağıdaki kurallar genel tasarım rehberidir; kalınlık ve geometriye göre mühendislerimiz farklı öneride bulunabilir.
- Minimum delik çapı: Genel kural olarak malzeme kalınlığından küçük olmamalıdır (Ø ≥ t). Kalın oksijen kesiminde daha büyük oran güvenlidir.
- Delikler arası köprü: En az malzeme kalınlığı kadar bırakın; daha ince köprüler ısıyla çarpılabilir.
- Kenara mesafe: Delik ile parça kenarı arasında en az bir kalınlık mesafesi bırakın.
- Hassas geçme delikleri: H7 gibi dar toleranslı delikler lazerde ön delik olarak kesilip sonradan talaşlı işlemle tamamlanır; bu işlem çözüm ortaklarımız aracılığıyla, kapsamı teklifte belirtilerek yapılır.
- Uzun dar parçalar: Levha iç gerilmesi nedeniyle kesimden sonra eğilebilir; yerleşimde yön ve mikro bağlantı ile kontrol edilir.
Kesilen karbon çeliği parçalar bükülecekse nelere dikkat edilmeli?
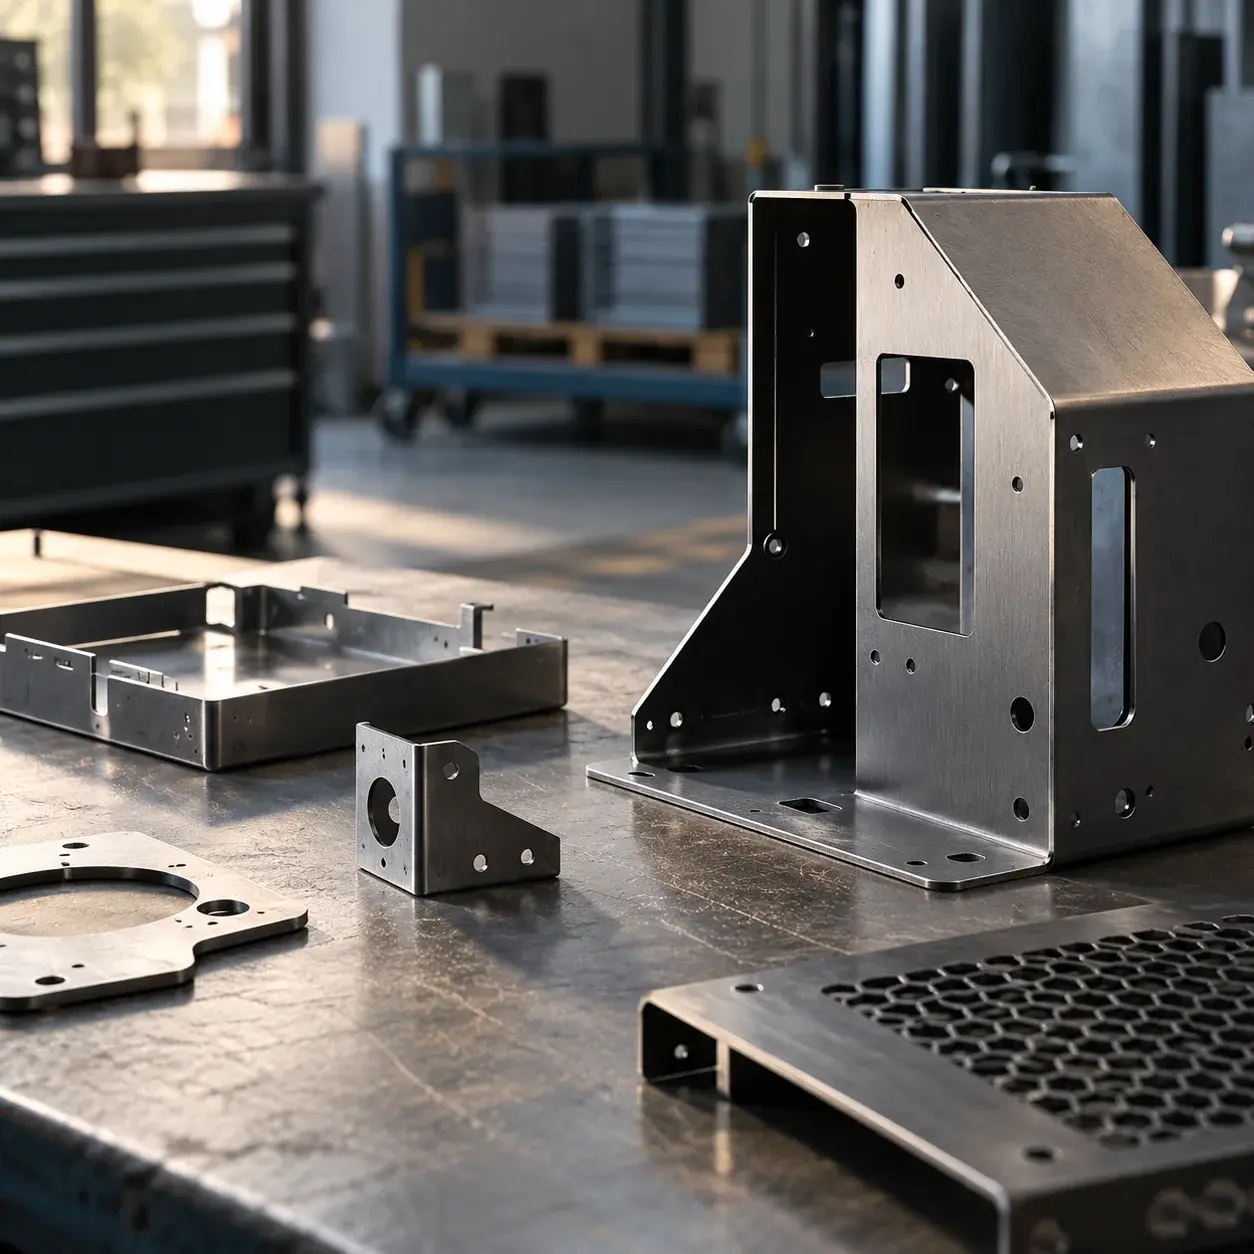
DKP ve S235 sınıfı saclar genellikle iyi bükülür. S355 ve üzeri dayanımdaki saclarda daha büyük iç radyüs ve daha fazla abkant tonajı gerekir; bükümün haddeleme yönüne dik yapılması çatlama riskini azaltır. Büküm hattına çok yakın delikler bükümde ovalleşir, bu yüzden açınım baştan sac büküm tasarım kurallarına göre hazırlanmalıdır.
Kesim ve bükümü birlikte planladığımızda açınım ve delik konumları tek elden kontrol edilir. Ayrıntılar için CNC abkant büküm sayfasına bakabilirsiniz. 6.000 mm'ye kadar kesim yapabilsek de büküm hizmetimiz mühendislik incelemesine bağlı olarak yaklaşık 3.000 mm boya kadardır.
Tipik uygulamalar
- Makine şasisi parçaları, taban ve bağlantı plakaları
- Elektrik panosu montaj plakaları ve gövde sacları
- Tarım makinesi braketleri, koruyucuları ve takviyeleri
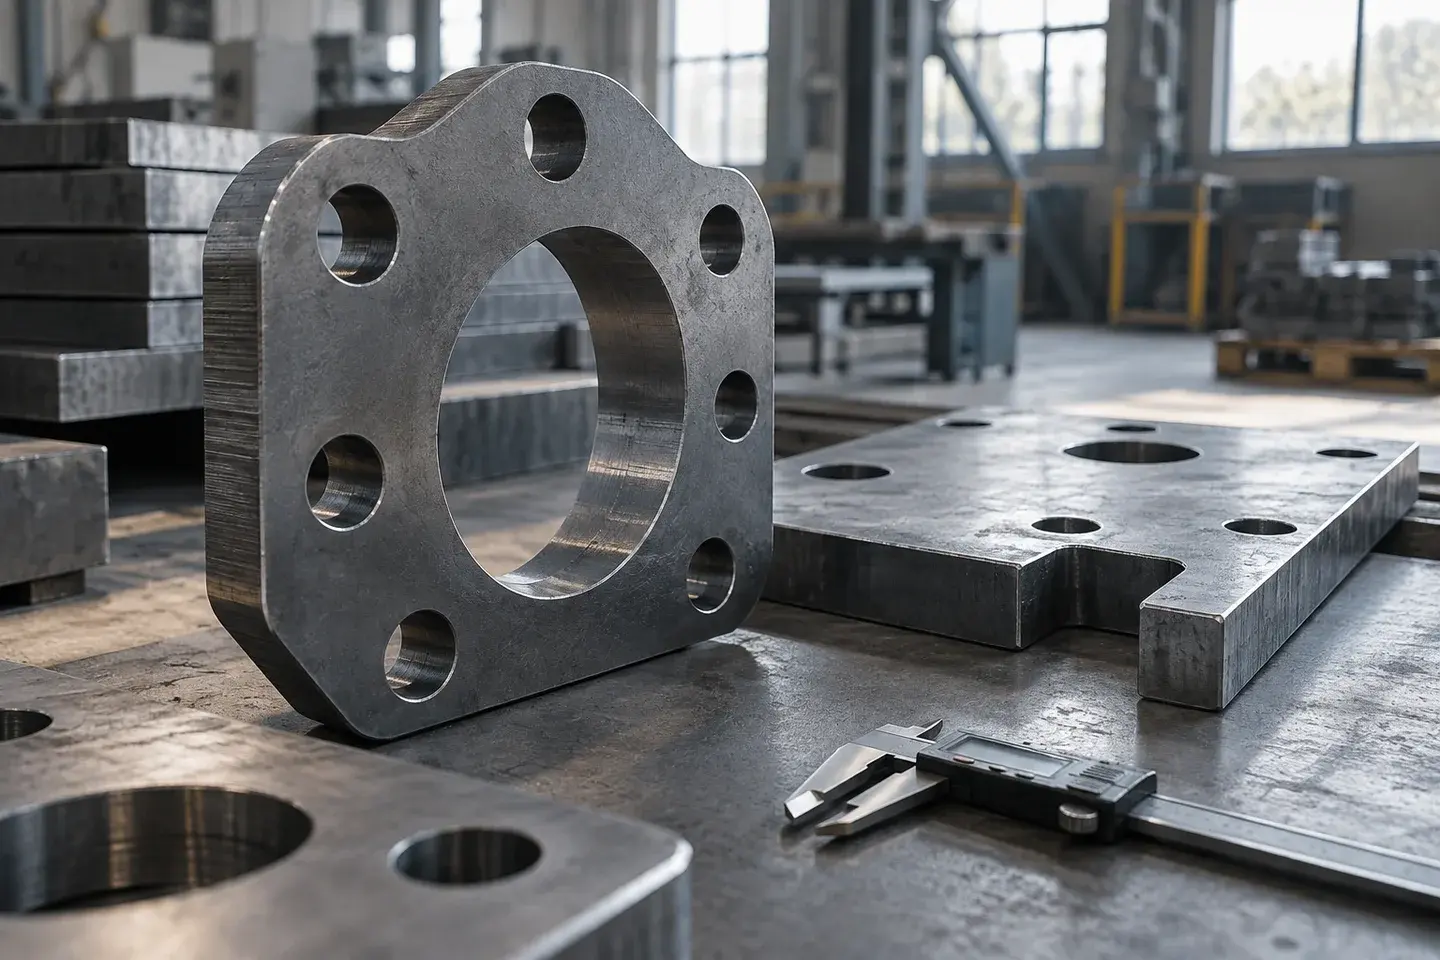
- Flanşlar, rondela ve ara plakalar
- Kaynaklı konstrüksiyonlar için kesilmiş parça setleri
Sık sorulan sorular
DKP ile HRP arasındaki fark lazer kesimi etkiler mi?
DKP soğuk haddelenmiş, yüzeyi düzgün ve ince bir sactır; HRP ise sıcak haddelenip dekapajla tufalı alınmış sactır. Her ikisi de lazerde rahat kesilir. Fark daha çok yüzey görünümü, kalınlık aralığı ve büküm davranışında ortaya çıkar.
Tufallı siyah sac lazerde kesilebilir mi?
Evet, kesilebilir. Ancak yoğun ve kalkmış tufal delme süresini uzatır ve kenar kalitesini düşürebilir. Kritik görünüm beklenen parçalarda dekapajlı (HRP) veya yüzeyi temiz levha tercih etmenizi öneririz.
S355 sac S235'ten farklı mı kesilir?
Kesim davranışı birbirine yakındır; parametreler kalınlığa göre ayarlanır. Asıl fark sonraki işlemlerde çıkar: S355 bükümde daha fazla geri yaylanma gösterir ve daha büyük iç radyüs gerektirir.
Lazerle kesilmiş kenar kaynak için hazır mıdır?
Çoğu küt (alın veya köşe) kaynak için lazer kenarı doğrudan kullanılabilir. Kalın oksijen kesimlerinde kenardaki oksidin kaynak öncesi temizlenmesi önerilir. Kaynak ağzı (pah) gereken kalın parçalarda bu ihtiyacı teklif talebinde belirtin.
Karbon çeliği parçaları paslanmadan teslim alabilir miyim?
Karbon çeliği korumasız bekletildiğinde yüzey pası oluşabilir. Parçalar kuru ortamda tutulup korumalı paketlenir; uzun süre depolanacaksa yağlama veya kaplama ihtiyacını teklif aşamasında konuşmak gerekir.
Kalın plakada neden delik çapı kalınlıktan büyük olmalı?
Kalın levhada lazerin önce malzemeyi delmesi ve ardından dar bir konturu dönmesi gerekir. Delik çapı kalınlığa yaklaştıkça ısı birikir, delik konikleşir ve yuvarlaklık bozulabilir. Bu yüzden kalın plakalarda Ø ≥ t kuralına ek pay bırakılması güvenlidir.