Abkant presle hangi parçalar bükülür?
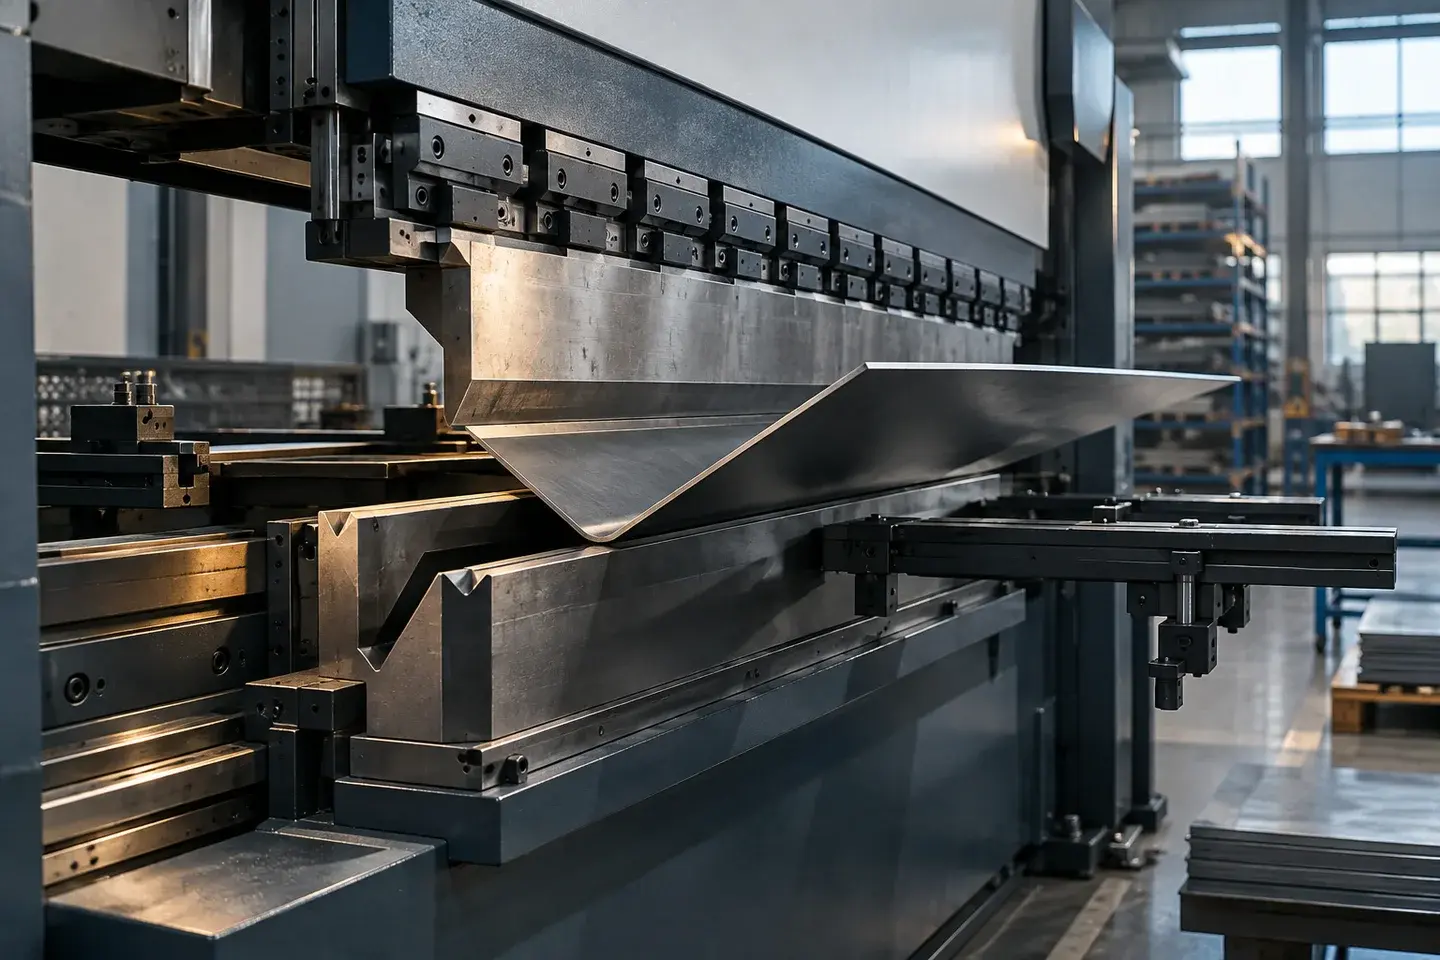
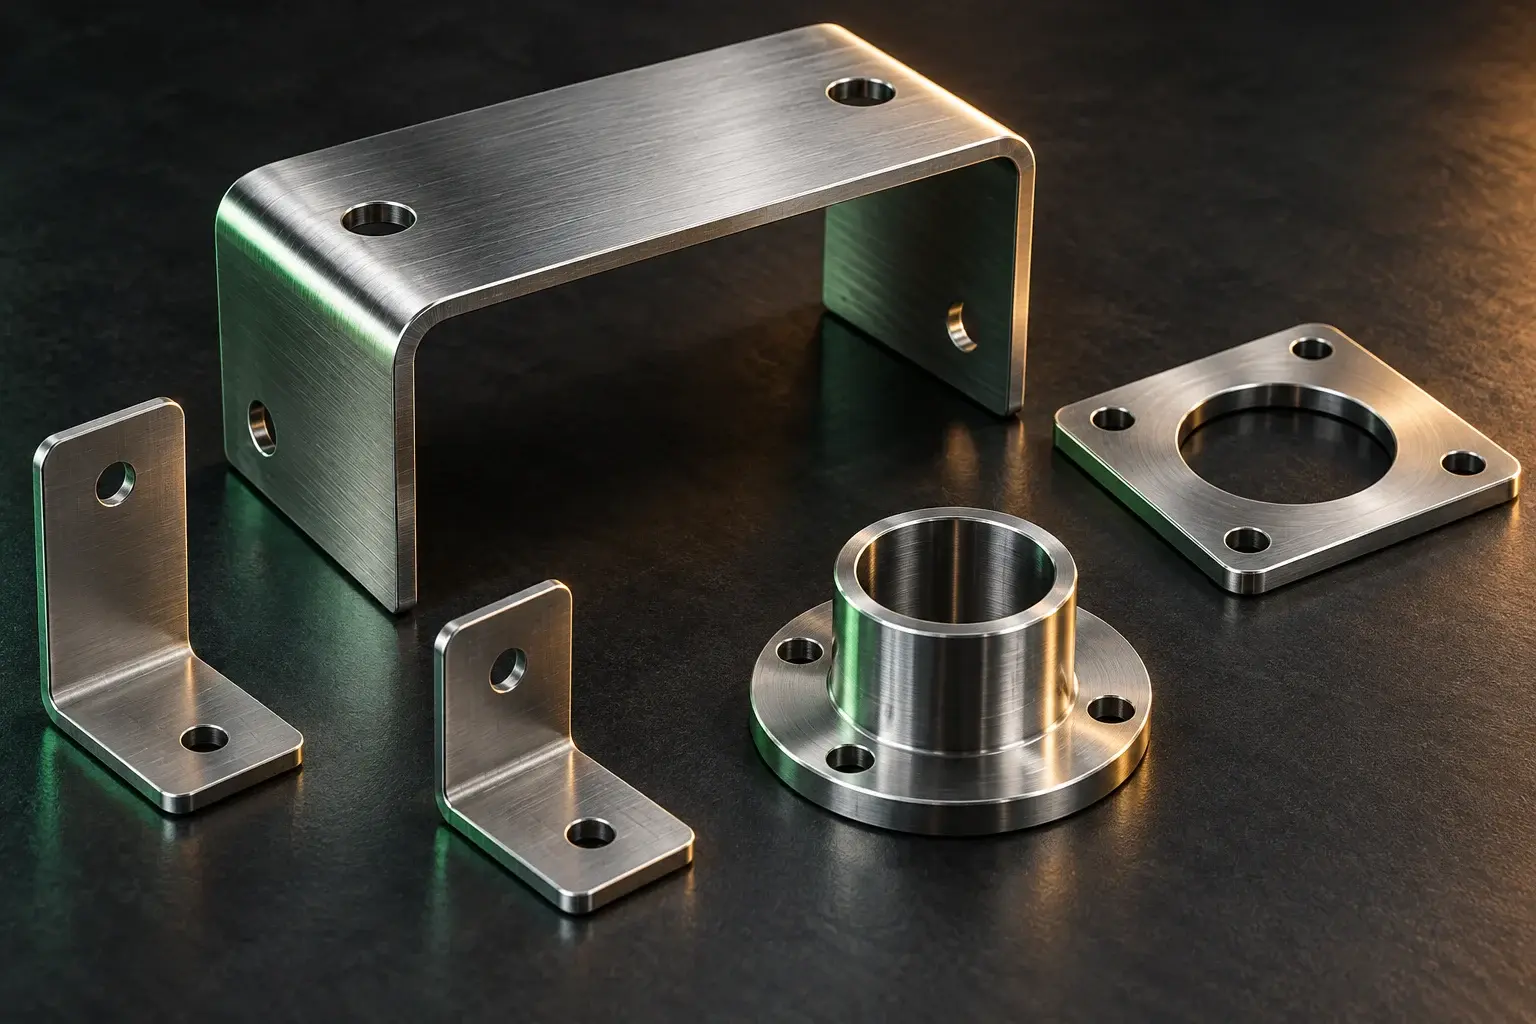
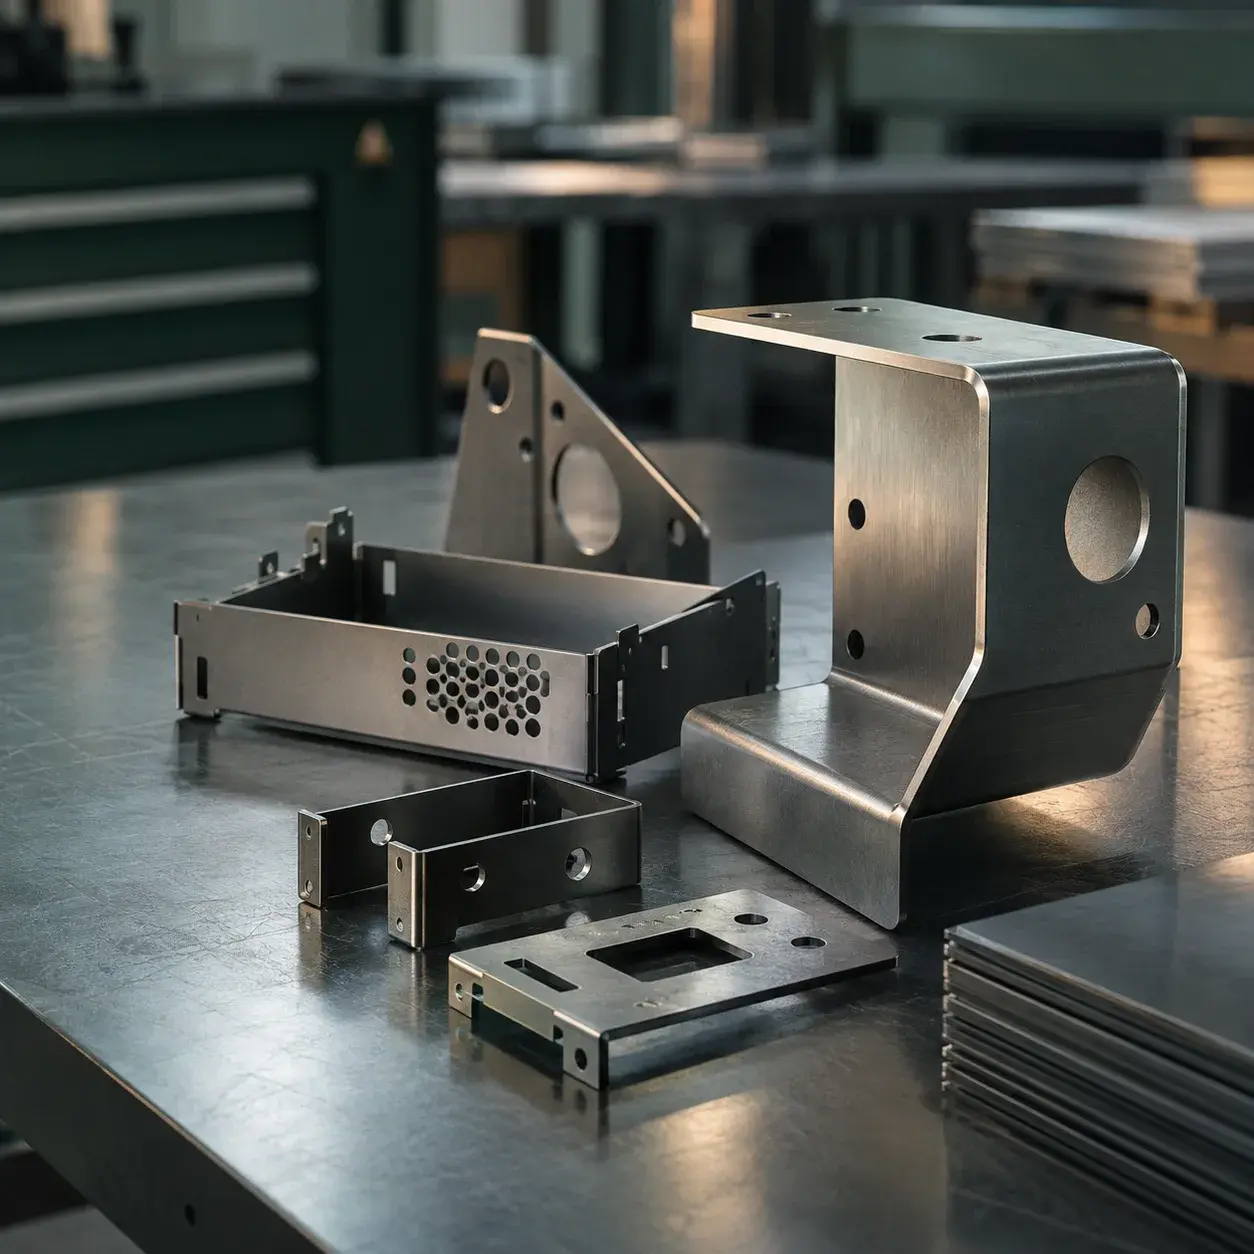
Abkant pres, düz bir sac parçaya doğrusal büküm hatları boyunca açı kazandırır. L, U, Z ve şapka profilleri, kenarı kıvrılmış kapaklar, kutu ve tepsi formları bu yöntemle üretilir. Kalıp maliyeti gerektirmediği için tek adet prototipte de, tekrarlı seri üretimde de ekonomik bir şekillendirme yöntemidir.
Bükülecek parçalar çoğu zaman tesisimizde fiber lazer kesim ile açınım olarak kesilir. Kendi kestiğiniz veya başka bir tedarikçiden gelen parçaları da bükebiliriz; bu durumda açınım ölçüsünün doğruluğu ve kesim kenarının durumu ayrıca kontrol edilir.
- Bağlantı braketleri, köşebentler ve takviye profilleri
- U ve C kanallar, kablo kanalı ve taşıyıcı profiller
- Makine koruma kapakları ve kenarı kıvrılmış paneller
- Pano gövdeleri, kapakları ve montaj plakası taşıyıcıları
- Tepsi, kutu ve hazne formları
- Havalandırma kanal parçaları ve menfez gövdeleri
Büküm kapasitesini ne belirler: tonaj, V kalıp ve malzeme
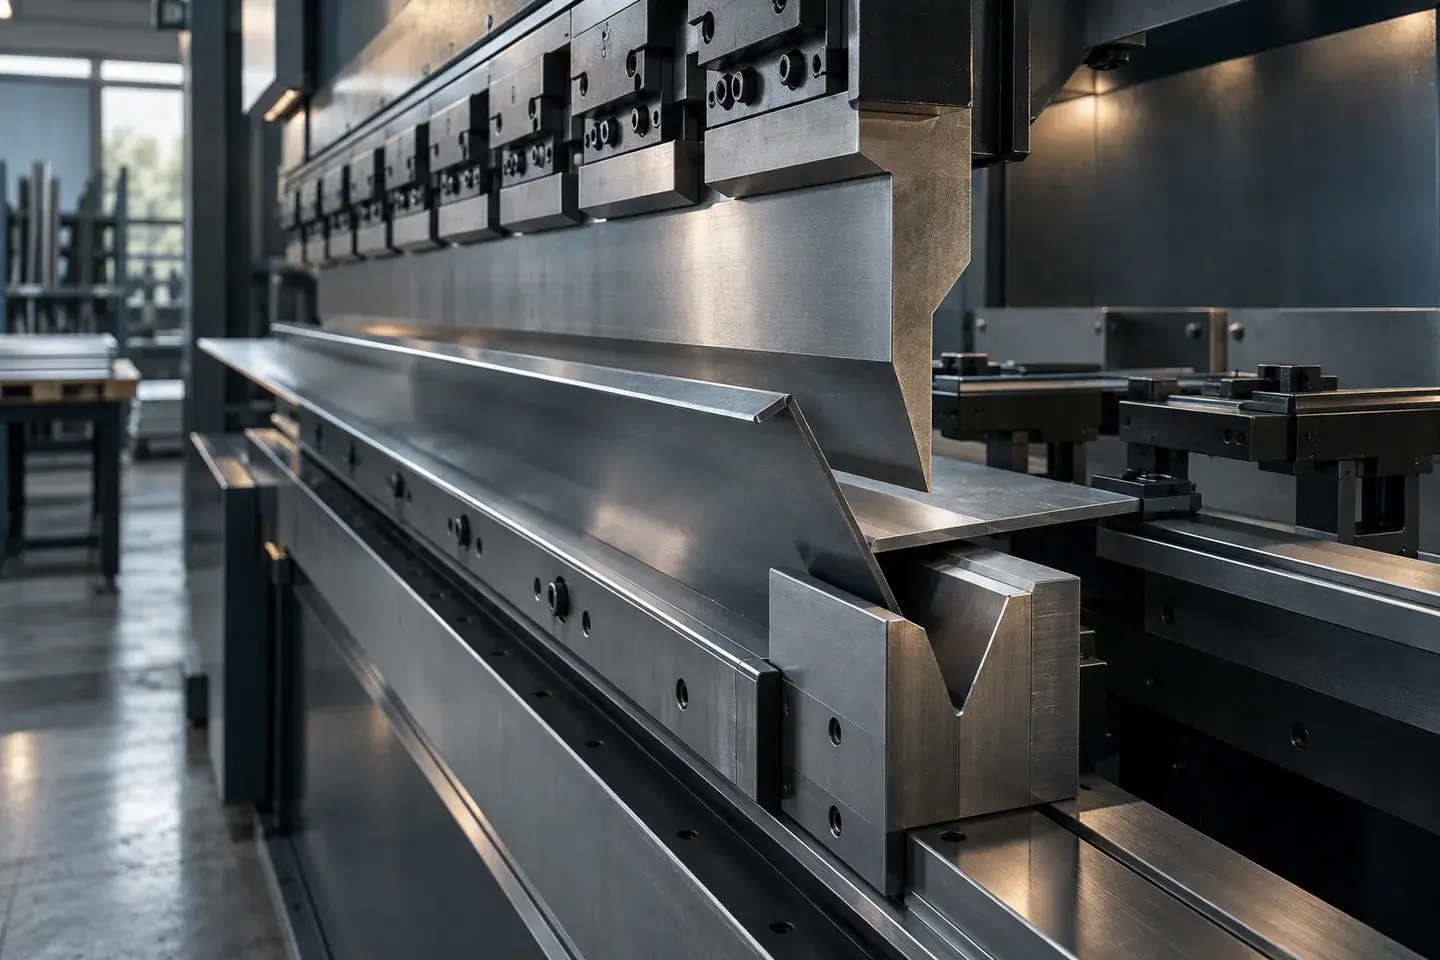
Bir abkantın 200 ton olması, her kalınlıktaki sacın 3 metre boyunca bükülebileceği anlamına gelmez. Hava bükümünde gereken kuvvet; malzemenin çekme dayanımı (Rm), kalınlığın karesi ve büküm boyuyla artar, V kalıp açıklığı büyüdükçe azalır. Ders kitaplarında yaygın olarak kullanılan yaklaşık formül şudur: F (kN/m) ≈ 1,42 × Rm × s² / V. Sonucu 9,81'e bölerek metre başına tona çevirebilirsiniz.
Örnek: Rm ≈ 450 N/mm² olan 6 mm karbon çeliği, V = 48 mm kalıpta bükülürse F ≈ 1,42 × 450 × 36 / 48 ≈ 479 kN/m, yani yaklaşık 49 t/m gerekir. 3.000 mm boyda bu yaklaşık 147 ton eder. Aynı kalınlıkta Rm ≈ 650 N/mm² olan paslanmaz çelik ise 3.000 mm'de 200 tonu aşar. Hesabın ayrıntıları ve farklı malzemeler için örnekler abkant tonaj hesabı rehberimizde yer alır.
| Kalınlık (mm) | V açıklığı (mm) | Karbon çeliği (t/m) | Paslanmaz (t/m) | Karbon, 3.000 mm (t) | Paslanmaz, 3.000 mm (t) |
|---|---|---|---|---|---|
| 2 | 16 | 16,3 | 23,5 | 49 | 70 |
| 3 | 24 | 24,4 | 35,3 | 73 | 106 |
| 4 | 32 | 32,6 | 47,0 | 98 | 141 |
| 6 | 48 | 48,9 | 70,6 | 147 | 212* |
| 8 | 64 | 65,1 | 94,1 | 195 | 282* |
| 10 | 80 | 81,4 | 117,6 | 244* | 353* |
Rm karbon çeliği için ≈ 450 N/mm², paslanmaz için ≈ 650 N/mm² alınmıştır. Değerler genel bilgi amaçlı teorik hesaplardır, makinemizin onaylı kapasite tablosu değildir. * 200 tonu aşar: büküm boyu kısaltılır, daha geniş V seçilir veya parça yeniden tasarlanır.
Daha geniş V kalıp tonajı düşürür ama iç radyüsü ve gereken minimum flanşı büyütür. Tablodaki sınıra yakın işlerde kalıp seçimini, tolerans ve görünüş beklentinizle birlikte değerlendiririz. Kısa parçada yüksek tonaj kullanmak da kalıp ve tablaya yerel yük bindirdiği için ayrıca kontrol edilir.
Minimum flanş boyu ve iç radyüs nasıl belirlenir?
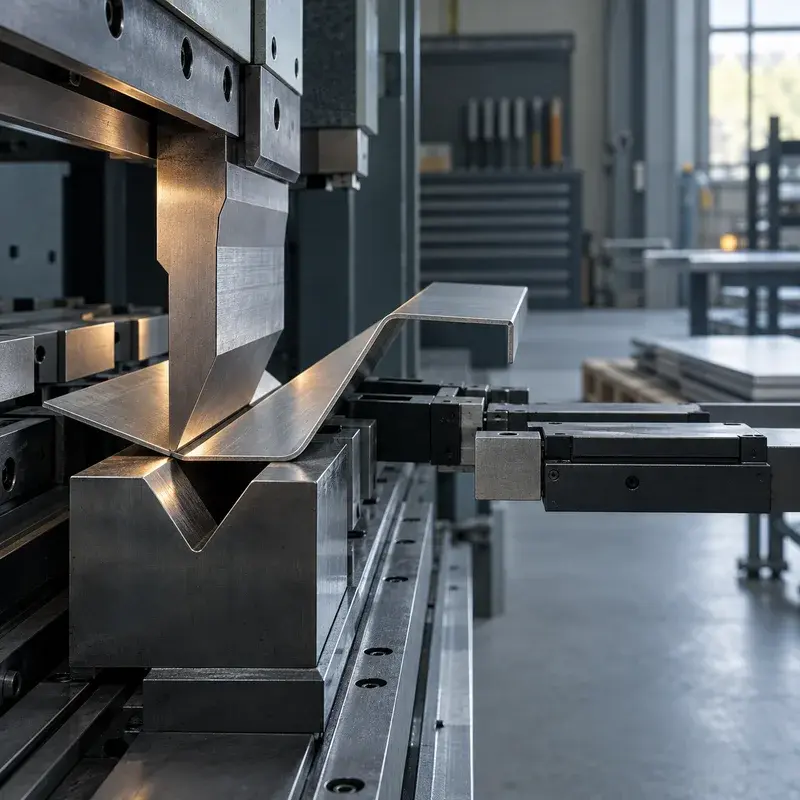
Hava bükümünde sacın iki kenarı da V kanalının omuzlarına oturmak zorundadır. Flanş bundan kısa olursa parça kanalın içine kayar ve açı tutmaz. Genel kural olarak 90° bükümde minimum flanş boyu V açıklığının yaklaşık %70'i kadardır; 3 mm sac V = 24 mm kalıpta bükülecekse dıştan ölçülen flanş 17–18 mm'nin altına inmemelidir.
İç radyüs, hava bükümünde zımba ucundan çok V açıklığına bağlıdır ve yumuşak çelikte tipik olarak V'nin %15–16'sı civarında oluşur. Çiziminizde iç radyüsü belirtmeniz, açınım hesabının ve parçanın son ölçüsünün tutarlı olması için önemlidir. Konuyu kapsamlı ele aldığımız sac büküm tasarım kuralları yazısı, tasarım aşamasında kontrol listesi olarak kullanılabilir.
- Delik ve kesimleri büküm hattından genel kural olarak en az 2–3 × s uzakta tutun; daha yakın delikler büküm sırasında ovalleşir.
- Büküm hattı bir kenara kesişiyorsa büküm boşaltma kesiği (relief) ekleyin; aksi halde köşede yırtılma görülebilir.
- Parça boyunca tek bir iç radyüs standardı seçmek kalıp değişimini ve maliyeti azaltır.
- Sertleştirilmiş alüminyum alaşımları ve yüksek mukavemetli çeliklerde daha büyük radyüs gerekir; küçük radyüste çatlama riski artar.
Geri esneme (springback) nedir, nasıl telafi edilir?
Zımba geri çekildiğinde sac, elastik deformasyonu kadar bir miktar açılır; buna geri esneme denir. Bu yüzden 90° hedeflenen bir büküm, pratikte birkaç derece fazla bastırılarak elde edilir. Geri esneme miktarı malzemenin akma dayanımı arttıkça, radyüsün kalınlığa oranı büyüdükçe artar.
CNC kontrol, telafi açısını programa bağlar; ancak aynı kalitedeki sacın bile partiden partiye farklı davranabileceği unutulmamalıdır. Seri işlerde ilk parça açısını ölçerek programı düzeltir, sonra üretime geçeriz.
| Malzeme | Geri esneme eğilimi | Dikkat edilecek nokta |
|---|---|---|
| Karbon çeliği (S235, DKP) | Düşük–orta | Parti farkı küçüktür; çoğu iş için referans malzemedir |
| Yüksek mukavemetli çelik (S355 ve üzeri) | Orta–yüksek | Tonaj ve radyüs ihtiyacı artar; haddeleme yönü önemlidir |
| Paslanmaz çelik (304, 316) | Orta–yüksek | Daha fazla tonaj gerekir; yüzey koruması için folyo ve temiz kalıp istenir |
| Alüminyum (5754, 6082) | Alaşım ve temper durumuna göre değişir | Sert temperlerde çatlama riski; radyüs büyütülmelidir |
Kesin telafi açısı, kullanılan sac partisi ve kalıpla yapılan deneme bükümüyle belirlenir.
Büküm sırası ve kalıp incelemesi neden önemlidir?
Çok bükümlü bir parçada her büküm, bir sonrakinin yapılabilmesini etkiler. Yanlış sırada bükülen bir U kanal, son bükümde zımbaya veya pres gövdesine çarpabilir; derin bir kutu formunda yan duvarlar zımba tutucusuna değebilir. Bu nedenle teklif öncesinde parçanın hangi sırayla ve hangi kalıplarla bükülebileceğini adım adım kontrol ederiz.
- Çarpışma kontrolü: Bükülmüş flanşların zımba, kalıp veya tabla ile çakışıp çakışmadığı
- Kalıp uygunluğu: Gerekli V açıklığı, zımba formu (düz, kuğu boyunlu) ve kalıp boyunun mevcut takımlarla karşılanıp karşılanmadığı
- Derin profil sınırı: U kanal ve kutu derinliğinin zımba yüksekliği ve açık mesafeyle uyumu
- Dayama ve referans: Parçanın arka dayamaya hangi kenarından dayanacağı ve ölçü zincirinin hangi kenardan kurulacağı
- Kritik ölçü: Toleransı dar ölçülerin, birikimli hata oluşmayacak büküm sırasına göre planlanması
Mevcut takım setimiz dışında kalan bir büküm gerekiyorsa bunu teklifte açıkça belirtiriz: özel kalıp, alternatif geometri veya parçanın bölünmesi gibi seçenekleri birlikte değerlendiririz.
Büküm teklifi için hangi bilgiler gerekir?
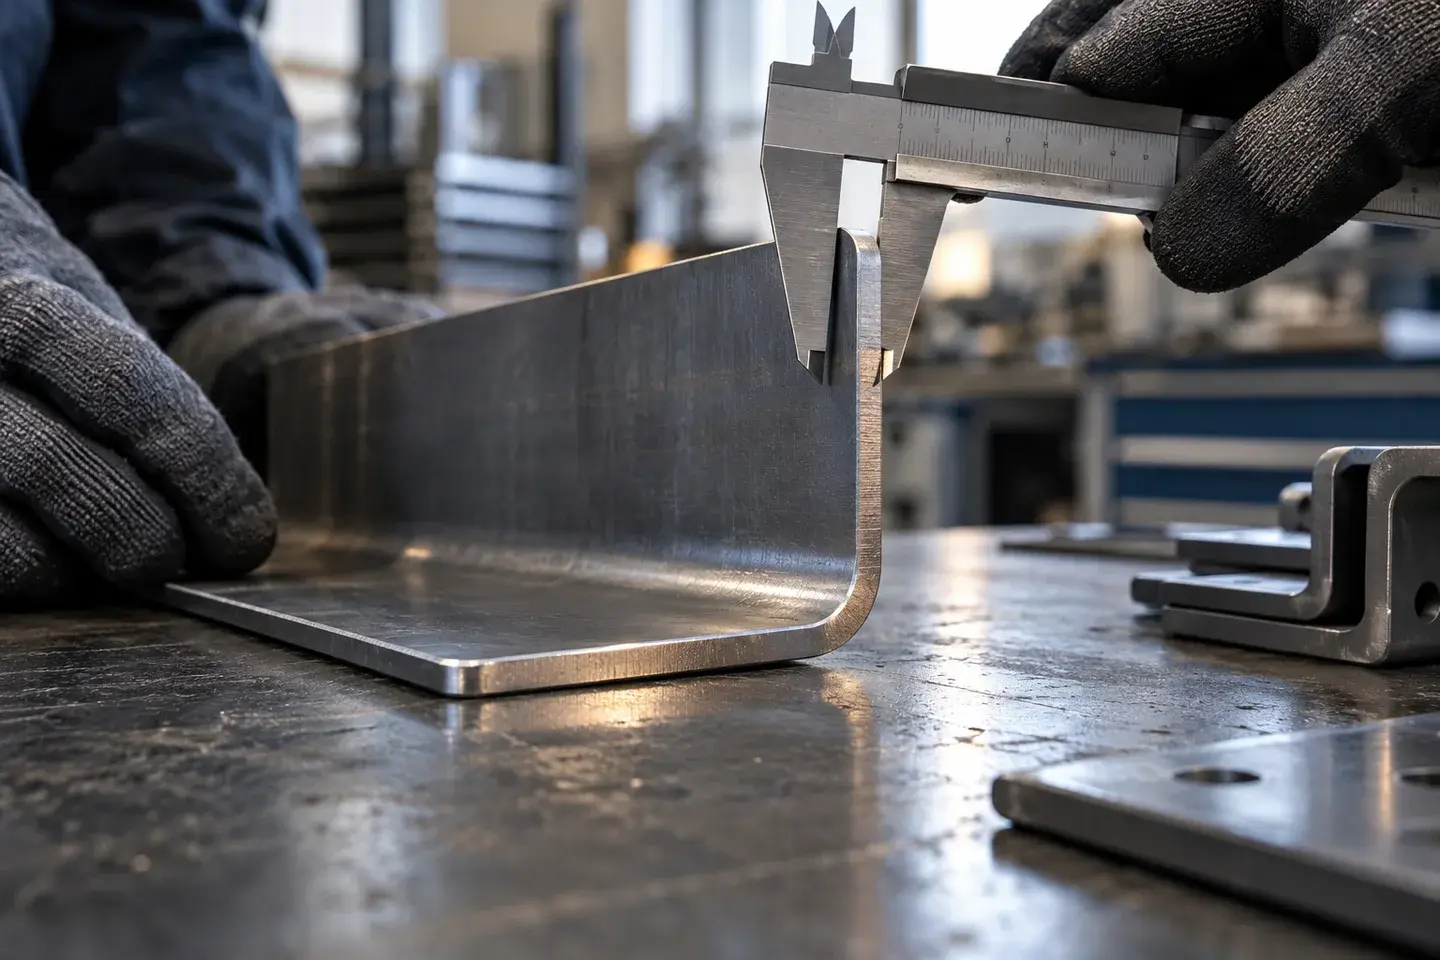
Bükümlü parçada en sağlıklı başlangıç noktası 3D modeldir; açınımı modelden kendi kalıp verilerimizle çıkarırız. Yalnızca 2D açınım gönderiyorsanız, büküm hatlarının ve yönlerinin (yukarı/aşağı) çizimde belirtilmesi gerekir.
- STEP / STP 3D model veya bükülmüş hali gösteren ölçülü teknik resim (PDF)
- Malzeme kalitesi ve kalınlığı (ör. S235JR 4 mm, AISI 304 2 mm)
- İç radyüs beklentisi ve kritik açı/ölçü toleransları
- Adet ve tekrar sıklığı
- Görünür yüzey varsa hangi tarafın iz almaması gerektiği
Büküm siparişinde süreç
- 01Çizim ve bilgiler
Model veya teknik resim, malzeme, kalınlık ve adet bilgisiyle iletilir.
- 02Tonaj ve kalıp kontrolü
Gereken kuvvet, V açıklığı, minimum flanş ve büküm sırası mühendislerimizce değerlendirilir.
- 03Teklif
Kesim dahil olup olmadığı, malzeme kaynağı, fiyat, geçerlilik ve termin yazılı olarak netleşir.
- 04İlk parça onayı
İlk parçada açı ve kritik ölçüler ölçülür, gerekirse telafi programa işlenir.
- 05Seri büküm ve sevk
Üretim tamamlanır, parçalar ezilmeye ve çizilmeye karşı korunarak paketlenir.
Sık sorulan sorular
200 ton abkantta 3 metre boyunca kaç mm sac bükülebilir?
Malzemeye ve kalıba bağlıdır. Genel hava bükümü formülüne göre V = 8 × s kalıpla karbon çeliğinde 8 mm civarı 3.000 mm'de sınıra yaklaşırken, paslanmaz çelikte bu sınır daha ince kalınlıklarda dolar. Kesin karar çiziminiz ve malzeme sertifikanız incelendikten sonra verilir.
Lazerde 6.000 mm kestiğiniz parçayı 6.000 mm bükebilir misiniz?
Hayır. Lazer kesimde 6.000 mm levha boyu mümkün olsa da abkant presimizin boyu 3.200 mm'dir ve büküm hizmetini yaklaşık 3.000 mm'ye kadar sunuyoruz. Daha uzun profiller için parçanın bölünmesi gibi alternatifleri birlikte değerlendiririz.
En kısa flanş boyu ne olabilir?
Kullanılan V kalıp açıklığına bağlıdır; genel kural olarak 90° bükümde V açıklığının yaklaşık %70'i kadar flanş gerekir. Daha kısa flanş gerekiyorsa daha dar V kalıp, farklı büküm yöntemi veya flanşı uzatıp sonradan kesme gibi seçenekler incelenir.
Paslanmaz sacda yüzey izi oluşur mu?
Standart çelik kalıplar, özellikle fırçalanmış veya parlak paslanmaz yüzeylerde iz bırakabilir. Görünür yüzeyin hangisi olduğunu bildirirseniz koruyucu folyolu sac ve uygun büküm yönü planlanır; iz almaması gereken yüzeyler için koşullar teklifte ayrıca belirtilir.
Sadece büküm yaptırabilir miyim, kesimi başka yerde yaptırdım?
Evet, dışarıda kesilmiş parçaları da bükebiliriz. Bu durumda açınım ölçüsünün bizim kalıp ve radyüs değerlerimize uygun olup olmadığını kontrol ederiz; uyumsuz açınımda son ölçünün tutmayabileceğini önceden bildiririz.
Büküm toleransı ne kadar?
Ulaşılabilir açı ve ölçü toleransı; malzeme, kalınlık, büküm sayısı ve parça geometrisine göre değişir, bu yüzden değerlendirmeyi parçaya özel yapıyoruz. Kritik ölçülerinizi çizimde belirtirseniz, uygulanabilirliğini mühendislerimiz teklif aşamasında yazılı olarak değerlendirir.