Tarım makinesi üreticileri hangi tedarik sorunlarıyla karşılaşır?
Tarım makinesi üretimi sezona bağlıdır: siparişler ekim ve hasat dönemlerinden önce yoğunlaşır, bu dönemde hem malzeme hem kesim kapasitesi sıkışır. Aynı makinede 20 mm'lik bağlantı kulakları ile 2 mm'lik koruyucu sacların birlikte bulunması, parçaların farklı atölyelere dağılmasına ve takibin zorlaşmasına neden olur.
- Sezon öncesinde kısa sürede yüksek adet ihtiyacı
- Kalın şase parçaları ile ince gövde saclarının ayrı tedarikçilerde kalması
- Kaynaklı montajlarda parça uyumsuzluğu nedeniyle uzayan kaynak süresi
- Dış ortamda çalışan parçalarda korozyon ve boya ihtiyacı
- Bayi ve servisler için eski modellere ait yedek parça talepleri
- Model yılına göre değişen çizimler ve revizyon karışıklığı
Tarım makineleri için hangi parçaları üretiyoruz?
| Parça | Tipik malzeme / kalınlık (mm) | Proses |
|---|---|---|
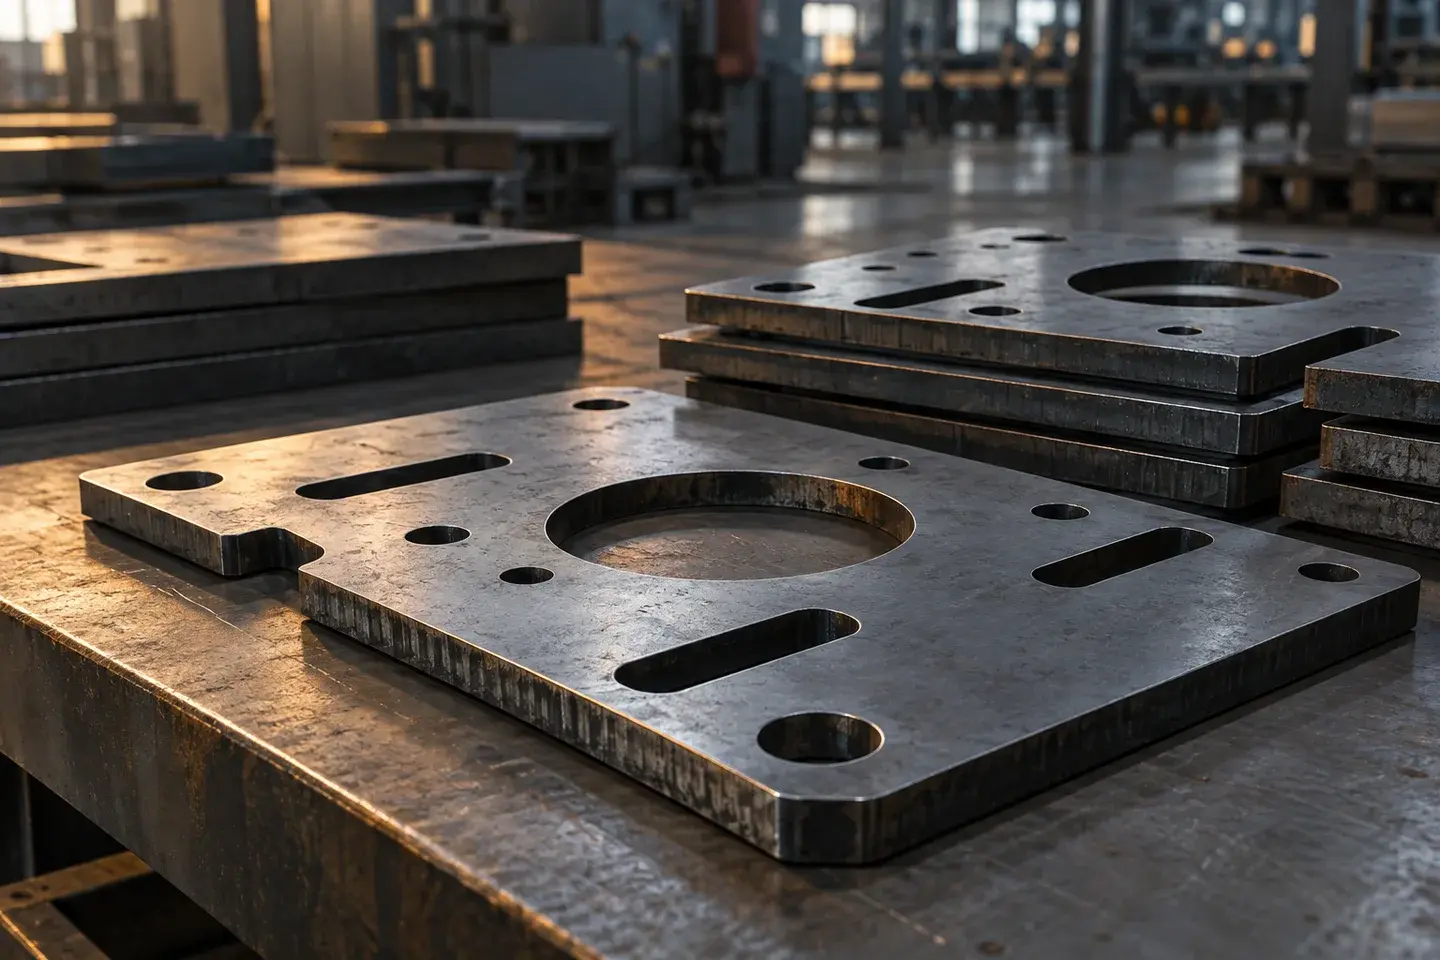
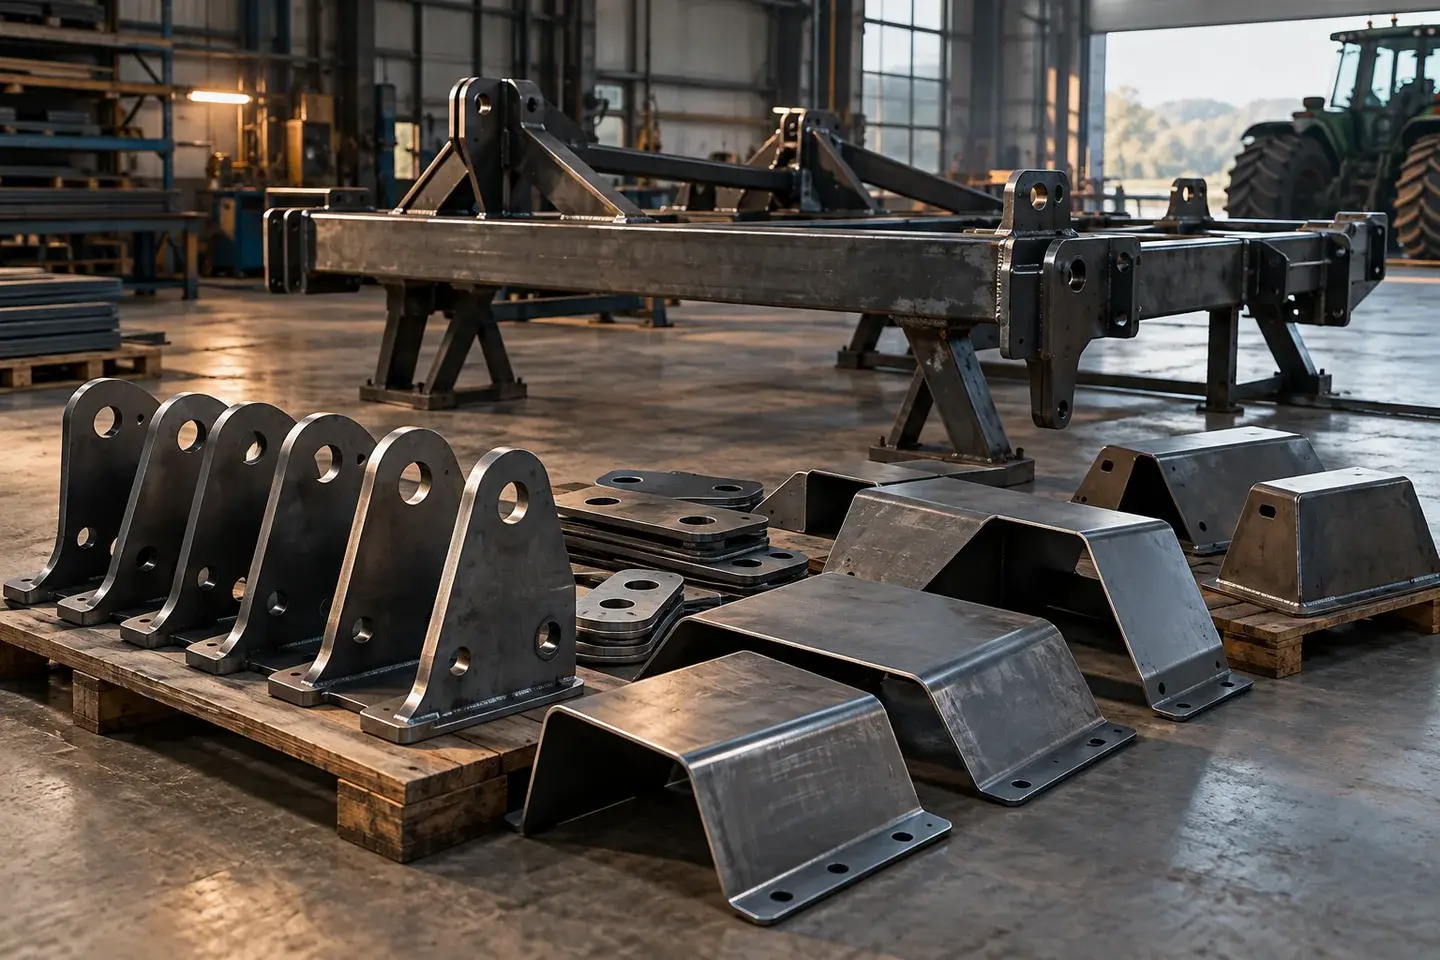
| Şase takviye plakaları ve lamalar | S355, 6–20 | Lazer kesim |
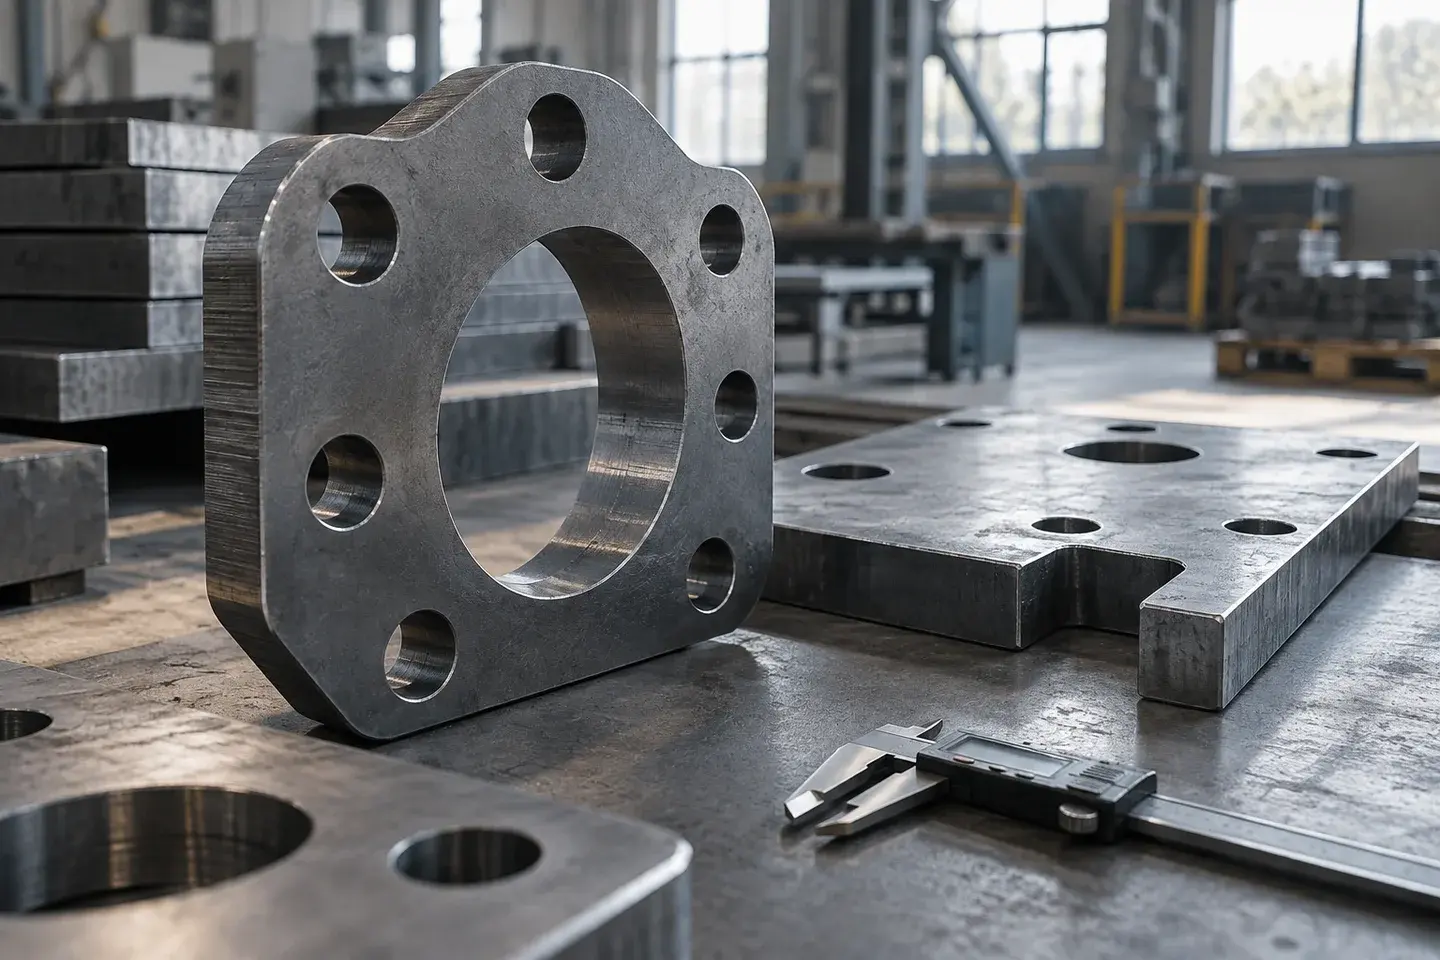
| Bağlantı kulakları ve pim yuvası plakaları | S355, 10–30 | Lazer kesim |
| Üç nokta bağlantı plakaları | S355, 12–25 | Lazer kesim |
| Koruyucu kapaklar ve kardan koruyucu sacları | DKP veya S235, 1,5–3 | Lazer kesim + büküm |
| Çamurluk ve yan paneller | DKP veya galvanizli, 1,5–3 | Lazer kesim + büküm |
| Tohum ve gübre deposu sacları | DKP, galvanizli veya paslanmaz, 1,5–3 | Lazer kesim + büküm |
| Aşınma plakaları ve sıyırıcılar | Aşınma dayanımlı çelik, 6–15 | Lazer kesim; büküm ayrıca değerlendirilir |
| Römork ve kasa yan panelleri | S235 / S355, 2–5 | Lazer kesim + büküm |
Kalınlıklar genel sektör örnekleridir. Kaynak, boya ve sıcak daldırma galvaniz gibi işlemler yalnızca çözüm ortaklarımız aracılığıyla, kapsamı teklifte açıkça belirtilerek sağlanır.
S355 ve aşınma dayanımlı çeliklerde büküm neye bağlıdır?
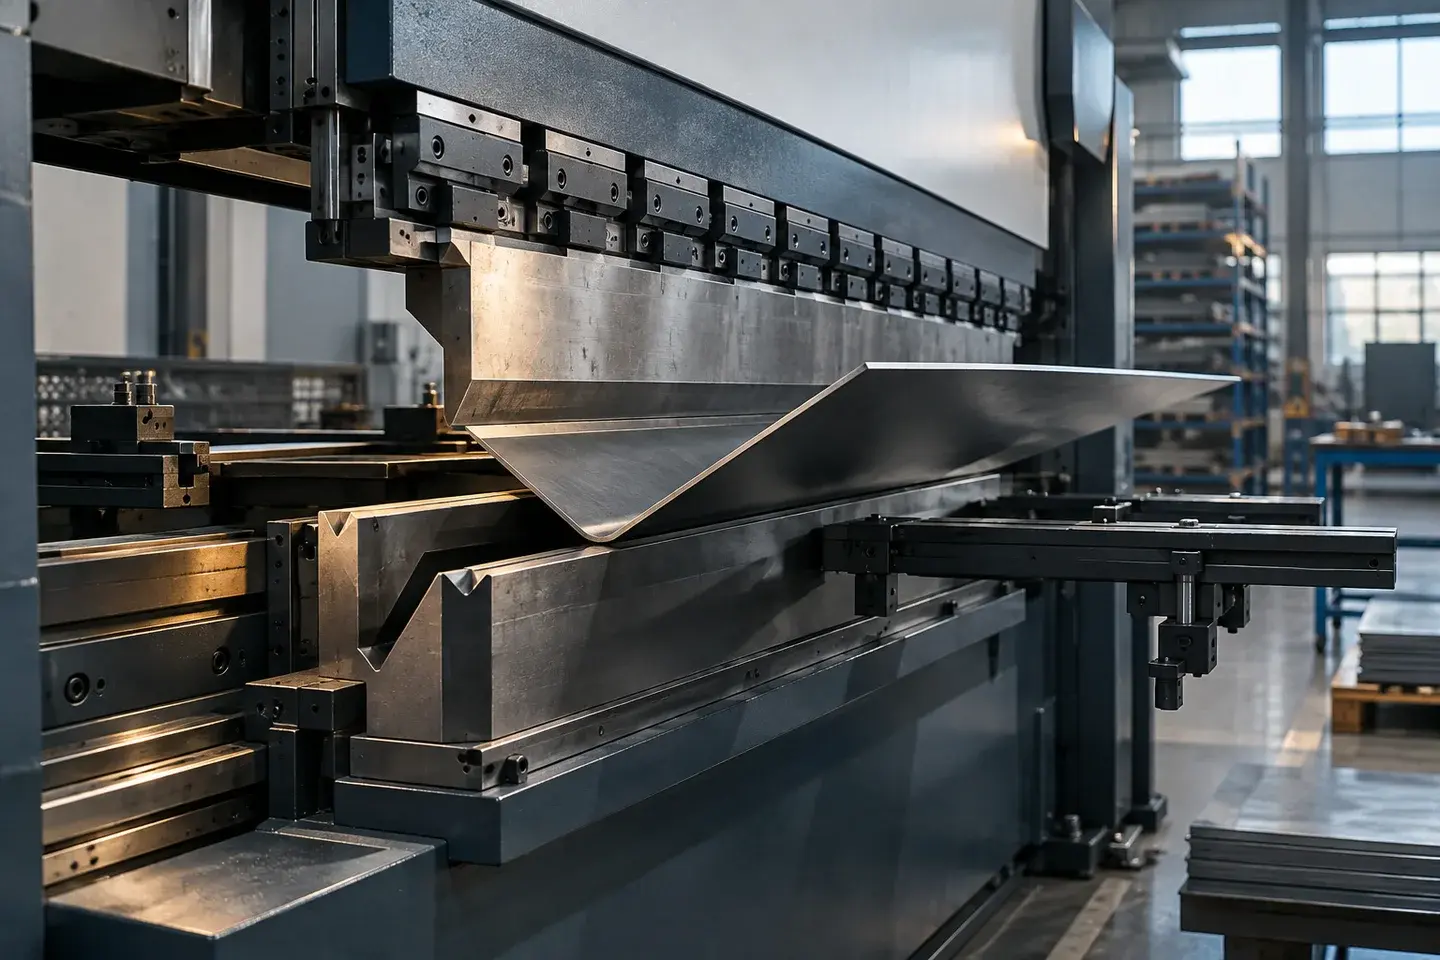
S355 gibi yüksek akma dayanımlı yapı çelikleri, S235'e göre aynı kalınlıkta daha fazla büküm kuvveti ve genellikle daha büyük iç radyüs ister. Büküm hattının hadde yönüne dik olması çatlama riskini azaltır. Aşınma dayanımlı çeliklerde ise sertlik arttıkça izin verilen minimum büküm radyüsü kalınlığın birkaç katına çıkar ve geri esneme belirgin biçimde artar; bu sınıflarda bazı parçalar yalnızca kesilip düz kullanılmalıdır.
Uzun parçalarda kapasiteyi belirleyen tonajdır. Hava bükümü için ders kitaplarında yaygın kullanılan yaklaşık formül: F (kN/m) ≈ 1,42 × Rm × t² / V (Rm: çekme dayanımı MPa, t: kalınlık mm, V: kalıp açıklığı mm). Örnek: Rm ≈ 520 MPa olan 6 mm S355 sac, V = 50 mm kalıpta yaklaşık 1,42 × 520 × 36 / 50 ≈ 532 kN/m, yani metre başına yaklaşık 54 ton ister. 3.000 mm boyunda bu değer yaklaşık 162 tona ulaşır ve 200 tonluk makinemizin kapasitesine yaklaşır. Hesabın ayrıntıları için abkant tonaj hesabı rehberine bakabilirsiniz.
Bu formül genel bir ön hesaptır. Gerçek sınırı malzemenin sertifikadaki dayanımı, kalıp seçimi, parça geometrisi ve mühendislik incelemesi belirler.
Kaynaklı montajlar için parçalar nasıl hazırlanmalı?
Tarım makinelerindeki parçaların büyük bölümü kesilip büküldükten sonra kaynakla birleştirilir. Kaynak tesisimizde yapılmaz; ancak kaynak öncesi parçaların doğru hazırlanması toplam montaj süresini doğrudan etkiler. Lazer kesimin sağladığı en önemli avantaj, parçalara tırnak-yuva (tab-slot) detayları eklenerek fikstüre daha az ihtiyaç duyan, kendi kendini konumlandıran montajlar tasarlanabilmesidir.
Kaynak, boya veya galvaniz gereken işlerde bu operasyonları çözüm ortaklarımız aracılığıyla teklif kapsamına alabiliriz. Her operasyonun kim tarafından yapılacağı ve hangi kontrolden geçeceği teklifte ayrı kalem olarak yazılır.
- Tırnak-yuva boşluğu genel olarak malzeme kalınlığına ve kesim boşluğuna göre küçük bir pay bırakılarak tasarlanır.
- Kaynak dikişi gelecek kenarlara yakın delik ve kesiklerden kaçınmak çarpılmayı azaltır.
- Kaynak sonrası işlenecek yüzeyler için çizimde işleme payı belirtilmelidir.
Sezon öncesi siparişler nasıl planlanmalı?
Sezon yoğunluğunda en büyük risk, malzemenin ve kapasitenin aynı anda sıkışmasıdır. Özellikle kalın S355 levha tedariki zaman alabilir. Yıllık veya sezonluk tahmini adetlerinizi önceden paylaşmanız, malzeme planlamasını ve üretim sırasını buna göre kurmamıza yardımcı olur.
Yüksek adetli siparişlerde parçalı teslimat, sezon başlangıcına göre önceliklendirilmiş kalemler veya çerçeve sipariş gibi düzenleri teklif aşamasında birlikte değerlendirebiliriz. Teslim tarihleri her siparişte o günkü kapasiteye göre yazılı olarak belirlenir.
Hangi hizmetler tarım makinesi üreticileri için uygundur?
- Fiber lazer kesim: şase plakaları, kulaklar ve takviye parçaları
- Lazer kesim ve büküm: koruyucu, çamurluk ve depo sacları
- Kalın sac lazer kesim: 20 mm üzeri bağlantı ve taşıyıcı parçalar
- Mühendislik danışmanlığı: tırnak-yuva montaj tasarımı ve parça sadeleştirme
- Eski modeller için yedek parça üretimi: endüstriyel bakım sayfamızda anlatılan numuneden üretim yaklaşımıyla
Teklif için hangi bilgileri göndermelisiniz?
- Parça listesi: kod, model yılı veya revizyon, malzeme sınıfı, kalınlık, adet
- DXF/DWG veya STEP dosyaları; bükümlü parçalarda iç radyüs bilgisi
- Kaynaklı montaj resmi (parçaların birbirine göre konumunu görmek için)
- Kaynak, boya veya galvaniz gibi çözüm ortağı gerektiren işlemler
- Sezonluk adet tahmini ve parçalı teslimat ihtiyacı
Sık sorulan sorular
Aşınma dayanımlı çelik plakaları büküyor musunuz?
Bu malzemelerde bükülebilirlik sertlik sınıfına, kalınlığa ve istenen radyüse göre değişir; yüksek sertlikte radyüs kalınlığın birkaç katı olmalıdır. Bazı parçalar yalnızca kesilip düz kullanılmalıdır. Kararı malzeme sertifikası ve çizim üzerinden mühendislerimiz verir.
Tırnak-yuva (tab-slot) tasarımı ne işe yarar?
Parçalara eklenen tırnak ve yuvalar, kaynak öncesi parçaların birbirine doğru konumda oturmasını sağlar. Böylece fikstür ihtiyacı ve ölçü alma süresi azalır. Lazer kesimde bu detaylar ayrı bir operasyon gerektirmez; parça konturunun bir parçası olarak aynı kesimde üretilir.
Sezonluk yüksek adetli siparişi parça parça teslim alabilir miyim?
Parçalı teslimat düzeni teklif aşamasında kararlaştırılabilir. Hangi kalemlerin önce gerektiğini belirtmeniz, üretim sırasını buna göre planlamamızı sağlar.
Kalın plakalardaki pim deliklerini lazerle kesmek yeterli mi?
Boşluklu pim bağlantılarında lazer delik genellikle yeterlidir. Burç veya sıkı geçme gereken yuvalarda kalın levhadaki hafif konikleşme nedeniyle talaşlı işleme gerekir; bu işlem çözüm ortağımız üzerinden teklife eklenebilir.
Kesilen parçalar kaynağa hazır mı teslim edilir?
Lazer kesim kenarları genellikle doğrudan kaynağa uygundur; oksijenle kesilen kalın parçalarda kenarda oksit tabakası oluşur ve bazı uygulamalarda temizlenmesi istenebilir. Çapak alma veya kenar hazırlığı gerekiyorsa kapsamı teklifte ayrıca belirtilir.
Bayilerimiz için eski model yedek parçalarını üretebilir misiniz?
Çizim varsa doğrudan, çizim yoksa numune parçadan ölçü alınıp çizim hazırlanarak üretilebilir. Çizim sizin onayınızdan geçtikten sonra arşivlenir ve sonraki yedek parça siparişlerinde kullanılır.