Kalın sac lazer kesim hangi kalınlıkları kapsar?
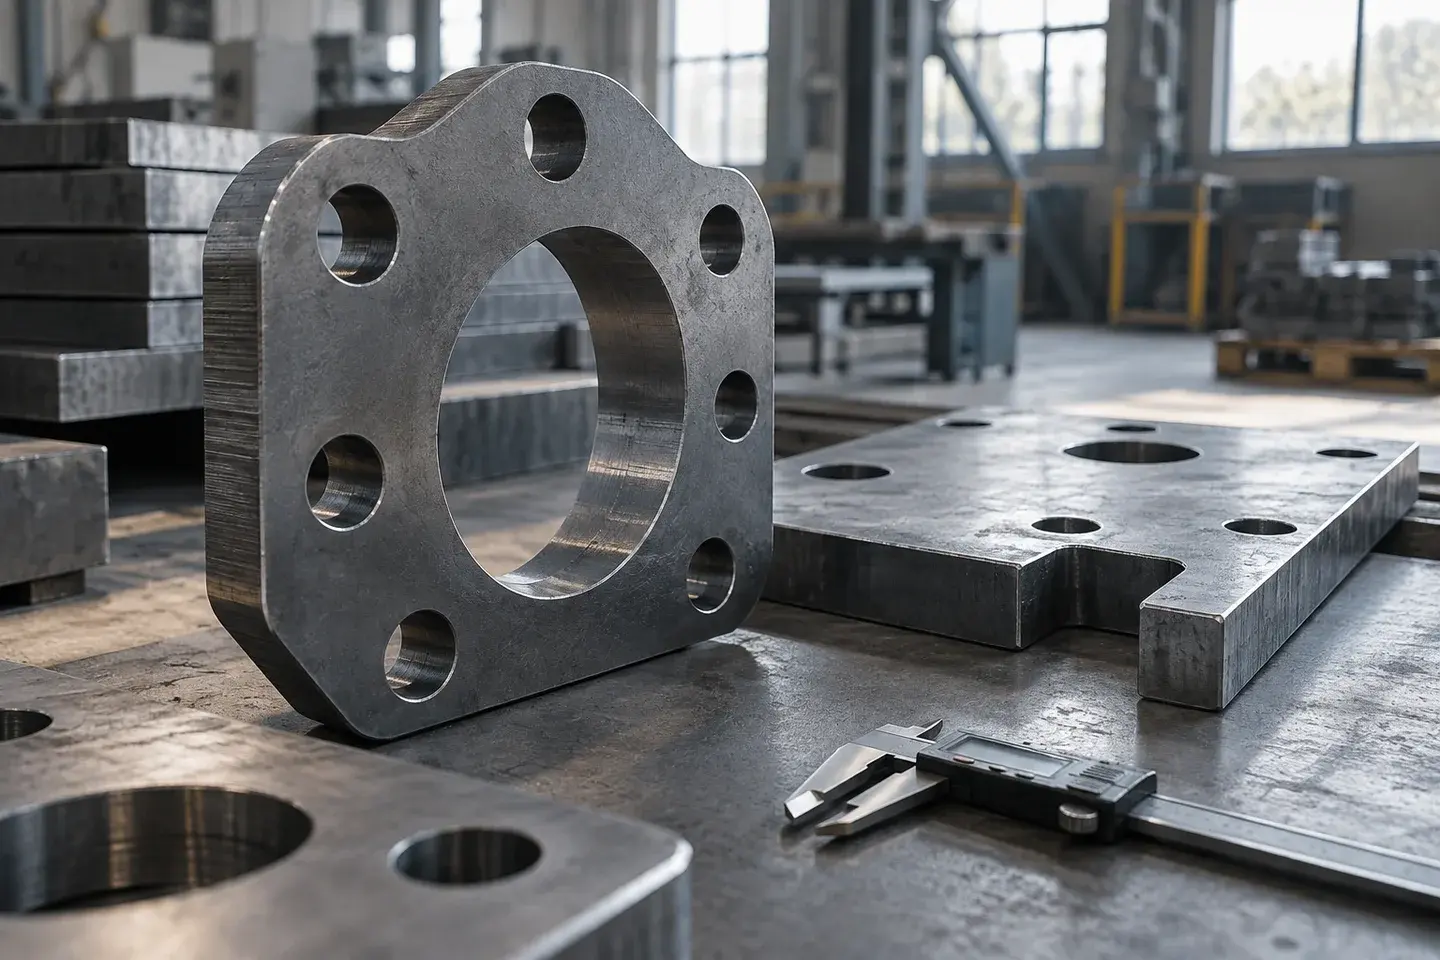
Sektörde kesin bir tanım yoktur; ancak lazer kesimde 12 mm ve üzeri levhalar genellikle 'kalın' kabul edilir. Bu sınırın üzerinde kesim hızı belirgin şekilde düşer, gaz tüketimi artar ve kenar kalitesi ince saclardaki kadar homojen olmaz. Bu sayfa özellikle 12–50 mm aralığındaki karbon çeliği levhalara ve 12–40 mm paslanmaz levhalara odaklanır.
Aşağıdaki aralıklar makinenin beyan edilen nominal kabiliyetleridir. Belirli bir kalite, kalınlık ve geometri için kesin karar, mühendislik incelemesi ve gerekirse numune kesimiyle verilir. Malzeme bazında ayrıntılar için karbon çeliği lazer kesim ve paslanmaz lazer kesim sayfalarına bakabilirsiniz.
20 kW fiber lazer kalın levhada ne kazandırır?
Lazer gücü kalın levhada iki şekilde fark yaratır. Birincisi hız: 12–25 mm aralığında yüksek güç, daha düşük güçlü makinelere kıyasla aynı parçayı belirgin şekilde daha kısa sürede keser. İkincisi kapasite: 30 mm'nin üzerindeki levhalar ancak yüksek güç sınıfında düzenli üretim kapsamına girer.
Yüksek güç ayrıca gaz seçeneklerini genişletir. Karbon çeliğinde kalın levhanın klasik yöntemi oksijendir; ancak orta kalınlıklarda yüksek güçle hava veya azot ile kesim de değerlendirilebilir. Bu, oksitsiz kenar gereken veya boyanacak parçalar için seçenek yaratır. Hangi gazın ne zaman uygun olduğu azot, oksijen ve hava rehberinde ayrıntılı anlatılır.
Kalın kesimde 'kesebilir' ile 'ekonomik ve tekrarlanabilir şekilde üretir' aynı şey değildir. Teklifimizde ikincisini esas alırız.
Kalın levhada lazer mi, plazma mı, oksijenle kesim mi?
Kalın levha için üç ısıl kesim yöntemi öne çıkar: fiber lazer, plazma ve oksi-gaz (oksijen-yanıcı gaz) kesim. Her birinin güçlü olduğu bir alan vardır; doğru seçim parçanın geometrisine, adedine ve sonraki işleme bağlıdır. Su jeti ile birlikte daha geniş karşılaştırma için lazer, plazma ve su jeti karşılaştırmasına bakabilirsiniz.
| Ölçüt | Fiber lazer (yüksek güç) | Plazma | Oksi-gaz |
|---|---|---|---|
| Kesik genişliği | Dar | Orta–geniş | Geniş |
| Küçük delik kalitesi | İyi (Ø ≈ t civarına kadar) | Sınırlı, delik konik olur | Zayıf, küçük delik için uygun değil |
| Isıdan etkilenen bölge | Dar | Orta | Geniş |
| Kenar dikliği | İyi, kalınlıkla azalır | Belirgin açı sapması görülebilir | İyi, ancak yüzey pürüzlü |
| Ekonomik kalınlık bölgesi | İnce sacdan yaklaşık 30–50 mm'ye | Orta ve kalın | Çok kalın (50 mm ve üzeri) |
| Sonradan işleme ihtiyacı | Çoğu parçada az | Çapak alma ve delik işleme sık | Kenar ve delik işleme sık |
Karşılaştırma genel eğilimdir; makine, gaz ve parametreye göre sonuçlar değişir.
Kalın kesimde kenar kalitesi ve koniklik nasıldır?
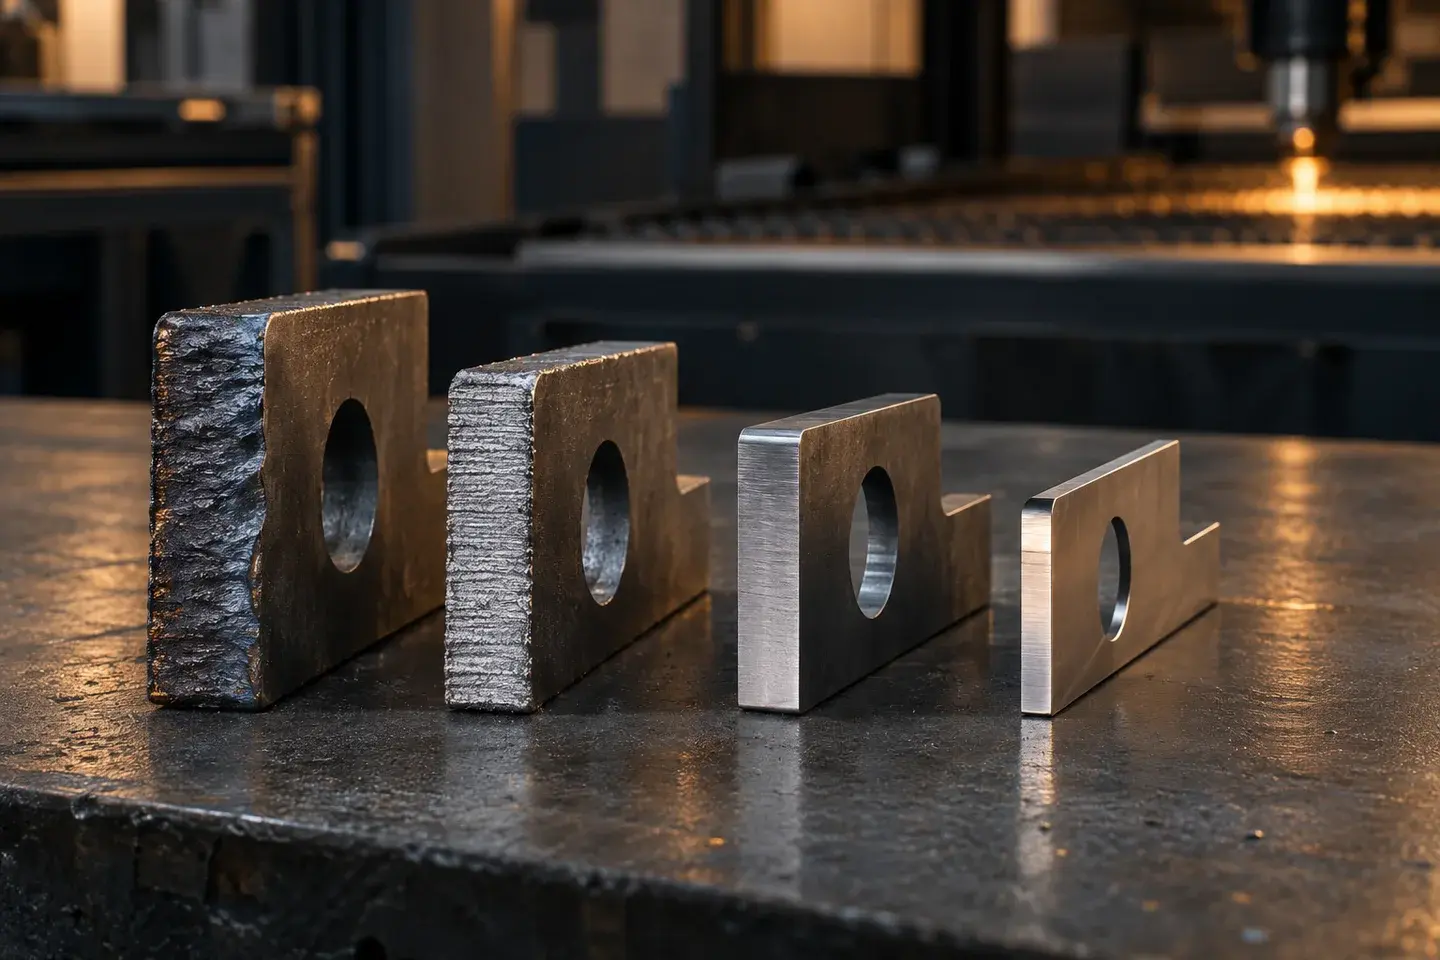
Kalın levhada lazer kenarı ince sacdaki kadar pürüzsüz değildir. Kesim yönüne dik kesim çizgileri (sürüklenme izleri) oluşur ve bu çizgiler levhanın alt kısmına doğru belirginleşir. Kenar pürüzlülüğü üstte düşük, altta daha yüksektir.
Kesik genişliği üstten alta tamamen sabit kalmaz; bu nedenle kalın parçalarda küçük bir koniklik (diklik sapması) oluşur. Isıl kesimde kenar dikliği ve pürüzlülük, ISO 9013 standardında tanımlanan kalite sınıflarıyla ifade edilir. Montajda kritik bir yüzey varsa, bu sınıfı veya kabul edilebilir sapmayı çizimde belirtmeniz en sağlıklı yoldur.
Oksijenle kesilen kalın çelikte keskin iç köşelerde ısı birikir ve köşe hafifçe yanabilir. Bu yüzden kalın parçalarda iç köşelere küçük bir radyüs verilmesi, hem kenar kalitesini hem de kesim kararlılığını iyileştirir.
| Kalınlık (mm) | Tipik gaz | Kenar görünümü | Tasarım notu |
|---|---|---|---|
| 12–20 | Oksijen; yüksek güçte hava / azot da mümkün | Düzenli çizgiler, ince oksit (O₂) | Delik Ø ≥ t kuralı genellikle yeterli |
| 20–30 | Çoğunlukla oksijen | Belirgin çizgiler, alt bölümde pürüzlülük artar | İç köşelere radyüs önerilir |
| 30–40 | Oksijen | Pürüzlü alt bölüm, ölçülebilir diklik sapması | Delik çapında ek pay bırakılmalı |
| 40–50 | Oksijen | Pürüzlülük ve sapma en yüksek bölgede | Numune ve mühendislik onayı ile |
Değerler garanti değildir. Malzeme kalitesi, yüzey durumu ve parça geometrisi sonucu doğrudan etkiler.
Kalın parçalarda tasarım önerileri
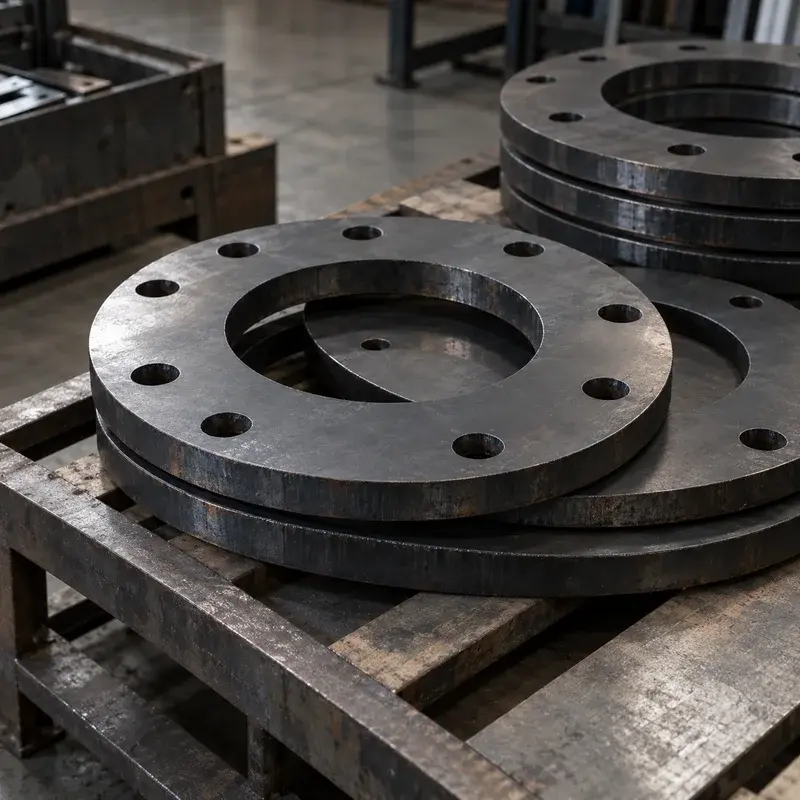
- Delik çapı: Genel kural olarak malzeme kalınlığından küçük olmamalıdır; 25 mm üzerindeki levhalarda daha büyük oran güvenlidir.
- Hassas delikler: Cıvata geçiş delikleri doğrudan kesilebilir. Rulman yuvası veya H7 gibi geçme delikleri lazerde ön delik olarak bırakılıp çözüm ortaklarımız aracılığıyla talaşlı işlemle tamamlanır; kapsam teklifte belirtilir.
- İç köşeler: Keskin iç köşe yerine küçük bir radyüs verin; kenar kalitesini ve kesim kararlılığını artırır.
- Parçalar arası mesafe: Kalın levhada ısı birikimini azaltmak için parçalar arasında ince sactan daha geniş boşluk bırakılır; bu, levha kullanım oranını etkiler.
- Kaynak ağzı: Lazer düz, dik kenar keser. Pah gerektiren kaynak ağızları sonradan işlenir; bu ihtiyacı teklif talebinde belirtin.
Ağır levha taşıma ve yükleme: nelere dikkat ediyoruz?
Kalın levhanın ağırlığı hızla büyür. 2.000 × 6.000 mm ölçüsünde 50 mm çelik bir levha yaklaşık 4,7 ton gelir. Tam boy kalın levhalarda kesim tablasının taşıma sınırı, vinç ve yükleme ekipmanı ile kesilen parçaların tabladan alınması her iş için ayrıca kontrol edilir. Gerekirse daha küçük ebatlı levha tedariki önerilir.
| Kalınlık (mm) | 1.500 × 3.000 mm levha (kg) | 2.000 × 6.000 mm levha (kg) |
|---|---|---|
| 12 | ≈ 424 | ≈ 1.130 |
| 15 | ≈ 530 | ≈ 1.413 |
| 20 | ≈ 707 | ≈ 1.884 |
| 25 | ≈ 883 | ≈ 2.355 |
| 30 | ≈ 1.060 | ≈ 2.826 |
| 40 | ≈ 1.413 | ≈ 3.768 |
| 50 | ≈ 1.766 | ≈ 4.710 |
Teorik ağırlıktır; gerçek levha ağırlığı kalınlık toleransına göre değişir. Diğer kalınlıklar için sac kalınlık ve ağırlık tablosuna bakabilirsiniz.
Hangi durumlarda başka bir yöntem öneririz?
Kalın kesimde dürüst bir değerlendirme, bazen lazerin doğru yöntem olmadığını söylemeyi gerektirir. Aşağıdaki durumlarda alternatif bir yöntemin daha uygun olabileceğini teklif aşamasında açıkça belirtiriz:
- 50 mm üzeri levhalar: Nominal kapasitemizin dışındadır; bu kalınlıklarda oksi-gaz kesim genellikle daha ekonomiktir.
- Çok kalın ve basit geometriler: Az delikli, büyük ve kaba tolerans kabul eden parçalarda oksi-gaz veya plazma maliyet avantajı sağlayabilir.
- Isıl etkinin tamamen istenmediği parçalar: Isıl kesim ne kadar dar olursa olsun bir ısıdan etkilenen bölge bırakır; bu durumda su jeti gibi soğuk kesim yöntemleri değerlendirilmelidir.
- Çok sıkı diklik ve yüzey beklentisi: Kalın kenarın tamamında talaşlı işleme kalitesi gerekiyorsa, lazer ön kesim olarak kullanılıp kenar sonradan işlenmelidir.
Bu yöntemlerin bir kısmı tesisimizde bulunmaz. Size en uygun yolu söyleriz; gerekirse işi çözüm ortaklarımız aracılığıyla, kapsamı teklifte açıkça belirterek planlarız.
Kalın sac lazer kesimde fiyatı ne belirler?
Kalın levhada maliyet, ince saca göre farklı kalemlerden oluşur. Delme süresi uzar, kesim hızı düşer ve gaz tüketimi artar. Bu nedenle çok delikli bir kalın parça, aynı dış ölçüdeki az delikli bir parçadan belirgin şekilde pahalı olabilir. Malzeme ağırlığı da toplam fiyatın büyük kısmını oluşturur.
Fiyatlandırma mantığını lazer kesim fiyatı nasıl hesaplanır yazımızda ayrıntılı anlattık. Kalın parçalarda delik sayısını, iç köşe sayısını ve gereksiz detayları azaltmak, kaliteyi düşürmeden maliyeti düşürmenin en etkili yoludur.
Sık sorulan sorular
30 mm, 40 mm veya 50 mm çelik lazerle kesilebilir mi?
Evet, 20 kW fiber lazerimizin karbon çeliğindeki nominal kapasitesi 50 mm'dir. 30 mm'nin üzerinde kenar pürüzlülüğü ve diklik sapması belirginleştiği için bu kalınlıklarda kesin karar çizim incelemesi ve gerekirse numuneyle verilir.
Kalın levhada lazer plazmadan daha mı pahalıdır?
Saat ücreti açısından lazer genellikle daha pahalıdır, ancak parça maliyeti açısından durum değişir. Çok delikli ve hassas konturlu kalın parçalarda lazer, sonradan işleme ihtiyacını azalttığı için toplamda daha ekonomik olabilir. Basit ve büyük parçalarda ise plazma veya oksi-gaz avantajlı kalabilir.
Kalın lazer kesimde kenar tamamen dik olur mu?
Tamamen dik olmaz; kalınlık arttıkça küçük bir diklik sapması ve alt bölümde artan pürüzlülük oluşur. Bu sapma çoğu montaj parçası için sorun yaratmaz. Kritik yüzeylerde kabul edilebilir sapmayı çizimde belirtmenizi öneririz.
20 mm levhada en küçük delik kaç mm olabilir?
Genel kural olarak delik çapı kalınlıktan küçük olmamalıdır; yani 20 mm levhada yaklaşık 20 mm ve üzeri delikler güvenli bölgededir. Daha küçük delikler kesilebilse de yuvarlaklık ve koniklik bozulabilir; bu tür delikleri sonradan delmek çoğu zaman daha doğrudur.
Kalın paslanmaz levha kesiyor musunuz?
Evet, paslanmazda nominal kapasite 40 mm'dir. Kalın paslanmazda azotla kesim yüksek gaz tüketimi gerektirir ve alt kenarda çapak eğilimi artar. Kenar beklentisini teklif talebinde belirtmeniz doğru parametrenin seçilmesini sağlar.
Kalın levhayı ben temin edersem kesebilir misiniz?
Evet, müşteri malzemesiyle çalışabiliriz. Levhanın ölçüsünü, ağırlığını, kalitesini ve yüzey durumunu önceden bildirmeniz gerekir; tam boy ağır levhalarda yükleme ve taşıma uygunluğu üretimden önce kontrol edilir.