Lazer kesimde yardımcı gaz ne işe yarar?
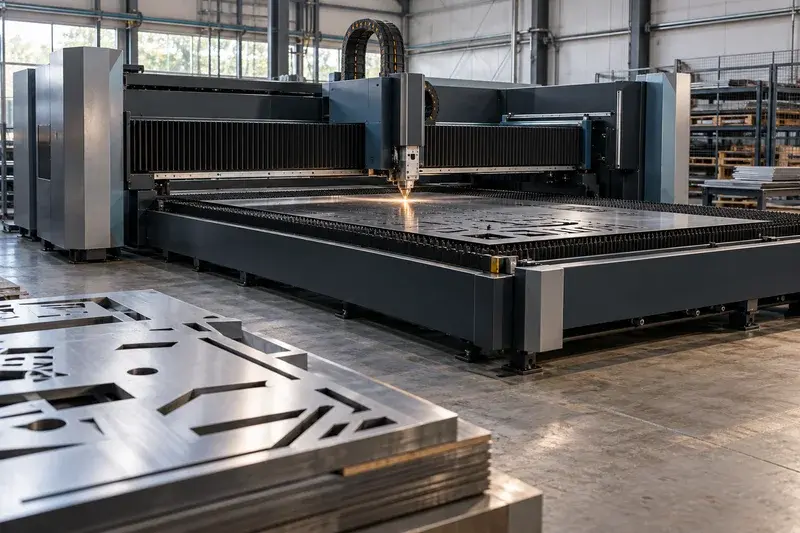
Fiber lazer ışını metali odak noktasında eritir; ancak erimiş metal kanaldan uzaklaştırılmazsa kesim kapanır. Yardımcı gaz, meme (nozul) üzerinden ışınla aynı eksende gönderilerek erimiş metali kanalın altından dışarı üfler. Aynı zamanda kesim kafasındaki koruyucu camı sıçrantılardan korur.
Gazın türüne göre iki farklı kesim mekanizması ortaya çıkar. Reaktif (oksidatif) kesimde oksijen demirle tepkimeye girerek ışına ek ısı enerjisi sağlar. Ergitme (füzyon) kesiminde ise azot gibi inert bir gaz yalnızca mekanik olarak erimiş metali üfler; tüm enerji lazerden gelir. Basınçlı hava, yaklaşık %78 azot ve %21 oksijen içerdiğinden ikisinin arasında bir davranış gösterir.
Gaz seçimiyle birlikte üç parametre de değişir: basınç (oksijende düşük, azot ve havada yüksek), saflık (kenar rengini ve hızı etkiler) ve meme çapı (gaz tüketimini belirler).
Oksijenle lazer kesim: karbon çeliği ve kalın levha
Oksijenle kesimde ışın, çeliği tutuşma sıcaklığına getirir; oksijen ise demirle ekzotermik (ısı veren) bir tepkimeye girerek kesim enerjisinin önemli bir kısmını kendisi sağlar. Bu sayede görece düşük güçle kalın karbon çeliği kesilebilir. Genellikle düşük basınç (yaklaşık 0,3–1,5 bar) ve yüksek saflıkta (genel olarak %99,5 ve üzeri) oksijen kullanılır.
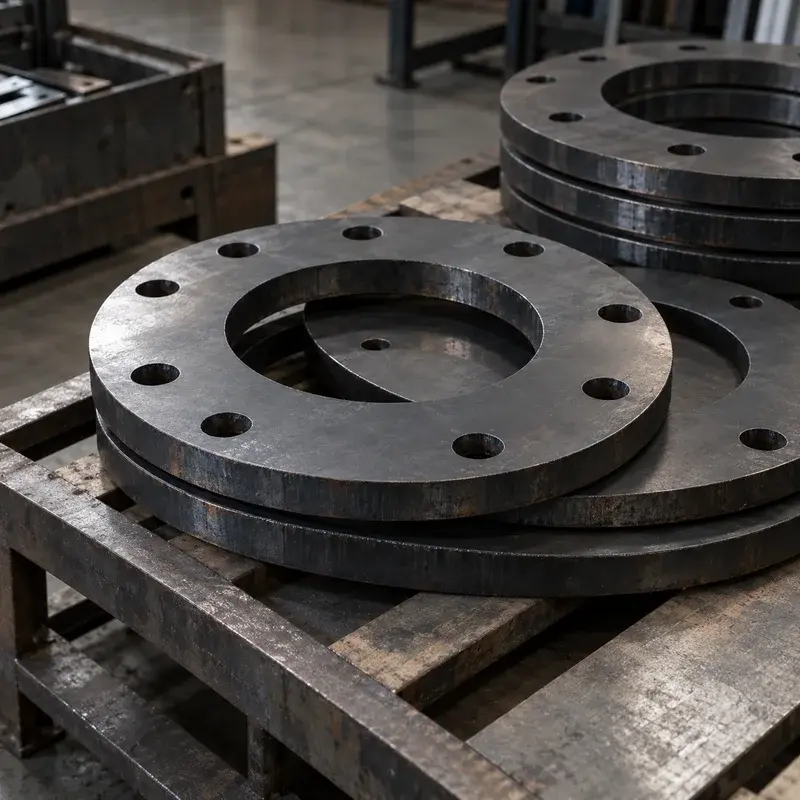
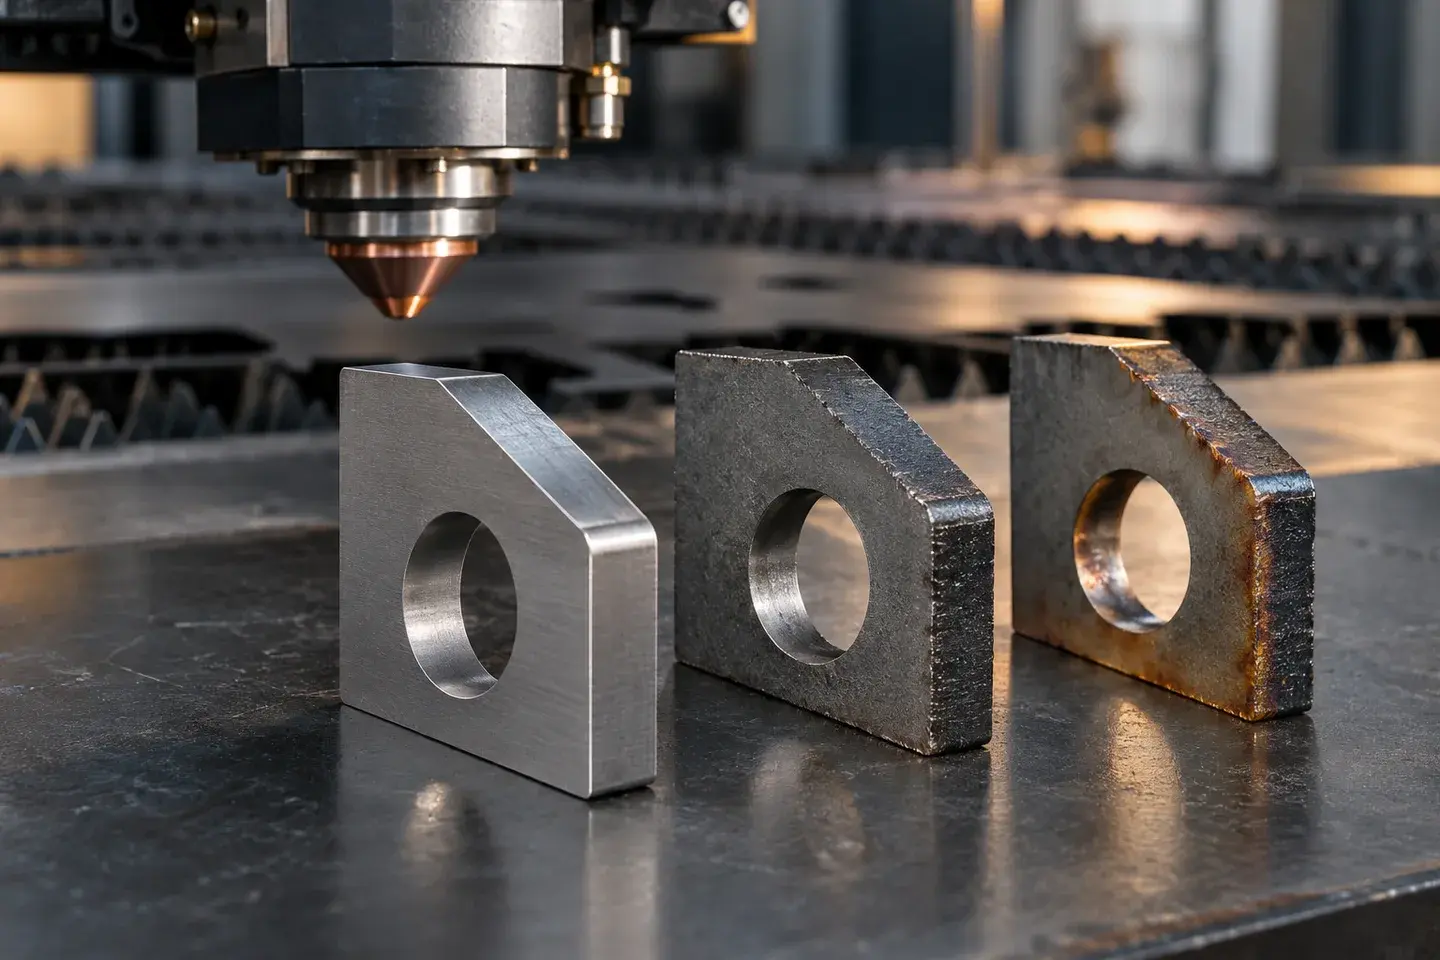
Oksijenle kesilen kenar koyu gri-siyah renkte ve ince bir demir oksit tabakasıyla kaplıdır. Kesim hızı, lazer gücünden çok yanma tepkimesinin hızıyla sınırlıdır; bu nedenle yüksek güçlü makinelerde ince saclarda oksijen genellikle en hızlı seçenek değildir. Isı girdisi daha fazla olduğundan ısıdan etkilenen bölge biraz daha geniştir; kalın levhada küçük delik ve dar köprülerde aşırı yanma riski artar.
- Uygun olduğu yer: karbon çeliği, özellikle orta ve kalın levha
- Uygun olmadığı yer: paslanmaz, alüminyum, bakır ve pirinç (oksit tabakası kenarı bozar, tepkime kesime yardımcı olmaz)
- Dikkat: oksit tabakası toz boya ve bazı kaynak uygulamalarından önce temizlik gerektirebilir
Azotla lazer kesim: paslanmaz, alüminyum ve oksitsiz kenar
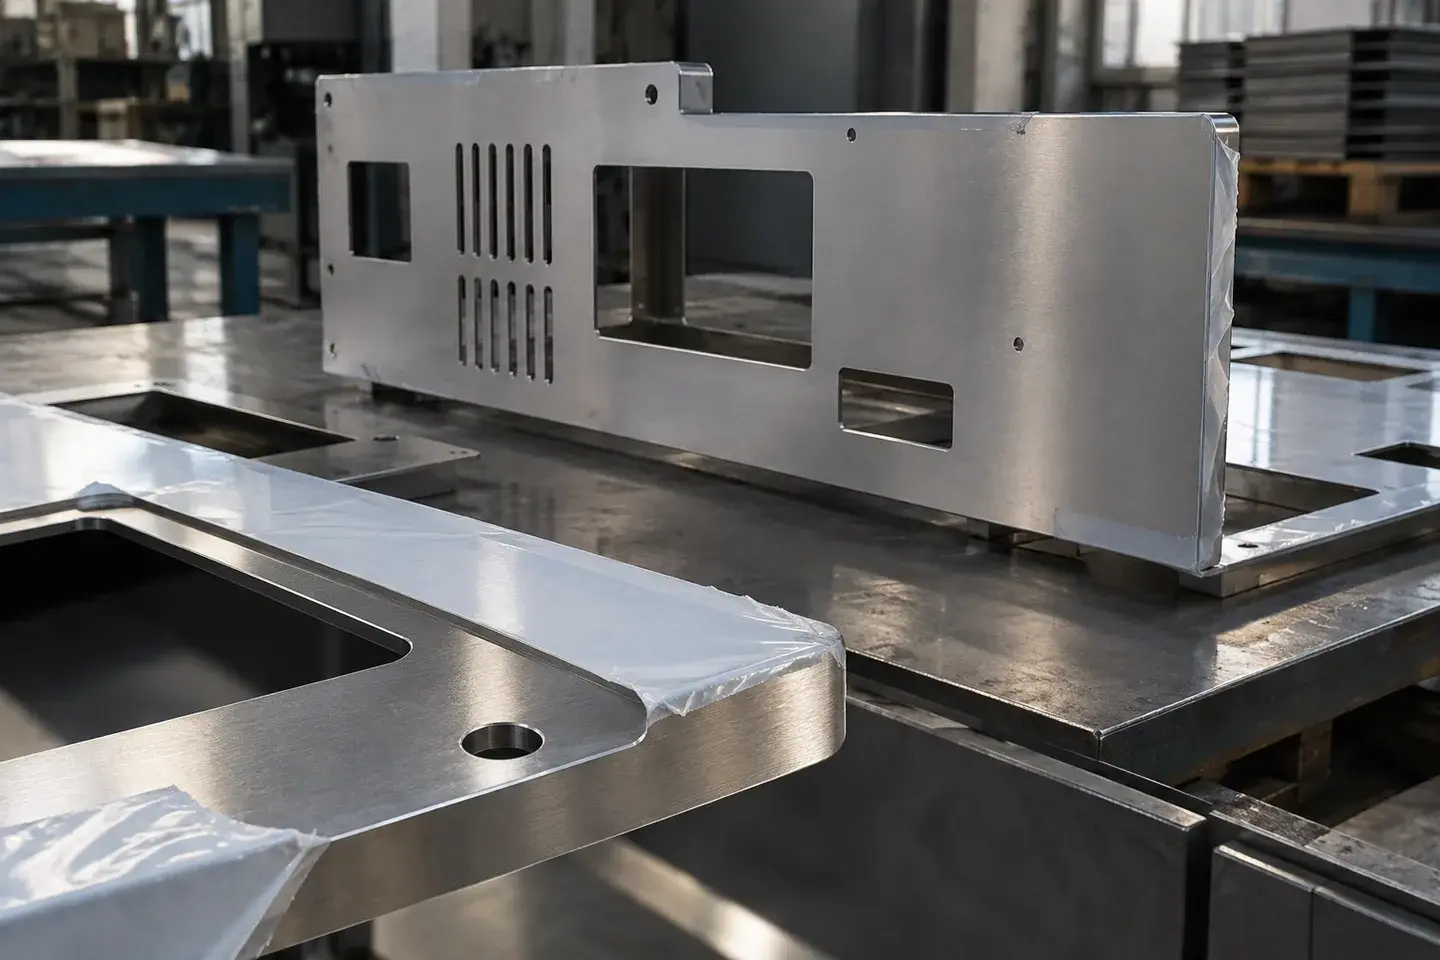
Azot inert bir gazdır ve kesim sırasında metalle tepkimeye girmez. Bu nedenle kenar oksitlenmez; paslanmazda parlak metalik, alüminyumda temiz ve açık renkli bir kesim yüzeyi elde edilir. Erimiş metalin tamamen mekanik olarak üflenmesi gerektiğinden yüksek basınç (genel olarak yaklaşık 10–25 bar) ve yüksek saflık (yaklaşık %99,95–99,999) kullanılır. Paslanmazda azot saflığı düştükçe kenarda sarımsı ton belirmeye başlar.
Azotla kesilmiş paslanmaz kenar, korozyon direncini korur ve genellikle ek işlem yapılmadan kaynatılabilir veya boyanabilir. Yüksek güçlü fiber lazerlerde ince ve orta kalınlıktaki karbon çeliği de azotla hızlı ve oksitsiz kesilebilir. Buna karşılık gaz tüketimi yüksektir ve kalınlık arttıkça hızla büyür; kalın levhada azotla kesim teknik olarak mümkün olsa bile ekonomik olmayabilir. Malzemeye özgü notlar için paslanmaz çelik lazer kesim ve alüminyum lazer kesim sayfalarına bakabilirsiniz.
Basınçlı havayla lazer kesim: ince ve orta sacda maliyet avantajı
Basınçlı hava, kompresörde üretildiği için tüp veya tank gazı satın alınmasını gerektirmez; maliyeti esas olarak kompresörün elektrik tüketimi ve bakımıdır. Lazer kesimde kullanılacak havanın yağsız, kuru ve filtrelenmiş olması şarttır; yağ ve nem kesim kafasındaki optiklere zarar verir ve kenar kalitesini bozar. Bu nedenle kompresör sistemi kurutucu ve hassas filtrelerle birlikte çalışır.
Havadaki oksijen nedeniyle kenarda hafif bir oksitlenme oluşur: karbon çeliğinde kenar grimsi, paslanmazda koyulaşmış veya sarımsı görünür. İnce ve orta karbon çeliği, alüminyum ve galvanizli sac gibi işlerde bu kenar çoğu uygulama için yeterlidir. Görünür, hijyenik veya korozyona karşı kritik paslanmaz parçalarda ise azot tercih edilir. Kalın levhalarda havayla kesimde alt kenarda çapak oluşma eğilimi artar.
Gaz seçimi yalnızca kesim kalitesi değil, parçanın sonraki işlem rotasıyla birlikte verilen bir karardır. Teklif talebinde parçanın boyanacak, kaynatılacak veya görünür kalacak olduğunu belirtmek, doğru gazın seçilmesini sağlar.
Azot, oksijen ve hava karşılaştırma tablosu
Aşağıdaki tablo üç yardımcı gazın tipik özelliklerini yan yana gösterir. Basınç ve saflık değerleri makine, meme ve kalınlığa göre değişen genel aralıklardır.
| Özellik | Oksijen (O₂) | Azot (N₂) | Basınçlı hava |
|---|---|---|---|
| Kesim mekanizması | Reaktif (ekzotermik yanma) | Ergitme (inert) | Karma; ağırlıklı ergitme |
| Tipik basınç | ≈ 0,3–1,5 bar | ≈ 10–25 bar | ≈ 8–16 bar |
| Tipik saflık | ≥ %99,5 | ≈ %99,95–99,999 | Yağsız, kuru, filtreli |
| Başlıca malzemeler | Karbon çeliği | Paslanmaz, alüminyum, bakır, pirinç, karbon çeliği | İnce–orta karbon çeliği, alüminyum, galvanizli sac |
| Kenar görünümü | Koyu, oksit tabakalı | Parlak, oksitsiz | Gri / hafif oksitli |
| Kalın levha uygunluğu | Çok iyi | Mümkün, maliyeti yüksek | Sınırlı; çapak eğilimi |
| Gaz maliyeti | Düşük–orta | Yüksek | En düşük |
| Boya / toz boya öncesi | Oksit temizliği önerilir | Genellikle doğrudan | Çoğu uygulamada yeterli |
| Kaynak öncesi | Temizlik önerilir | Genellikle doğrudan | Uygulamaya bağlı |
Değerler genel yönlendirmedir. Belirli bir malzeme ve kalınlık için gaz ve parametre, numune ve mühendislik değerlendirmesiyle belirlenir.
Gaz seçimi lazer kesim fiyatını nasıl etkiler?
Gaz tüketimi esas olarak meme çapına ve gaz basıncına bağlıdır. Meme çıkışında akışın kritik (boğulmuş) olduğu kabul edilirse, hacimsel tüketim yaklaşık olarak meme kesit alanı ve mutlak basınçla orantılıdır: Q ∝ d² × (p + 1). Burada d meme çapı, p ise bar cinsinden gösterge basıncıdır.
Örnek (yaklaşık): 1,5 mm memeyle 0,8 bar oksijen ile 3,0 mm memeyle 18 bar azotu karşılaştıralım. Oran ≈ (3,0 / 1,5)² × (19 / 1,8) ≈ 4 × 10,6 ≈ 42. Yani azotlu kesimde birim zamanda yaklaşık 40 kat daha fazla gaz tüketilir. Bu nedenle kalın paslanmaz veya kalın karbon çeliğinde azotla kesim, gaz kaleminin parça maliyetinde belirleyici hale gelmesine yol açabilir.
Öte yandan maliyeti yalnızca gaz belirlemez. Yüksek güçlü bir makinede ince sacı azot veya havayla oksijene göre çok daha hızlı kesmek, makine süresini kısaltarak toplam parça maliyetini düşürebilir. Ayrıca oksitsiz kenar sayesinde taşlama veya kumlama ihtiyacı ortadan kalkıyorsa, daha pahalı gaz toplamda daha ekonomik olabilir. Diğer maliyet kalemleri için lazer kesim fiyatı nasıl hesaplanır rehberine bakabilirsiniz.
Boya, toz boya ve kaynak öncesi hangi kenar gerekli?
Parça kesimden sonra boyanacak veya kaynatılacaksa kenar durumu, sonraki işlemin kalitesini doğrudan etkiler. Oksijenle kesilen karbon çeliği kenarındaki oksit tabakası, toz boya fırınında ve sonrasında pul pul kalkarak boya ile birlikte dökülebilir. Bu nedenle toz boyalı parçalarda kenar taşlama veya kumlama ile temizlenmeli ya da kesim azot veya havayla yapılmalıdır.
| Sonraki işlem | Önerilen gaz | Not |
|---|---|---|
| Toz boya (karbon çeliği) | Azot veya hava; oksijende kenar temizliği | Oksit tabakası boya yapışmasını zayıflatabilir |
| Yaş boya (karbon çeliği) | Hava, azot veya temizlenmiş oksijen kenarı | Yüzey hazırlığı boya sistemine göre belirlenir |
| Karbon çeliği kaynağı | Oksijen (temizlenmiş) veya azot / hava | Kritik kaynakta oksit gözenek riskini artırabilir |
| Paslanmaz TIG / MIG kaynağı | Azot | Oksitsiz kenar ve korozyon direnci korunur |
| Görünür paslanmaz yüzey | Yüksek saflıkta azot | Kenar rengi saflığa duyarlıdır |
| Galvanizli sac | Azot veya hava | Kesim kenarında çinko kaplama zaten bulunmaz |
| Boyasız, gizli yapısal parça | Kalınlığa göre en ekonomik gaz | Genellikle oksijen veya hava |
Boya, toz boya ve kaynak işlemleri tesisimizde yapılmaz; bu işlemler gerektiğinde çözüm ortaklarımız aracılığıyla, kapsamı teklifte açıkça belirtilerek planlanabilir.
Tesisimizde gaz seçimi nasıl yapılıyor?
20 kW fiber lazerimizde oksijen, azot ve basınçlı hava ile kesim yapabiliyoruz; basınçlı hava altyapısı 37 kW kompresörle beslenir. Mühendislerimiz gazı malzeme, kalınlık ve parçanın sonraki işlem rotasına göre önerir; özel bir kenar şartınız varsa (ör. oksitsiz kenar) teklif talebinde belirtmeniz yeterlidir ve bu şart teklife yazılır. Ayrıntılar için fiber lazer kesim ve karbon çeliği lazer kesim sayfalarına bakabilirsiniz.
Sık sorulan sorular
Paslanmaz sac lazer kesimde hangi gaz kullanılır?
Paslanmaz çelikte standart tercih azottur; oksitsiz, parlak ve korozyon direncini koruyan bir kenar verir. Kenar görünümünün kritik olmadığı ince parçalarda basınçlı hava da kullanılabilir, ancak kenar koyulaşır. Oksijen paslanmazda kenarı bozduğu için tercih edilmez.
Oksijenle kesilen parça toz boyaya uygun mu?
Oksit tabakası temizlenmeden toz boyanırsa kenarda boya kalkması riski vardır. Kenar taşlama veya kumlama ile temizlenebilir ya da parça baştan azot veya havayla kesilebilir. Hangisinin daha ekonomik olduğu kalınlığa ve parça adedine bağlıdır.
Azotla kesim neden daha pahalı?
Azotla kesimde yüksek basınç ve genellikle daha büyük meme çapı kullanılır; gaz tüketimi oksijene göre onlarca kat fazla olabilir. Kalınlık arttıkça tüketim ve dolayısıyla maliyet hızla büyür. İnce saclarda ise yüksek kesim hızı bu farkı kısmen dengeler.
Basınçlı havayla kesilen kenar kaynak yapılabilir mi?
İnce ve orta karbon çeliğinde havayla kesilmiş kenar çoğu genel amaçlı kaynak uygulamasında kullanılabilir. Kenardaki hafif oksitlenme kritik kaynaklarda gözenek riskini artırabileceğinden, bu tür durumlarda azot veya kenar temizliği önerilir. Paslanmazda kaynak kalitesi önemliyse azot tercih edilmelidir.
Kalın karbon çeliği neden genellikle oksijenle kesilir?
Oksijen demirle tepkimeye girerek kesime ek ısı enerjisi sağlar; bu sayede kalın levhada kararlı bir kesim, düşük basınç ve düşük gaz tüketimiyle elde edilir. Azotla kalın çelik kesimi mümkün olsa da çok yüksek gaz tüketimi gerektirir. Kalın levha kesimi hakkında ayrıntılar için kalın sac lazer kesim sayfamıza bakabilirsiniz.
Galvanizli sac lazer kesimde hangi gaz tercih edilir?
Galvanizli sacda genellikle azot veya basınçlı hava kullanılır; oksijen kenarda daha fazla yanma ve çinko buharlaşması oluşturur. Kesim kenarında çinko kaplama her durumda kalkar, bu yüzden korozyon koruması kenarda zayıflar. Kesim sırasında çinko dumanı oluştuğundan etkili duman emişi gerekir.
Teklif isterken gaz türünü belirtmem gerekir mi?
Zorunlu değildir; mühendislerimiz malzeme ve kalınlığa göre uygun gazı önerir. Ancak parçanın boyanacak, kaynatılacak veya görünür kalacak olduğunu belirtirseniz kenar şartı doğru tanımlanır. Oksitsiz kenar gibi özel bir şartınız varsa açıkça yazmanız yeterlidir.