Havada büküm tonajı hangi değişkenlere bağlıdır?
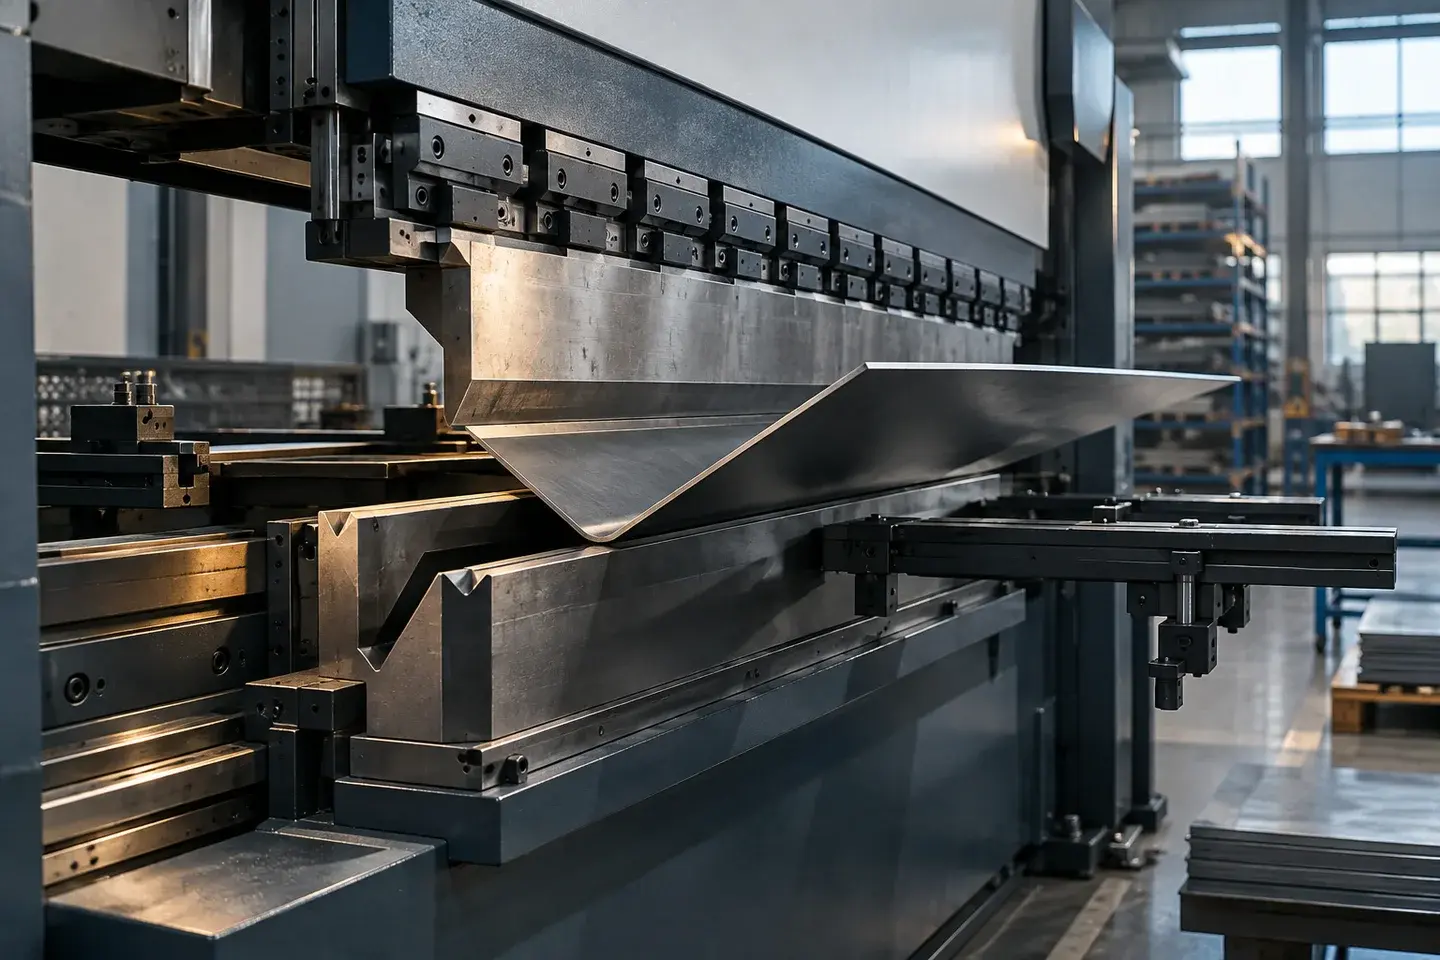
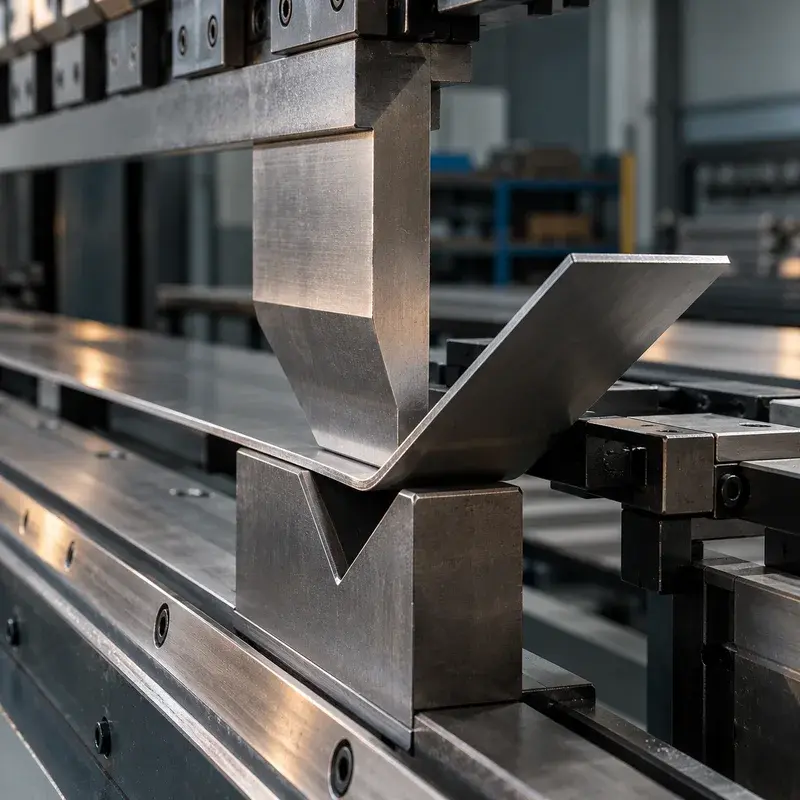
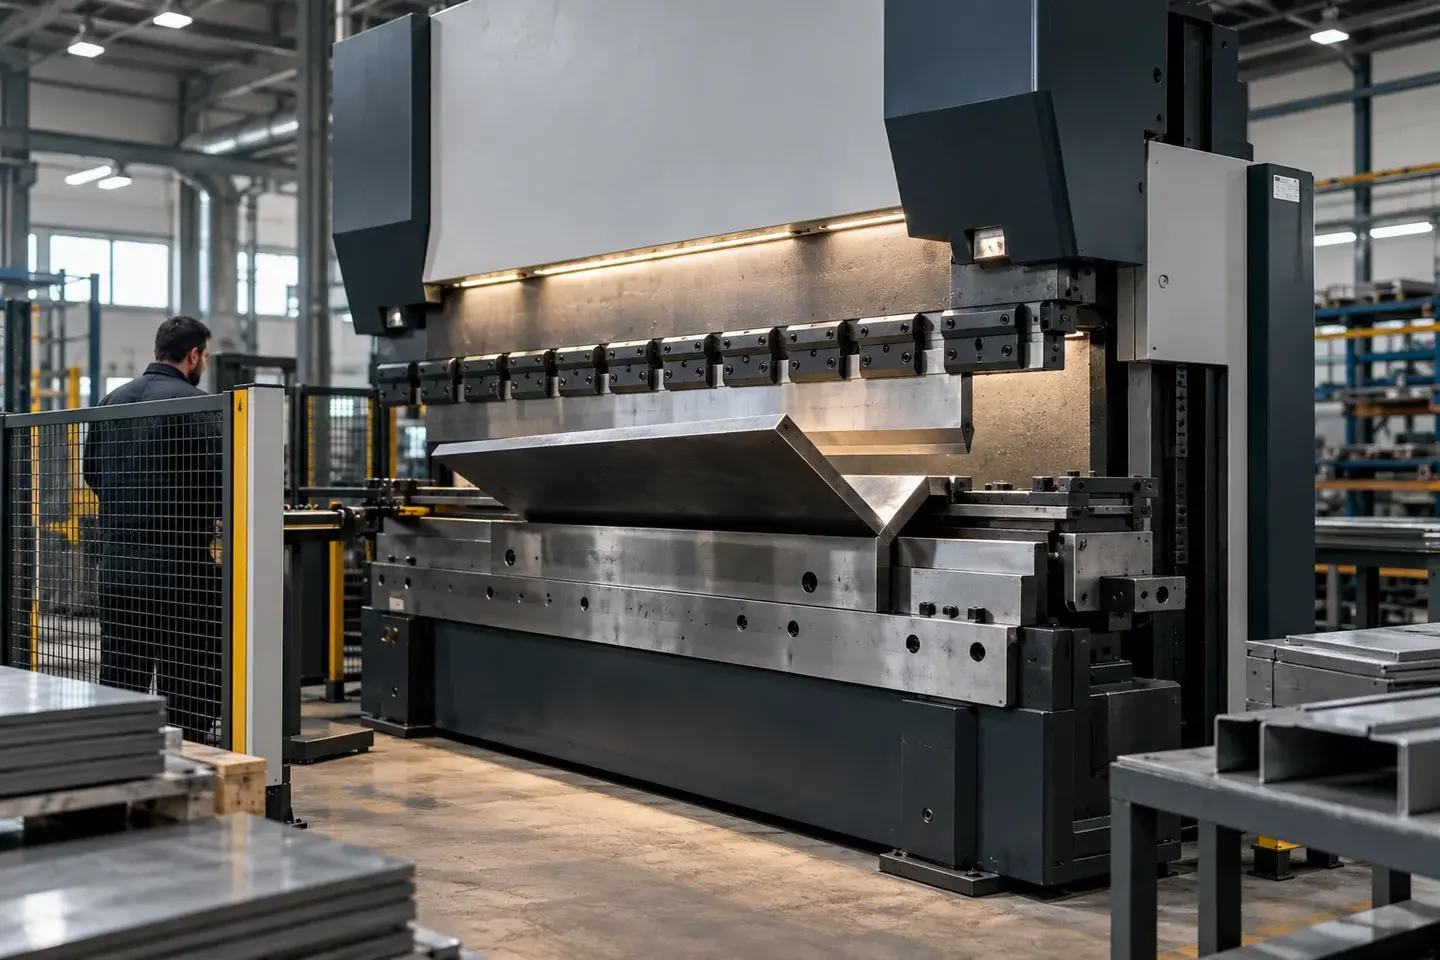
Havada bükümde (air bending) sac, V kalıbın iki omzuna oturur ve üst bıçak sacı kalıp tabanına değmeden belirli bir derinliğe kadar iter. Gereken kuvvet, sacı iki destek arasında plastik olarak eğmek için gereken kuvvettir; dolayısıyla klasik bir kiriş eğme problemine benzer.
Bu yüzden tonajı dört temel değişken belirler: malzemenin çekme dayanımı (Rm), sac kalınlığı (t), V kalıp açıklığı (V) ve büküm boyu (L). Kuvvet kalınlığın karesiyle artar, V açıklığıyla ters orantılı azalır, büküm boyuyla doğru orantılı artar. Kalınlığı iki katına çıkarmak, aynı V oranında bile tonajı yaklaşık iki kat, aynı V kalıpta ise dört kat artırır.
Büküm açısı havada bükümde tonajı belirgin şekilde değiştirmez; asıl kuvvet sacın akmaya başladığı ilk aşamada oluşur. Buna karşılık dip büküm (bottoming) ve basma (coining) gibi yöntemler, sacı kalıba sıkıştırdığı için havada büküme göre çok daha yüksek kuvvet ister.
Abkant tonaj formülü nedir ve birimler nasıl tutarlı kullanılır?
Sektörde yaygın kullanılan yaklaşık havada büküm formülü şudur: F = 1,42 × Rm × t² × L / (1.000 × V). Burada Rm çekme dayanımı (MPa = N/mm²), t kalınlık (mm), V kalıp açıklığı (mm), L büküm boyu (mm) ve F kuvvettir (kN). Birim kontrolü: N/mm² × mm² × mm / mm = N; 1.000'e bölünce kN elde edilir.
Büküm boyu 1 metre (L = 1.000 mm) alındığında formül sadeleşir: F [kN/m] ≈ 1,42 × Rm × t² / V. Ton-kuvvete çevirmek için sonuç 9,81'e bölünür: F [ton/m] ≈ 0,145 × Rm × t² / V. Rm ≈ 450 MPa olan yumuşak çelik için bu ifade, atölyelerde ezbere bilinen F [ton/m] ≈ 65 × t² / V kısayoluna dönüşür.
1,42 katsayısı, V ≈ 8 × t civarındaki kalıp oranları için deneysel olarak ayarlanmış bir değerdir. V/t oranı çok küçük ya da çok büyük olduğunda gerçek kuvvet bu tahminden bir miktar sapar. Bu nedenle formül bir yaklaşımdır; sonuç her zaman makine ve kalıp üreticisinin yük tablolarıyla birlikte değerlendirilmelidir.
Sık yapılan birim hatası: formüldeki 1.000 böleni, L'nin milimetre ve sonucun kN olduğu durum içindir. Aynı ifadeyi L'yi metre alıp sonucu ton sanarak kullanmak, kuvveti yaklaşık 100 kat düşük gösterir. Birimleri yazmadan hesap yapmayın.
Paslanmaz çelik ve alüminyum için tonaj nasıl düzeltilir?
En doğru yol, formüle malzemenin gerçek çekme dayanımını (malzeme sertifikasındaki Rm değerini) koymaktır. Sertifika yoksa standarttaki aralığın üst sınırına yakın bir değerle hesap yapmak güvenli tarafta kalmayı sağlar. Hızlı tahmin için ise yumuşak çelik sonucuna aşağıdaki pratik katsayılar uygulanır.
| Malzeme | Tipik Rm aralığı (MPa) | Yumuşak çeliğe göre katsayı |
|---|---|---|
| DKP soğuk haddelenmiş (DC01) | 270–410 | ≈ 0,8 |
| Yapı çeliği S235 | 360–510 | 1 (referans, Rm ≈ 450) |
| Yapı çeliği S355 | 470–630 | ≈ 1,2–1,4 |
| Paslanmaz çelik 304 / 316 | 500–750 | ≈ 1,5–2 |
| Alüminyum 5754 (H22/H32) | 220–270 | ≈ 0,5 |
| Alüminyum 6082 T6 | 290–340 | ≈ 0,7 |
Değerler kalınlığa, temper durumuna ve üreticiye göre değişir. Paslanmaz için verilen katsayı, Rm farkının yanında şekillendirme sırasındaki pekleşme ve geri esneme payını da içerir. Soğuk şekillendirilmiş paslanmaz ve yüksek dayanımlı çeliklerde katsayı 2'yi aşabilir; kesin hesap için sertifika değeri kullanılmalıdır.
V kalıp açıklığı nasıl seçilir?
Genel kural, V kalıp açıklığının sac kalınlığının 6–12 katı olmasıdır. İnce saclarda (yaklaşık 3 mm'ye kadar) 6–8 × t, orta kalınlıklarda 8–10 × t, kalın levhalarda ise 10–12 × t tercih edilir. Yüksek dayanımlı malzemelerde ve paslanmazda çatlama riskini azaltmak ve tonajı düşürmek için daha geniş açıklık seçilir.
V seçimi üç sonucu birlikte belirler. Birincisi tonaj: V büyüdükçe kuvvet azalır. İkincisi iç radyüs: havada bükümde yumuşak çelikte iç radyüs yaklaşık V'nin %15–17'si kadar oluşur. Üçüncüsü asgari flanş boyu: flanşın büküm boyunca kalıp omzunda kalabilmesi için 90° bükümde yaklaşık 0,7 × V uzunluğa ihtiyaç vardır. Geniş V tonajı rahatlatırken kısa flanşı imkânsız hâle getirebilir; bu denge tasarım aşamasında kurulmalıdır.
İç radyüsün açınım hesabına etkisi için K faktörü ve büküm açınım hesabı rehberine bakabilirsiniz.
Yumuşak çelik için abkant tonaj tablosu
Aşağıdaki tablo, Rm ≈ 450 MPa kabulüyle ve V ≈ 8 × t'ye yakın standart kalıp açıklıklarıyla hesaplanmıştır. İç radyüs ve asgari flanş sütunları yukarıdaki genel kurallara göre yaklaşık değerlerdir.
| Kalınlık t (mm) | V açıklığı (mm) | Yakl. iç radyüs (mm) | Yakl. asgari flanş (mm) | Kuvvet (kN/m) | Kuvvet (ton/m) |
|---|---|---|---|---|---|
| 1 | 8 | 1,3 | 5,6 | 80 | 8,1 |
| 1,5 | 12 | 1,9 | 8,4 | 120 | 12,2 |
| 2 | 16 | 2,6 | 11,2 | 160 | 16,3 |
| 3 | 24 | 3,8 | 16,8 | 240 | 24,4 |
| 4 | 32 | 5,1 | 22,4 | 320 | 32,6 |
| 5 | 40 | 6,4 | 28,0 | 399 | 40,7 |
| 6 | 50 | 8,0 | 35,0 | 460 | 46,9 |
| 8 | 63 | 10,1 | 44,1 | 649 | 66,2 |
| 10 | 80 | 12,8 | 56,0 | 799 | 81,4 |
| 12 | 100 | 16,0 | 70,0 | 920 | 93,8 |
| 15 | 120 | 19,2 | 84,0 | 1.198 | 122,1 |
Formül: F [kN/m] = 1,42 × 450 × t² / V; ton/m = kN/m ÷ 9,81. Gösterilen değerler yaklaşık hesaplardır; makine, kalıp ve malzeme sertifikası verileri esastır.
Çözülmüş örnekler: farklı malzeme ve boylarda tonaj
- 01Örnek 1 — 3 mm S235, V24, 2.500 mm boy
F = 1,42 × 450 × 3² / 24 = 239,6 kN/m ≈ 24,4 ton/m. Toplam: 24,4 × 2,5 ≈ 61 ton. 200 tonluk bir makine için rahat bir iştir.
- 02Örnek 2 — 6 mm S355, 3.000 mm boy
Rm = 550 MPa ve V50 ile F = 1,42 × 550 × 36 / 50 = 562,3 kN/m ≈ 57,3 ton/m; 3 m için ≈ 172 ton. Bu değer 200 tonluk makinenin sınırına yakındır. V60'a geçildiğinde F = 468,6 kN/m ≈ 47,8 ton/m ve toplam ≈ 143 ton olur; karşılığında iç radyüs ve asgari flanş büyür.
- 03Örnek 3 — 3 mm paslanmaz 304, V24, 1.500 mm boy
Rm = 650 MPa ile F = 1,42 × 650 × 9 / 24 = 346,1 kN/m ≈ 35,3 ton/m; 1,5 m için ≈ 53 ton. Aynı ölçüdeki S235 parçaya göre yaklaşık 1,45 kat kuvvet gerekir.
- 04Örnek 4 — 4 mm alüminyum 5754, V32, 2.000 mm boy
Rm = 240 MPa ile F = 1,42 × 240 × 16 / 32 = 170,4 kN/m ≈ 17,4 ton/m; 2 m için ≈ 35 ton. Aynı kalınlıktaki yumuşak çeliğin (32,6 ton/m) yaklaşık yarısıdır.
Dip büküm, havada büküme göre kabaca 3–5 kat; basma (coining) ise 5–10 kat daha fazla kuvvet gerektirebilir. Yukarıdaki örnekler yalnızca havada büküm içindir.
200 ton / 3.200 mm bir abkantta hangi bükümler mümkündür?
Tonaj hesabı tersinden de kullanılabilir: makine kapasitesini metre başına kuvvete bölerek teorik azami büküm boyu bulunur. Yumuşak çelikte 8 mm sac V63 ile yaklaşık 66 ton/m ister; 200 tonluk bir makinede teorik sınır ≈ 3,0 m'dir. 10 mm sac V80 ile ≈ 81 ton/m ister; teorik sınır ≈ 2,46 m'ye iner. Kalıp açıklığı V100'e çıkarılırsa 10 mm için kuvvet ≈ 65 ton/m'ye düşer ve boy sınırı tekrar uzar.
Pratikte makineyi sürekli nominal kapasitenin sınırında çalıştırmak önerilmez; birçok atölye planlamada kapasitenin yaklaşık %80'ini üst sınır kabul eder. Bu kabulle 10 mm yumuşak çelik V80 için planlanabilir boy ≈ 1,97 m'dir. Ayrıca kısa parçalarda tüm kuvvetin dar bir bölgeye yığılması tablayı ve kalıbı zorlar: makine ve kalıp üreticileri metre başına izin verilen azami yükü ayrıca belirtir ve bu sınır toplam tonajdan bağımsız olarak aşılmamalıdır.
Tesisimizdeki 200 tonluk, 3.200 mm makine boyuna sahip CNC abkantta büküm hizmetini yaklaşık 3.000 mm boya kadar sunuyoruz; gerçek sınırı her iş için tonaj, V kalıp ve malzeme birlikte belirler. Kalınlık–boy kombinasyonlarının ayrıntısı için abkant büküm kapasitesi sayfasına bakabilirsiniz.
Tonaj hesabını teklif öncesinde biz yapıyoruz
Çiziminizi malzeme sınıfı, kalınlık ve büküm boyu bilgisiyle gönderdiğinizde mühendislerimiz tonajı, V kalıp seçimini ve asgari flanş uygunluğunu teklif öncesinde kontrol eder. Sınıra yakın işlerde alternatif kalıp, büküm sırası veya tasarım değişikliği önerisini yazılı olarak iletiriz. Ayrıntılar için CNC abkant büküm hizmet sayfasını inceleyebilirsiniz.
Sık sorulan sorular
Abkant tonaj formülündeki 1,42 katsayısı nereden gelir?
Katsayı, V kalıbın iki omzu arasında eğilen sacın plastik eğilme direncinden ve deneysel düzeltmelerden türetilmiştir. V ≈ 8 × t civarındaki kalıp oranlarında iyi sonuç verir. Çok farklı V/t oranlarında ve özel malzemelerde sapma olabileceğinden formül yaklaşık kabul edilmelidir.
Tonajı hesaplarken akma dayanımı mı, çekme dayanımı mı kullanılır?
Yaygın havada büküm formülü çekme dayanımı (Rm) ile kalibre edilmiştir. Akma dayanımını koymak kuvveti olduğundan düşük gösterir. Malzeme sertifikası varsa oradaki Rm değeri, yoksa standart aralığın üst bölümü kullanılmalıdır.
Daha geniş V kalıp kullanmanın dezavantajı nedir?
Geniş V tonajı azaltır, ancak iç radyüsü büyütür ve asgari flanş boyunu uzatır. Kısa flanşlı parçalarda geniş V ile büküm yapılamayabilir. Ayrıca büyük radyüs açınımı ve parçanın görünümünü değiştirir.
Büküm açısı tonajı etkiler mi?
Havada bükümde azami kuvvet sacın akmaya başladığı ilk aşamada oluşur; 90° ile 120° arasındaki fark tonaj açısından genellikle küçüktür. Dar açılara (örneğin 30° iç açı) özel bıçak ve kalıp gerekir; burada sınırlayıcı olan çoğu zaman kuvvetten çok takım geometrisidir.
Kısa bir parçayı yüksek tonajla bükmek makineye zarar verir mi?
Verebilir. Toplam tonaj makine kapasitesinin altında olsa bile kuvvetin kısa bir boya yığılması, tabla, koç ve kalıp için izin verilen metre başına yükü aşabilir. Bu nedenle kısa ve kalın parçalarda kalıp yük sınırı ayrıca kontrol edilir.
Paslanmaz çelik için tonajı nasıl tahmin ederim?
Hızlı tahmin için aynı ölçüdeki yumuşak çelik değerini 1,5–2 ile çarpabilirsiniz. Daha doğru sonuç için formüle paslanmazın sertifikadaki çekme dayanımını koyun. Paslanmazın daha fazla geri esnediği ve genellikle biraz daha geniş V kalıp gerektirdiği de hesaba katılmalıdır.