Hava bükümünde V kalıp açıklığı nasıl seçilir?
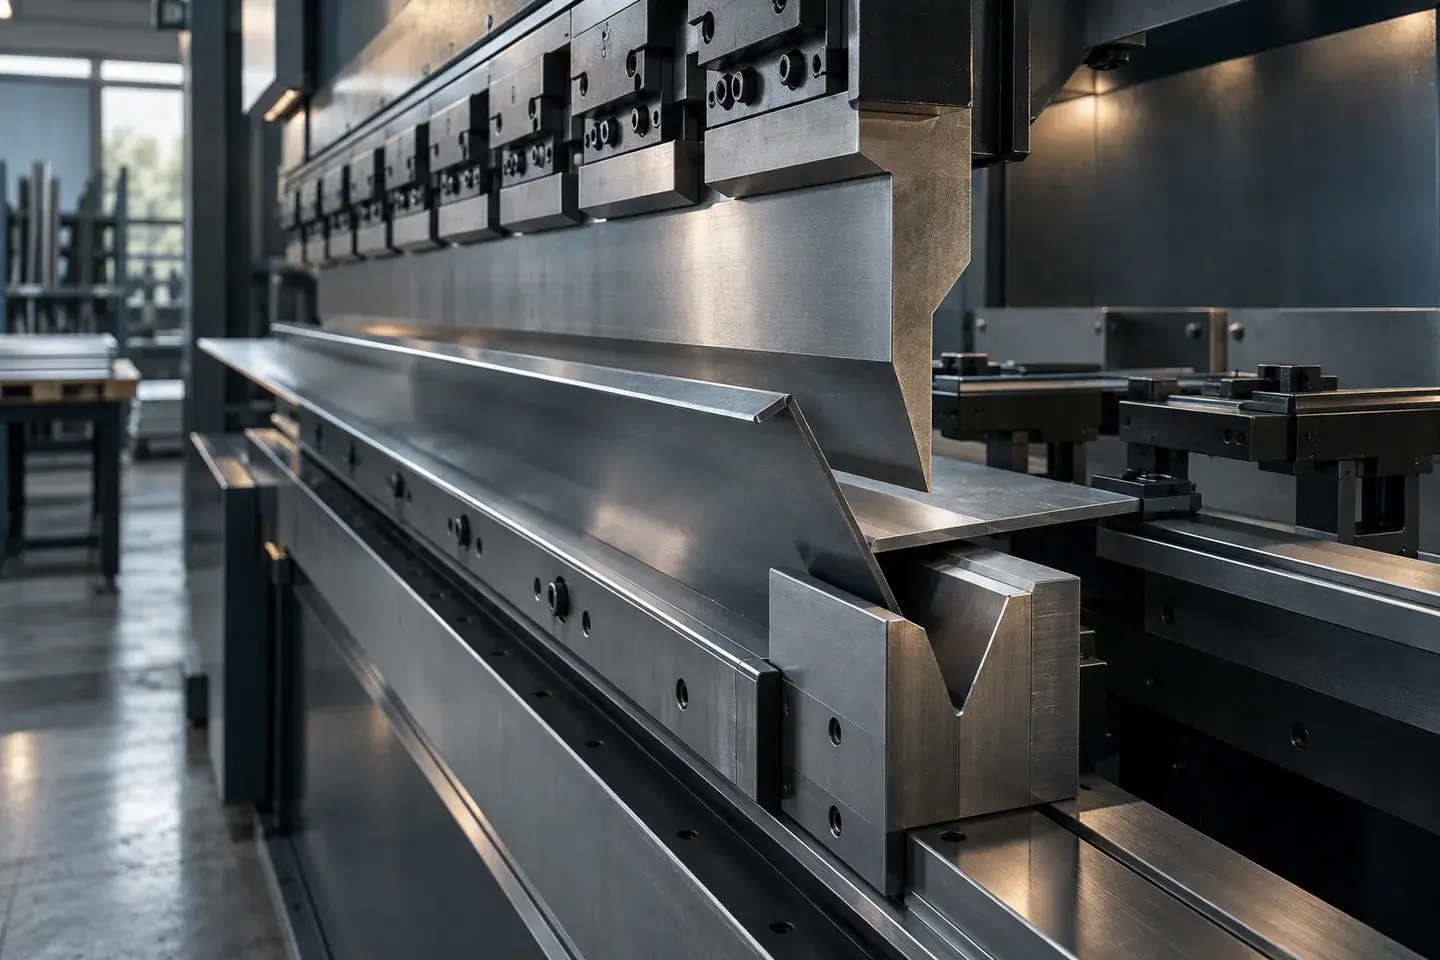
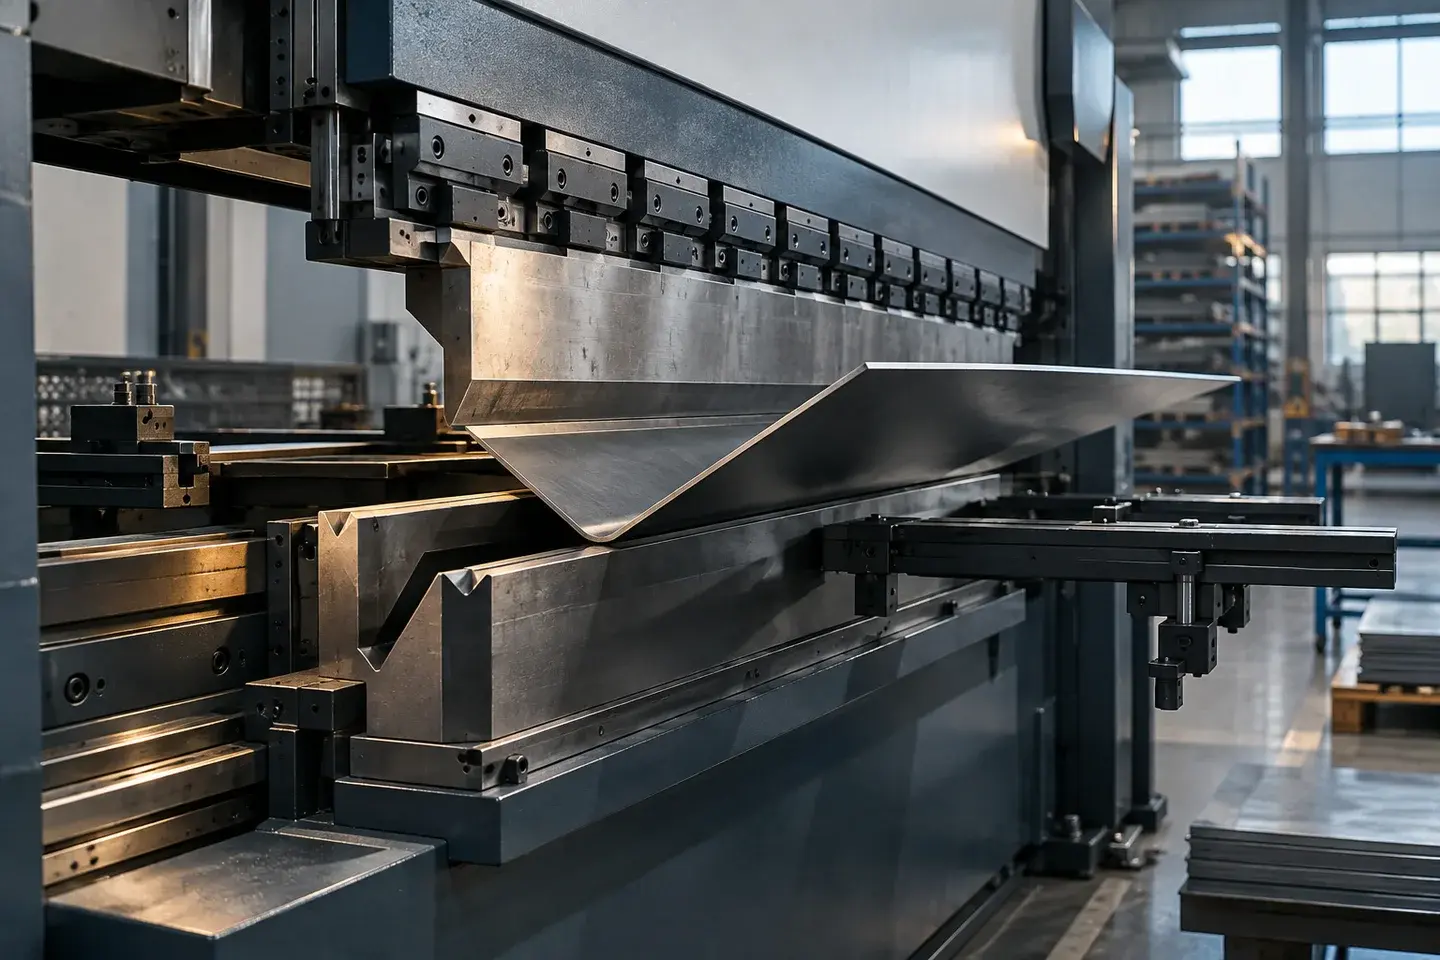
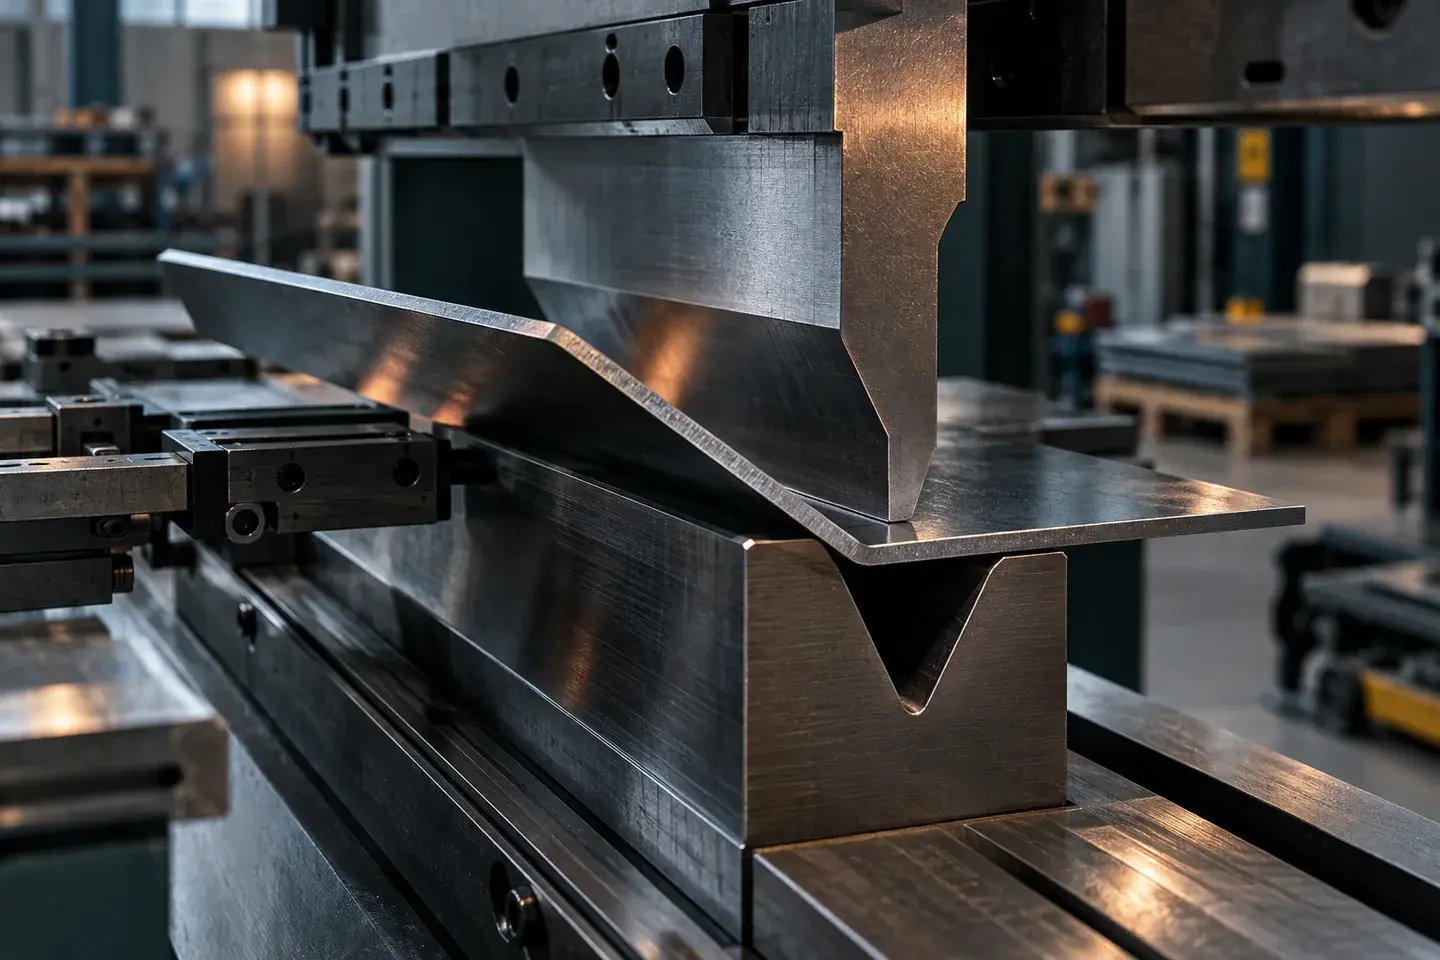
Endüstride en yaygın yöntem olan hava bükümünde (air bending) sac, üst bıçakla V kalıbın iki omzu arasında üç noktadan desteklenerek bükülür ve kalıbın tabanına tam oturtulmaz. Bu yöntemde büküm açısı bıçağın inme derinliğiyle, iç radyüs ise büyük ölçüde V kalıp açıklığıyla belirlenir. Bu yüzden V açıklığı, tasarımdaki hemen her ölçüyü etkileyen ilk karardır.
Genel kural olarak V açıklığı malzeme kalınlığının 6–12 katı arasında seçilir; ince saclarda alt sınıra, kalın levhalarda üst sınıra yaklaşılır. Dar V daha küçük iç radyüs ve daha kısa flanş imkânı verir ama gereken tonajı belirgin biçimde artırır. Tonajın kalınlık, uzunluk ve V açıklığıyla nasıl değiştiğini abkant tonaj hesabı rehberinde bulabilirsiniz.
| Malzeme kalınlığı t (mm) | Tipik V açıklığı | Not |
|---|---|---|
| 0,5–3 | ≈ 6–8 × t | İnce sac; dar V ile küçük radyüs elde edilir |
| 3–8 | ≈ 8–10 × t | En yaygın aralık; 8 × t başlangıç değeridir |
| 8–12 | ≈ 10 × t | Tonaj ve kalıp yükü kontrol edilmelidir |
| > 12 | ≈ 10–12 × t | Geniş V, yüksek tonaj; kalıp ve makine sınırı belirleyicidir |
Paslanmaz ve yüksek mukavemetli çeliklerde aynı kalınlık için genellikle bir kademe geniş V seçilir.
İç büküm radyüsü malzeme kalınlığına göre ne olmalı?
Hava bükümünde oluşan doğal iç radyüs, V açıklığının malzemeye bağlı bir oranıdır. Yaygın kabul gören yaklaşık değerler: yumuşak çelikte Ri ≈ 0,15–0,17 × V, 304 paslanmazda Ri ≈ 0,20–0,22 × V, yumuşak alüminyumda Ri ≈ 0,13–0,15 × V. Örneğin 3 mm S235 sac 24 mm V kalıpta bükülürse iç radyüs yaklaşık 24 × 0,16 ≈ 3,8 mm olur.
Çizimde iç radyüsün sıfır veya çok küçük gösterilmesi en sık rastlanan hatalardan biridir. Keskin köşe hava bükümünde fiziksel olarak oluşmaz; zorlandığında dış yüzeyde çatlak riski doğar. Bunun yerine kalıp setiyle elde edilebilecek radyüsü çizmek ve radyüs toleransını geniş tutmak gerekir. Malzemenin çatlamadan bükülebileceği minimum radyüs ise sınıfına ve temper durumuna bağlıdır.
| Malzeme | Önerilen min. iç radyüs | Açıklama |
|---|---|---|
| DKP / S235 | ≈ 1 × t | Çoğu uygulamada sorunsuz |
| S355 | ≈ 1,5–2 × t | Haddeleme yönüne paralel bükümde büyütün |
| Yüksek mukavemetli çelik (ör. S700MC) | ≈ 2–3 × t veya üzeri | Üretici veri sayfası esas alınmalı |
| Paslanmaz 304 / 316 | ≈ 1–2 × t | Geri yaylanma ve tonaj daha yüksek |
| Alüminyum 5754 (H111/H22) | ≈ 1–1,5 × t | Temper durumu belirleyicidir |
| Alüminyum 6082-T6 | ≈ 3–4 × t veya üzeri | Çatlama riski yüksek; mümkünse yumuşak temper seçin |
| Bakır (yumuşak) / pirinç | ≈ 0,5–1 × t | Sertleşmiş temperde büyütün |
t = malzeme kalınlığı. Değerler genel yönlendirmedir; garanti değildir. Kritik parçada numune büküm önerilir.
Minimum flanş boyu nasıl hesaplanır?
Flanşın büküm boyunca V kalıbın her iki omzuna da dayanması gerekir; aksi halde sac kalıp içine kayar, açı ve ölçü kontrolü kaybolur. Bu nedenle minimum flanş boyu doğrudan V açıklığına bağlıdır. Basit ve güvenli bir başparmak kuralı: b_min ≈ V/2 + t. Birçok kalıp kataloğunda 90° büküm için verilen b_min ≈ 0,7 × V değeri de aynı sonuca yakındır. Flanş boyu dış ölçüden, yani parçanın dış yüzeyinden flanş ucuna kadar ölçülür.
Örnek: 3 mm S235 sac, 24 mm V kalıp. V/2 + t = 12 + 3 = 15 mm; 0,7 × 24 = 16,8 mm. Tasarımda flanşı en az 17–18 mm tutmak güvenli olur. Flanşın daha kısa olması zorunluysa üç yol vardır: daha dar V kalıp (daha yüksek tonaj ve daha küçük radyüs), flanşı uzun bükerek sonradan kısaltmak (ek işlem ve maliyet) veya parçayı farklı bir birleştirme detayıyla yeniden tasarlamak.
| t (mm) | V açıklığı (mm) | Yaklaşık iç radyüs (mm) | Min. flanş boyu (mm) |
|---|---|---|---|
| 1 | 8 | ≈ 1,3 | ≈ 6 |
| 1,5 | 12 | ≈ 2 | ≈ 8–9 |
| 2 | 16 | ≈ 2,6 | ≈ 10–11 |
| 3 | 24 | ≈ 4 | ≈ 15–17 |
| 4 | 32 | ≈ 5 | ≈ 20–23 |
| 5 | 40 | ≈ 6,5 | ≈ 25–28 |
| 6 | 50 | ≈ 8 | ≈ 31–35 |
| 8 | 63–80 | ≈ 10–13 | ≈ 40–56 |
| 10 | 80–100 | ≈ 13–16 | ≈ 50–70 |
Değerler hava bükümü, 90° açı ve standart kalıp varsayımıyla hesaplanmış genel değerlerdir. Mevcut kalıp setine ve malzeme sınıfına göre değişir.
Delik büküm hattına ne kadar yakın olabilir?
Büküm bölgesinde malzeme dış yüzeyde uzar, iç yüzeyde sıkışır. Bu bölgeye çok yakın bir delik ovalleşir, yırtılır veya kenarı dalgalanır. Genel kural olarak delik kenarı ile büküm hattı arasındaki mesafe en az 2–2,5 × t + R olmalıdır (R = iç büküm radyüsü). Mesafe, bükümün iç yüzeyinden, yani flanşın büküm radyüsünün başladığı yerden delik kenarına kadar ölçülür.
Örnek: 2 mm sac, iç radyüs 2,6 mm. Minimum mesafe ≈ 2 × 2 + 2,6 = 6,6 mm ile 2,5 × 2 + 2,6 = 7,6 mm arasıdır; tasarımda 8 mm hedeflemek güvenli bir paydır. Büküm hattına paralel uzun kanallar ve dikdörtgen boşluklar daha fazla etkilenir; bunlarda mesafeyi yaklaşık 4 × t + R düzeyine çıkarmak önerilir.
Mesafe sağlanamıyorsa seçenekler şunlardır: deliği büküm hattına kadar uzatıp bir boşaltma kesiğiyle birleştirmek, delik konumunu değiştirmek veya deliği bükümden sonra ikincil bir işlemle açmak. Son seçenek ek işlem ve maliyet getirir; bu tür işlemler gerektiğinde kapsamı teklifte ayrıca belirtilir.
Lazer kesimde delikler bükümden önce açıldığı için büküm sırasında oluşan deformasyon sonradan düzeltilemez. Bu yüzden delik–büküm mesafesi, tasarımda kontrol edilmesi gereken ilk maddelerden biridir.
Büküm boşaltma (relief) kesiği ne zaman ve nasıl açılır?
Büküm hattı parçanın kenarına kadar uzanmıyorsa veya iki flanş bir köşede birleşiyorsa, bükülen ve bükülmeyen bölge arasındaki malzeme yırtılır ya da şişer. Bunu önlemek için büküm hattının ucuna küçük bir boşaltma kesiği açılır. Lazer kesimde bu kesik kontura eklenir ve neredeyse ek maliyet getirmez.
- Genişlik: en az malzeme kalınlığı kadar (genel olarak ≥ t, ince saclarda en az ≈ 1 mm)
- Derinlik: büküm bölgesini geçecek kadar, yaklaşık ≥ R + t
- Şekil: dikdörtgen, ucu yuvarlatılmış (U) veya dairesel; yuvarlatılmış uç çentik etkisini ve çatlak riskini azaltır
- Kutu köşeleri: dört kenarı bükülen kutularda köşeye dairesel veya kare köşe boşaltması eklenir; kaynakla kapatılacaksa boşluk ölçüsü kaynak şartına göre seçilir
- Boşaltma kesiğinin konumu ve ölçüsü açınım çiziminde (DXF) mutlaka yer almalıdır
Haddeleme yönü ve geri yaylanma büküm sonucunu nasıl etkiler?
Sac levhalar haddeleme sırasında bir yönde uzar ve tane yapısı bu yöne yönlenir. Büküm hattı haddeleme yönüne dik olduğunda malzeme daha iyi şekil alır; paralel olduğunda dış yüzeyde çatlak riski artar. Fark, yumuşak çelikte genellikle küçükken yüksek mukavemetli çeliklerde ve sertleştirilmiş alüminyum temperlerinde belirginleşir. Kritik parçalarda haddeleme yönünü teknik resimde belirtmek gerekir; bu durumda yerleşim (nesting) serbestliği azalacağından malzeme kullanımı biraz düşebilir.
Geri yaylanma (springback), bıçak geri çekildiğinde malzemenin elastik kısmının açıyı bir miktar açmasıdır. Akma dayanımı yükseldikçe ve radyüs/kalınlık oranı büyüdükçe artar. CNC abkantlarda bu etki bıçağın biraz daha derine inmesiyle (aşırı büküm) telafi edilir. Aynı partide bile sac kalınlığı ve akma dayanımındaki doğal sapmalar açıyı etkiler; bu yüzden ilk parça kontrolü önemlidir.
| Malzeme | Tipik geri yaylanma | Not |
|---|---|---|
| DKP / S235 | ≈ 0,5–2° | En öngörülebilir grup |
| S355 | ≈ 1–3° | Parti farkları belirgin olabilir |
| Paslanmaz 304 | ≈ 2–4° | Pekleşme nedeniyle daha yüksek |
| Alüminyum 5754 | ≈ 1–3° | Temper ve radyüse bağlı |
| Yüksek mukavemetli çelik | ≈ 3–8° veya üzeri | Geniş radyüste daha da artar |
Bükümlü parçada hangi toleranslar gerçekçidir?
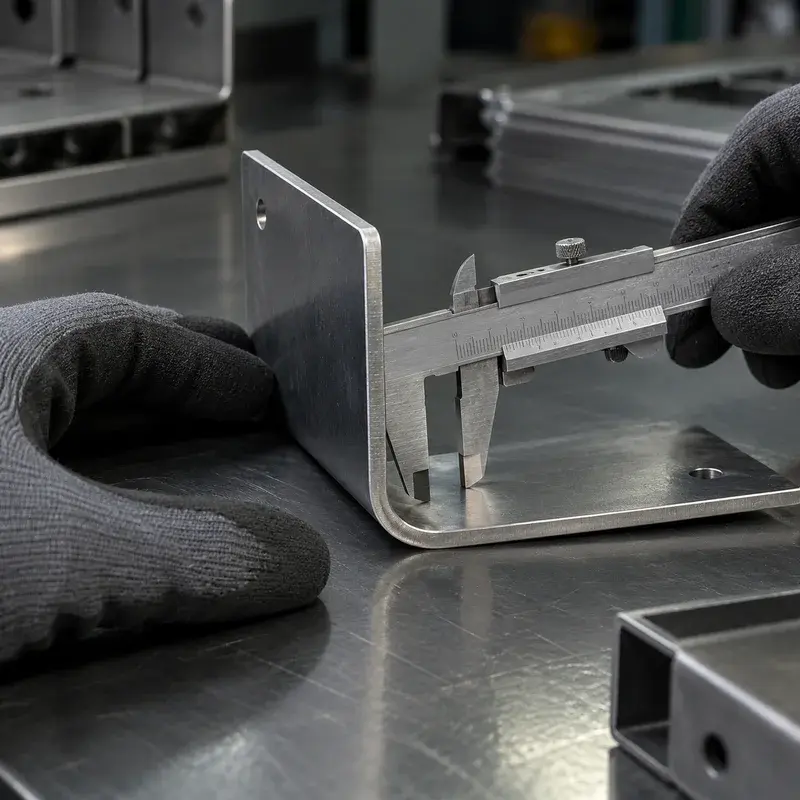
Bükümlü parçada her büküm, kesimin üzerine kendi sapmasını ekler. Sac kalınlık toleransı, iç radyüs değişimi, geri yaylanma ve dayama konumu bir araya geldiğinde, kesimde elde edilen hassasiyetin bükümde aynen korunması beklenmemelidir. Ölçüler zincir halinde (büküm-büküm) verildiğinde sapmalar birikir; kritik ölçüleri tek bir referans yüzeyden vermek bu birikimi sınırlar.
Gerçekçi bir tolerans tanımı için genel tolerans standardı (ör. ISO 2768) belirtmek, sadece montajı gerçekten etkileyen ölçülere özel tolerans yazmak ve iç radyüs için geniş tolerans bırakmak önerilir. Ayrıca büküm sırası ve takım çakışması kontrol edilmelidir: dar U kanallarda flanş yüksekliği iç genişliğe göre çok büyükse parça bıçağa çarpar; dört kenarı bükülen kutularda son kenar için özel (kuğu boyun) bıçak gerekebilir.
| Ölçü türü | Genel beklenti | Etkileyen faktör |
|---|---|---|
| Büküm açısı | ≈ ±0,5° – ±1° | Malzeme partisi, geri yaylanma, uzunluk |
| Tek bükümlü flanş boyu | ≈ ±0,2 – ±0,5 mm | Kalınlık toleransı, dayama, V açıklığı |
| Çok bükümlü zincir ölçü | Büküm sayısıyla artar | Sapmaların birikimi |
| İç radyüs | Geniş tolerans önerilir | V açıklığı, malzeme, kalıp |
| Uzun parçada düzlük / açı sabitliği | Uzunlukla zorlaşır | Makine sehimi, bombe telafisi |
Değerler sektörde yaygın genel beklentilerdir; her parça için tolerans, çizim incelemesinde malzeme ve geometriye göre birlikte belirlenir.
Bükümlü parçalarınızı birlikte değerlendirelim
Tesisimizde 200 ton kapasiteli, 3.200 mm makine boyuna sahip bir CNC abkant pres bulunur; mühendislik incelemesine bağlı olarak yaklaşık 3.000 mm'ye kadar büküm hizmeti veriyoruz. Gerçek sınırı her zaman tonaj, V kalıp ve malzeme belirler. Mühendislerimiz her çizimde flanş boyu, radyüs, delik–büküm mesafesi ve büküm sırasını teklif öncesinde kontrol eder; gerekli gördüğümüz değişiklikleri yazılı öneri olarak iletiriz. Ayrıntılar için CNC abkant büküm ve abkant büküm kapasitesi sayfalarına, kesim ve bükümü birlikte planlamak için lazer kesim ve büküm hizmetimize bakabilirsiniz.
Sık sorulan sorular
Bükümlü parçada minimum flanş boyunu hızlıca nasıl tahmin ederim?
Önce V açıklığını yaklaşık 8 × t olarak alın, ardından b_min ≈ V/2 + t formülünü uygulayın. 2 mm sac için V ≈ 16 mm, minimum flanş ≈ 8 + 2 = 10 mm olur. Bu bir başlangıç tahminidir; kesin değer mevcut kalıp setine göre belirlenir.
Çizimde iç radyüsü sıfır gösterirsem ne olur?
Hava bükümünde sıfır radyüs fiziksel olarak oluşmaz; parça, kullanılan V kalıbın verdiği doğal radyüsle bükülür. Açınım bu fark nedeniyle hatalı hesaplanabilir ve flanş ölçüleri sapar. Çizimde gerçekçi bir radyüs belirtmek, hem açınımı hem de ölçüleri doğru kılar.
Paslanmaz sac, siyah sac ile aynı kurallarla mı bükülür?
Temel kurallar aynıdır ancak paslanmaz daha yüksek tonaj ister, daha fazla geri yaylanır ve aynı V kalıpta biraz daha büyük radyüs verir. Genellikle bir kademe geniş V seçilir; bu da minimum flanş boyunu uzatır. Görünür yüzeylerde kalıp izi için koruyucu film veya iz bırakmayan kalıp gerekebilir.
Alüminyum 6082-T6 bükülebilir mi?
Bükülebilir, ancak çatlama riski yüksektir ve genellikle kalınlığın 3–4 katı veya daha büyük iç radyüs gerekir. Büküm hattının haddeleme yönüne dik olması ayrıca önemlidir. Tasarım izin veriyorsa 5754 gibi şekillendirilebilirliği yüksek bir alaşım veya yumuşak temper tercih etmek daha güvenlidir.
Bükümden sonra delik ölçüsü neden değişti?
Delik büküm bölgesine çok yakınsa malzemenin uzaması ve sıkışması deliği ovalleştirir. Genel kural olarak delik kenarı büküm hattından en az 2–2,5 × t + R uzakta olmalıdır. Daha yakın olması gerekiyorsa delik bükümden sonra açılmalı veya boşaltma kesiğiyle birleştirilmelidir.
Bükümlü parçanın açınımını kim hesaplıyor?
3D model (STEP) gönderirseniz açınımı, kullanılacak kalıp ve malzemeye göre biz çıkarırız. Kendi açınımınızı gönderiyorsanız kullandığınız K-faktörünü ve iç radyüsü belirtmeniz gerekir. Hesap yöntemi için K-faktörü rehberimize bakabilirsiniz.