K faktörü nedir ve nötr eksen neden kayar?
Bir sac bükülürken kalınlık boyunca malzeme aynı şekilde davranmaz: dış yüzey uzar, iç yüzey sıkışır. Bu iki bölgenin arasında, büküm sırasında boyu değişmeyen hayali bir yüzey bulunur; buna nötr eksen denir. Açınım hesabı, bu eksen boyunca ölçülen uzunluğun büküm öncesi ve sonrası aynı kaldığı varsayımına dayanır.
Düz sacda nötr eksen tam ortadadır. Büküm başladığında ise iç taraftaki sıkışma bölgesine doğru kayar. K faktörü, nötr eksenin iç yüzeyden uzaklığının (t) sac kalınlığına (T) oranıdır: K = t / T. Nötr eksen tam ortada kalsaydı K = 0,50 olurdu; pratikte keskin bükümlerde 0,30 civarına kadar düşer.
Kaymanın miktarı esas olarak iç büküm radyüsünün kalınlığa oranına (R/T) bağlıdır. Radyüs kalınlığa göre küçüldükçe iç bölgedeki sıkışma artar ve nötr eksen içe doğru daha çok yaklaşır. Malzemenin akma dayanımı, haddeleme yönü, büküm yöntemi (havada büküm, dip büküm, basma) ve kalıp geometrisi de sonucu etkiler. Bu yüzden K faktörü bir malzeme sabiti değil, belirli bir malzeme–kalınlık–kalıp kombinasyonunun deneysel bir değeridir.
Büküm payı, büküm kesintisi ve dış geri çekme formülleri
Açınım hesabında üç büyüklük kullanılır. Hepsinde A büküm açısıdır, yani sacın düz konumdan ne kadar döndürüldüğü. 90° büküm için A = 90°; iki flanş arasındaki iç açı 135° ise A = 180° − 135° = 45° alınır. Bu ayrım karıştırıldığında hesap tamamen yanlış çıkar.
| Büyüklük | Formül | Anlamı |
|---|---|---|
| Büküm payı (BA) | BA = π/180 × A × (R + K × T) | Nötr eksenin büküm bölgesindeki yay uzunluğu (mm) |
| Dış geri çekme (OSSB) | OSSB = tan(A/2) × (R + T) | Teğet noktasından dış kalıp çizgisinin kesişimine mesafe (mm) |
| Büküm kesintisi (BD) | BD = 2 × OSSB − BA | Dış ölçülerin toplamından düşülecek miktar (mm) |
| Açınım (dış ölçüyle) | L = ΣDış flanş ölçüleri − Σ BD | Kesilecek düz parçanın boyu (mm) |
| Açınım (düz bölümlerle) | L = Σ Düz bölümler + Σ BA | Aynı sonucu veren alternatif yol |
R: iç büküm radyüsü (mm), T: sac kalınlığı (mm), K: K faktörü, A: büküm açısı (derece). Dış ölçü, sacın dış yüzeylerinin kesişim noktasına (dış kalıp çizgisi) kadar ölçülen flanş boyudur.
Teknik resimde flanş ölçüsünün dıştan mı, içten mi, yoksa radyüs teğetinden mi verildiği mutlaka belirtilmelidir. Aynı rakam, ölçü referansı değişince 2–4 mm farklı bir açınım anlamına gelebilir.
R/T oranına göre tipik K faktörü değerleri
Aşağıdaki tablo, düşük karbonlu çelik ve benzeri sünek malzemelerde havada büküm için genel kabul gören başlangıç değerlerini özetler. Bu değerler bir başlangıç noktasıdır; kesin değer ancak deneme bükümüyle doğrulanır.
| İç radyüs / kalınlık (R/T) | Tipik K faktörü | Yorum |
|---|---|---|
| < 0,5 | 0,25–0,33 | Çok keskin büküm; iç yüzeyde ezilme ve çatlama riski |
| 0,5–1 | 0,33–0,38 | İnce saclarda sık görülen keskin büküm |
| 1–2 | 0,38–0,42 | Havada bükümde en yaygın aralık |
| 2–3 | 0,42–0,45 | Geniş radyüslü standart büküm |
| 3–5 | 0,45–0,48 | Nötr eksen merkeze yaklaşır |
| > 5 | 0,48–0,50 | Büyük radyüslü (adım adım) büküm |
Paslanmaz çelik ve yüksek dayanımlı çeliklerde aynı R/T için K genellikle biraz daha yüksek; yumuşak alüminyumda biraz daha düşük çıkabilir. Dip büküm ve basma bükümde değerler değişir.
Örnek hesap: 2 mm DKP sac, 90° büküm, 50 + 30 mm L parça
Dış ölçüleri 50 mm ve 30 mm olan, 2 mm DKP (soğuk haddelenmiş) sactan bir L parça bükmek istiyoruz. Havada bükümde 12 mm V kalıp kullanıldığında iç radyüs yaklaşık 2 mm oluşur; dolayısıyla R = 2 mm, R/T = 1 ve tablodan K = 0,40 seçiyoruz.
- 011. Büküm payı (BA)
BA = π/180 × 90 × (2 + 0,40 × 2) = 1,5708 × 2,8 = 4,398 mm.
- 022. Dış geri çekme (OSSB)
OSSB = tan(90°/2) × (R + T) = 1 × (2 + 2) = 4,000 mm.
- 033. Büküm kesintisi (BD)
BD = 2 × 4,000 − 4,398 = 3,602 mm.
- 044. Açınım boyu
L = 50 + 30 − 3,602 = 76,398 mm ≈ 76,40 mm.
- 055. Sağlama (düz bölümler yoluyla)
Düz bölümler: 50 − 4 = 46 mm ve 30 − 4 = 26 mm. L = 46 + 26 + 4,398 = 76,398 mm. İki yol aynı sonucu verir.
Aynı mantık çok bükümlü parçalara da uygulanır: dış ölçüleri 30 + 50 + 30 mm olan ve aynı koşullarda bükülen bir U profilin açınımı 110 − 2 × 3,602 = 102,80 mm olur.
K değerindeki küçük bir fark açınımı ne kadar değiştirir?
K faktörünün tablodan yanlış seçilmesi tek bükümde küçük görünen, ama çok bükümlü parçalarda ve delik konumlarında birikerek büyüyen bir hata yaratır. Yukarıdaki örneği farklı K değerleriyle yeniden hesapladığımızda tablo şu şekilde oluşur:
- 90° dışındaki açılar: İç açısı 135° olan bir bükümde A = 45° olur. Aynı malzeme ve radyüsle BA = π/180 × 45 × 2,8 = 2,199 mm, OSSB = tan(22,5°) × 4 = 1,657 mm ve BD = 2 × 1,657 − 2,199 = 1,115 mm bulunur.
- Delik konumları: Bükümden sonra flanş üzerinde konumu kritik olan delikler, açınımda büküm bölgesine göre doğru kaydırılmalıdır. Delik ile büküm hattı arasındaki asgari mesafe için sac büküm tasarım kuralları rehberine bakabilirsiniz.
- Tolerans zinciri: Her bükümün hatası toplanır. Bu yüzden kritik ölçüyü, mümkünse tek bir bükümden etkilenecek şekilde referanslamak montajı kolaylaştırır.
| K faktörü | BA (mm) | BD (mm) | Açınım (mm) | K = 0,40'a göre fark (mm) |
|---|---|---|---|---|
| 0,33 | 4,178 | 3,822 | 76,18 | −0,22 |
| 0,40 | 4,398 | 3,602 | 76,40 | 0 |
| 0,45 | 4,555 | 3,445 | 76,56 | +0,16 |
Fark büküm başına yaklaşık 0,2 mm'dir. Dört bükümlü bir kutu parçada bu, flanşlar arasında 0,5 mm'yi aşan bir sapma ve delik eksenlerinde kayma anlamına gelebilir.
Kendi K faktörünüzü deneme bükümüyle nasıl bulursunuz?
En güvenilir K değeri, üretimde kullanılacak malzeme partisi ve kalıpla yapılan bir deneme bükümünden geri hesaplanır. Yöntem basittir ve birkaç dakikalık bir ölçümle tablodan çok daha isabetli sonuç verir.
- 01Şerit kesin
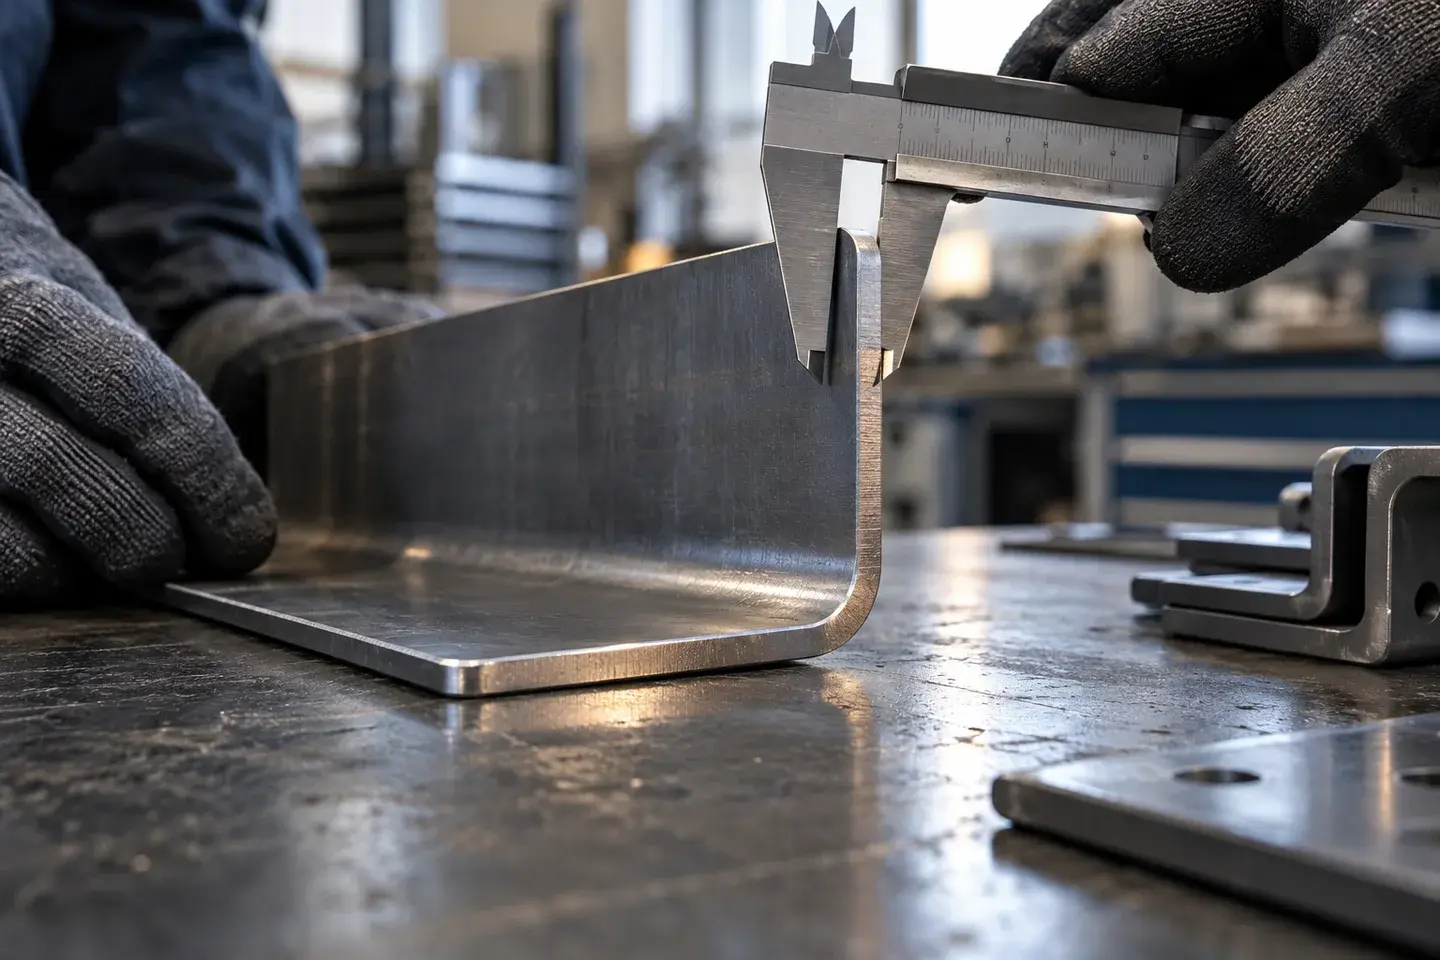
Bilinen uzunlukta (örneğin 76,20 mm) ve yeterli genişlikte bir şerit lazerde kesilir; boyu kumpasla doğrulanır.
- 02Bükün
Şerit, üretimde kullanılacak üst bıçak ve V kalıpla 90°'ye bükülür. Açı ölçülür ve gerekirse düzeltilir.
- 03Dış ölçüleri ölçün
İki flanşın dış ölçüleri ölçülür. Örneğin 50,00 ve 30,00 mm çıktığını varsayalım; toplam 80,00 mm.
- 04BD ve BA'yı bulun
BD = 80,00 − 76,20 = 3,80 mm. OSSB = 4,00 mm olduğundan BA = 2 × 4,00 − 3,80 = 4,20 mm.
- 05K'yı geri hesaplayın
K = (BA × 180 / (π × A) − R) / T = (4,20 / 1,5708 − 2) / 2 ≈ 0,34. Bu malzeme–kalıp ikilisi için tablodaki 0,40 yerine 0,34 kullanılmalıdır.
Geri hesapta R değeri de ölçülmelidir; havada bükümde iç radyüs kalıp açıklığına bağlı oluşur ve çizimdeki radyüsle birebir aynı olmayabilir. Radyüs mastarıyla ölçülen değer kullanıldığında K sonucu daha anlamlı olur.
Atölyenin kalıp verisi neden tablolardan önce gelir?
Havada bükümde iç radyüsü bıçak ucu değil, büyük ölçüde V kalıp açıklığı belirler: düşük karbonlu çelikte iç radyüs kabaca V açıklığının %15–17'si kadar oluşur. Paslanmaz çelikte bu oran daha yüksek, yumuşak alüminyumda daha düşüktür. Yani çizimde R = 1 mm yazmak, atölyede o kalınlık için uygun V kalıp kullanıldığında radyüsün gerçekten 1 mm olacağı anlamına gelmez.
Ayrıca aynı nominal sınıftaki iki malzeme partisinin akma dayanımı farklı olabilir; haddeleme yönüne dik ve paralel bükümler farklı davranır; geri esneme (springback) açıyı, dolayısıyla son ölçüyü etkiler. Bu değişkenlerin hepsi atölyenin kendi deneme bükümlerinden oluşturduğu tablolarda zaten gömülüdür.
Pratik sonuç şudur: tasarım aşamasında tablodaki K değeriyle çalışmak doğrudur, ama nihai açınımı bükümü yapacak atölyenin kalıp ve malzeme verisine göre düzeltmek gerekir. CAD yazılımında açınım üretiyorsanız, K değerini, kullanılan büküm tablosunu ve iç radyüsü çizimle birlikte iletmek, açınımın üretimde yeniden hesaplanmasını gerektiğinde hızlandırır.
Açınım hesabınızı bizimle nasıl doğrulayabilirsiniz?
Bükümlü parçalarda 3D model (STEP) ya da flanş ölçüleri, iç radyüs ve malzemesi belirtilmiş bir teknik resim göndermeniz yeterlidir. Mühendislerimiz açınımı abkant kalıp verimize göre kontrol eder, gerekirse düzeltme önerisini teklifle birlikte yazılı olarak iletir. Kesim ve bükümün aynı tesiste yapıldığı lazer kesim ve büküm hizmetinde açınım sorumluluğu tek elde kalır; yalnızca büküm için CNC abkant büküm sayfasına bakabilirsiniz.
Sık sorulan sorular
K faktörü ile Y faktörü arasındaki fark nedir?
Y faktörü, bazı CAD yazılımlarında kullanılan ve K faktöründen türetilen bir katsayıdır; yaygın tanımı Y = K × π / 2 şeklindedir. İkisi aynı fiziksel durumu farklı biçimde ifade eder. Atölyeyle çalışırken hangi katsayıyı kullandığınızı ve değerini açıkça belirtmek karışıklığı önler.
K faktörü 0,5'ten büyük olabilir mi?
Klasik büküm teorisinde nötr eksen orta düzlemden dışa kaymadığı için K ≤ 0,5 kabul edilir. Ölçümle 0,5'in üzerinde bir değer bulunuyorsa genellikle iç radyüs yanlış ölçülmüş, ölçü referansı karışmış ya da büküm açısı hatalıdır. Bu durumda ölçüm tekrarlanmalıdır.
Büküm payı mı, büküm kesintisi mi kullanmalıyım?
İkisi de aynı sonucu verir; seçim ölçülendirme tarzınıza bağlıdır. Flanşlar dış ölçüyle verilmişse büküm kesintisi (BD) daha pratiktir. Radyüs teğetleri arasındaki düz bölümlerle çalışıyorsanız büküm payı (BA) daha doğrudan uygulanır.
Paslanmaz çelik için hangi K değeri kullanılmalı?
Paslanmaz çelik daha fazla geri esner ve havada bükümde aynı V kalıpla daha büyük iç radyüs oluşturur. Başlangıç için aynı R/T oranındaki çelik değerinin biraz üzeri kullanılabilir, ancak kesin değer deneme bükümüyle bulunmalıdır.
İç radyüsü çizimde kalınlığa eşit vermek doğru mu?
Düşük karbonlu çelikte R ≈ T, havada bükümde kolay elde edilen ve çatlama riski düşük bir seçimdir; bu nedenle iyi bir varsayılan değerdir. Daha küçük radyüs ancak uygun kalıp ve malzemeyle mümkündür. Kalın ve yüksek dayanımlı saclarda R'nin kalınlığın birkaç katı olması gerekebilir.
Açınım hesabını kim yapmalı: tasarımcı mı, atölye mi?
Tasarımcı nominal açınımı hesaplayabilir, ancak nihai düzeltmeyi bükümü yapacak atölyenin kalıp verisine göre yapmak en güvenli yoldur. En iyi sonuç, tasarımcının bitmiş parça ölçülerini ve kritik ölçüleri net vermesi, atölyenin de açınımı kendi verisiyle üretmesiyle alınır.