Dört kesim yöntemi nasıl çalışır?
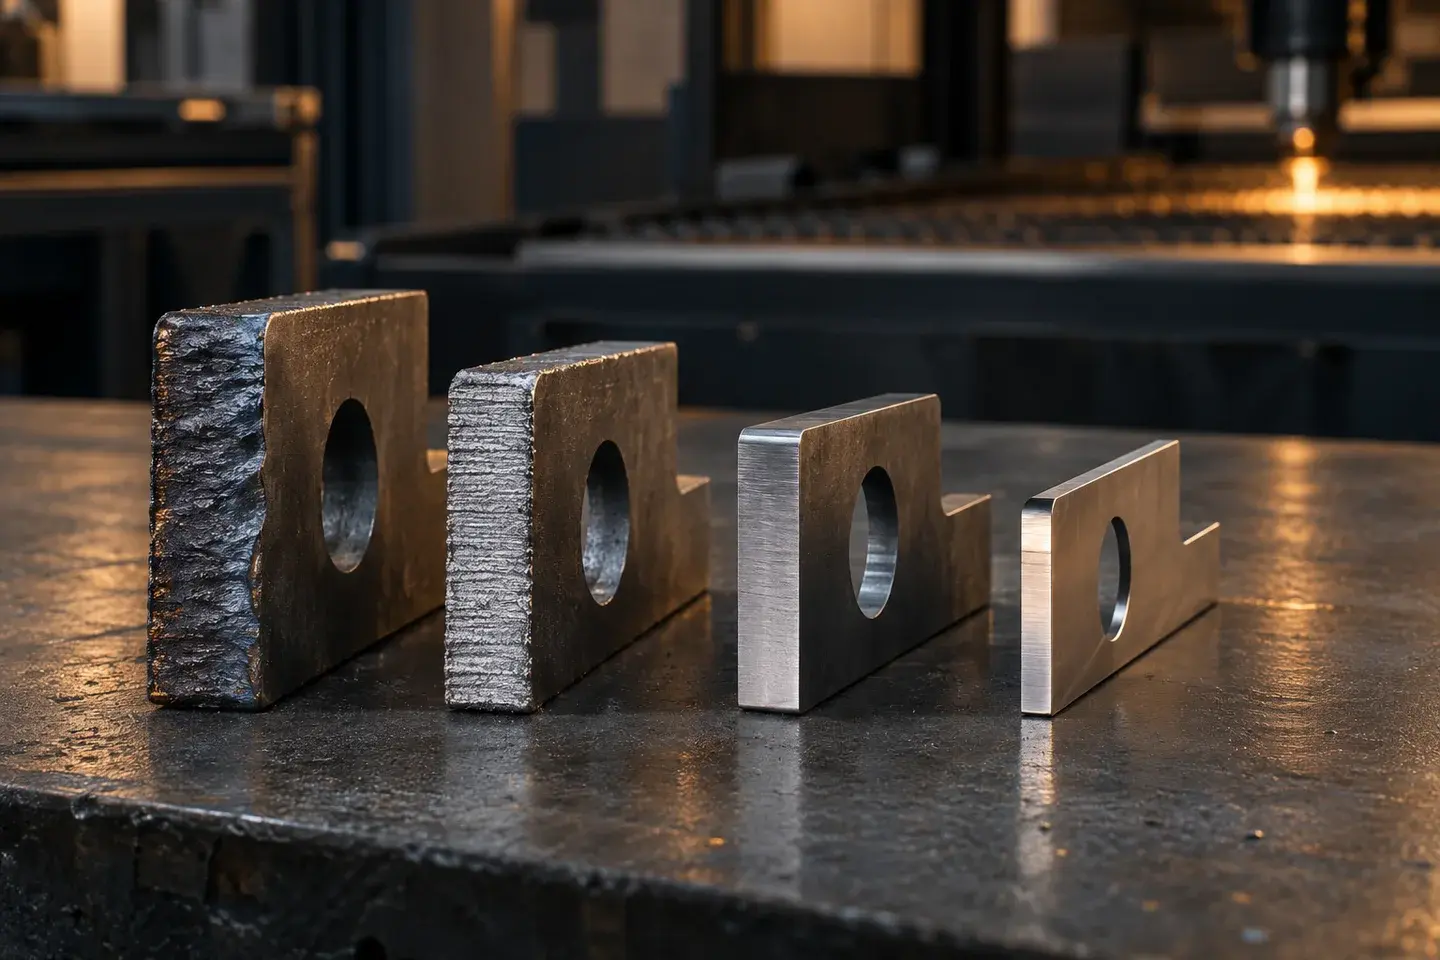
Dört yöntemin üçü termal, biri mekaniktir. Termal yöntemler malzemeyi eriterek veya yakarak ayırır ve kesim kenarında ısıdan etkilenen bir bölge bırakır. Su jeti ise malzemeyi aşındırarak keser ve ısı girdisi oluşturmaz. Bu temel fark, kenar kalitesinden uygun malzemeye kadar tüm karşılaştırmayı şekillendirir.
- Fiber lazer: Fiber optik kaynakta üretilen ışın çok küçük bir noktaya odaklanır ve metali eritir; yardımcı gaz erimiş metali üfler. Dar kerf ve yüksek konumlama hassasiyeti sağlar.
- Plazma: Elektrik arkı, sıkıştırılmış gazı plazma haline getirir; çok yüksek sıcaklıktaki plazma jeti metali eritir. Yalnızca elektriği ileten malzemelerde çalışır.
- Su jeti (aşındırıcılı): Yaklaşık 3.000–6.000 bar basınçtaki su, garnet gibi aşındırıcı tanelerle karıştırılarak malzemeyi soğuk biçimde aşındırır. Yumuşak malzemelerde aşındırıcısız saf su da kullanılır.
- Oksi-gaz (oksijenle yakma): Yanıcı gazla ön ısıtılan çelik, saf oksijen jetiyle yakılarak kesilir. Yalnızca oksidi metalden daha düşük sıcaklıkta eriyen alaşımsız ve düşük alaşımlı karbon çeliklerinde çalışır.
Hangi kesim yöntemi hangi kalınlıkta ekonomik?
Her yöntemin teknik olarak kesebildiği azami kalınlık ile ekonomik olduğu aralık aynı şey değildir. Bir yöntem bir kalınlığı kesebilir; ama başka bir yöntem aynı işi daha hızlı, daha az ikincil işlemle veya daha düşük maliyetle yapıyorsa tercih o yönde olur. Aşağıdaki tablo karbon çeliği için tipik aralıkları gösterir; diğer malzemelerde sınırlar değişir.
Fiber lazerde güç arttıkça ekonomik aralık kalın levhaya doğru genişler. 20 kW sınıfı makineler, birkaç yıl öncesine kadar plazmanın alanı sayılan 20–40 mm karbon çeliğinde de rekabetçi hale gelmiştir. Kalın levha kesiminde lazerin sınırları için kalın sac lazer kesim sayfasına bakabilirsiniz.
| Yöntem | Ekonomik aralık (mm) | Teknik üst sınır (genel) | Not |
|---|---|---|---|
| Fiber lazer | ≈ 0,5–25 (yüksek güçte 40–50'ye kadar) | Güce bağlı; 20 kW sınıfında ≈ 50 | İnce sacda en hızlı ve en hassas seçenek |
| Plazma | ≈ 3–40 | ≈ 50–150 | Orta–kalın levhada hızlı; ince sacda hassasiyet sınırlı |
| Su jeti | ≈ 1–100 (ısı kritikse her kalınlık) | ≈ 150–200 ve üzeri | Kalınlık arttıkça hız belirgin düşer |
| Oksi-gaz | ≈ 25–300 | 1.000 mm'nin üzerine çıkabilir | İnce sacda çarpılma ve düşük hassasiyet |
Değerler sektörde yaygın genel aralıklardır; makine, güç ve uygulamaya göre değişir.
Kenar kalitesi ve ısıdan etkilenen bölge: ISO 9013 neyi ölçer?
Termal kesimde kenar kalitesi iki ana ölçütle tanımlanır: kesim yüzeyinin dikliği (açı sapması) ve yüzey pürüzlülüğü. ISO 9013 standardı oksi-gaz, plazma ve lazer kesimi için bu iki ölçüte göre kalite aralıkları ve kesilen parçanın ölçü toleransı sınıflarını tanımlar. Teknik resimde kenar kalitesi bekleniyorsa, genel ifade yerine bu standarda atıf yapmak beklentiyi netleştirir. Su jeti termal olmadığı için bu standardın kapsamında değildir.
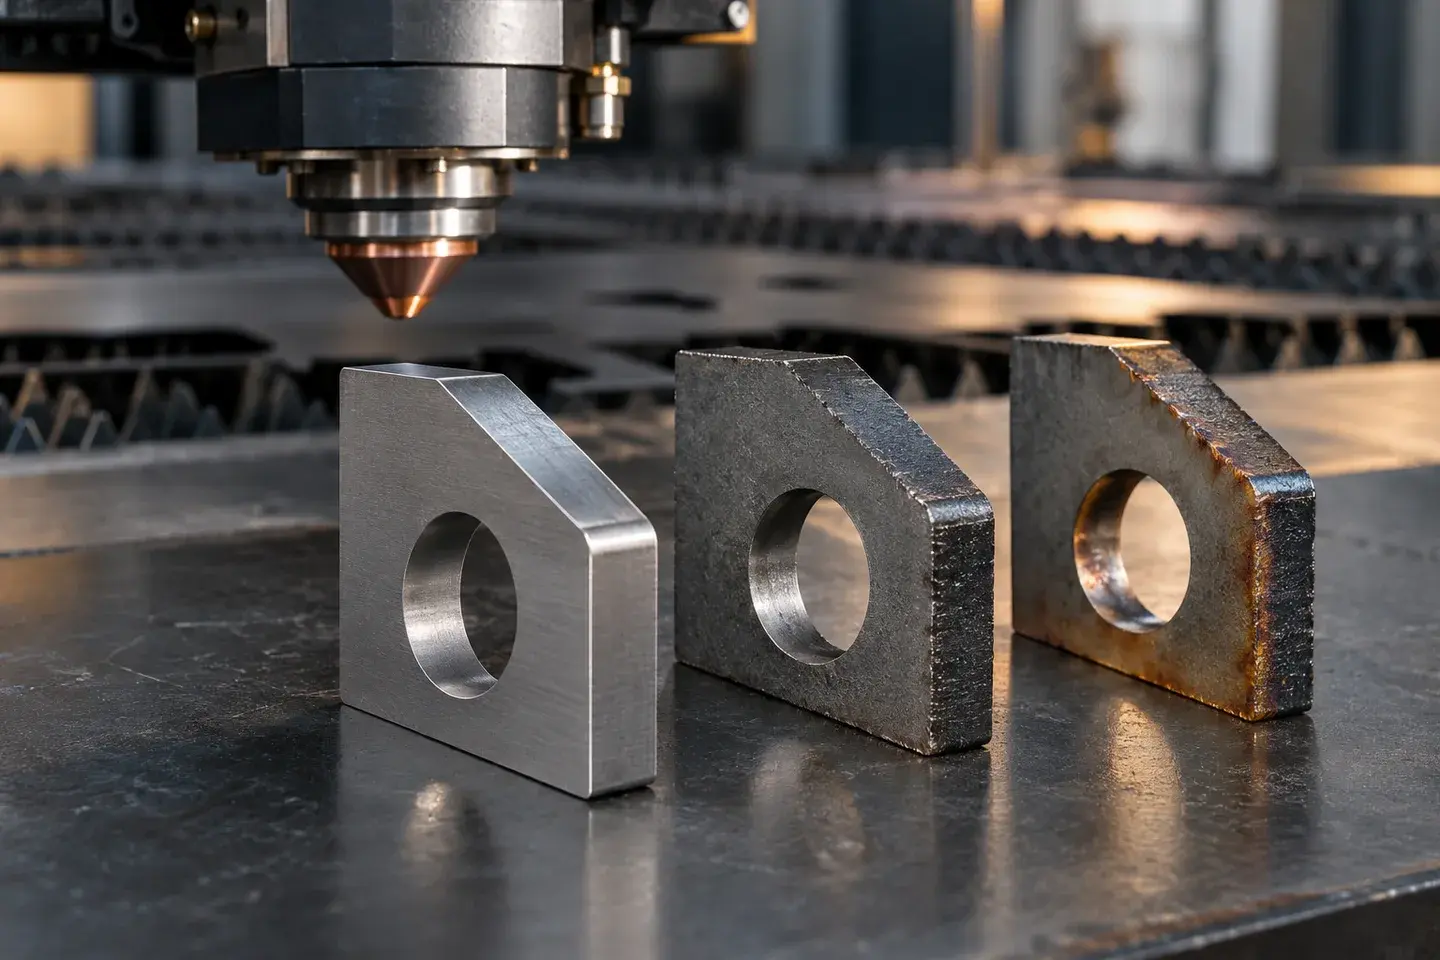
Isıdan etkilenen bölge (ITAB), kesim kenarında malzemenin içyapısının ısıyla değiştiği bölgedir. Lazerde dar, plazmada orta, oksi-gazda geniştir; su jetinde yoktur. Bu bölge, yüksek karbonlu ve alaşımlı çeliklerde kenarda sertleşmeye yol açarak sonradan diş açma, delme veya büküm sırasında çatlak riski oluşturabilir. Isıl işlem görmüş veya ısıya duyarlı malzemelerde ITAB, yöntem seçiminin belirleyici kriteri olabilir.
Kenar dikliği açısından plazma kenarı genellikle birkaç derece eğimlidir ve bir tarafı diğerinden daha diktir. Su jetinde kalın malzemede kesim kanalı aşağıya doğru daralır (konik kesim); çok eksenli kafalar bunu telafi edebilir. Lazerde ince sacda kenar neredeyse diktir; kalın levhada ise kenarda belirgin kesim çizgileri (striasyon) görülür.
Lazer, plazma, su jeti ve oksi-gaz karşılaştırma tablosu
Aşağıdaki tablo dört yöntemi aynı ölçütlerle yan yana koyar. Hassasiyet değerleri tolerans garantisi değil, ince–orta kalınlıkta tipik olarak beklenen genel sınıflardır.
| Ölçüt | Fiber lazer | Plazma | Su jeti | Oksi-gaz |
|---|---|---|---|---|
| Kesim prensibi | Termal (ergitme / yanma) | Termal (plazma arkı) | Mekanik (aşındırma) | Termal (oksidasyon) |
| Uygun malzemeler | Çelik, paslanmaz, alüminyum, bakır, pirinç | Elektriği ileten metaller | Metal ve metal olmayan hemen her malzeme | Yalnız karbon ve düşük alaşımlı çelik |
| Tipik kerf genişliği | ≈ 0,1–1 mm | ≈ 1,5–5 mm | ≈ 0,8–1,5 mm (aşındırıcılı) | ≈ 1,5–5 mm ve üzeri |
| Isıdan etkilenen bölge | Dar | Orta | Yok | Geniş |
| Kenar dikliği | İnce sacda çok iyi | Birkaç derece eğim | Kalında konik kesim | Orta |
| Tipik hassasiyet (genel) | ≈ ±0,05–0,2 mm | ≈ ±0,3–1 mm | ≈ ±0,1–0,25 mm | ≈ ±1–2 mm |
| Küçük delik (genel) | ≈ 1 × t | ≈ 1–1,5 × t | Kalınlıktan bağımsız, küçük çap mümkün | Uygun değil |
| İnce sacda hız | Çok yüksek | Yüksek | Düşük | Uygun değil |
| Kalın levhada hız | Güce bağlı, orta–yüksek | Yüksek | Çok düşük | Orta; çoklu torç ile artar |
| Yatırım maliyeti | Yüksek | Orta | Orta–yüksek | Düşük |
| Başlıca sarf | Gaz, meme, koruyucu cam, elektrik | Elektrot, meme, gaz | Aşındırıcı, yüksek basınç pompa parçaları | Oksijen, yanıcı gaz, meme |
| Tipik ikincil işlem | Çoğu zaman gerekmez | Çapak ve kenar temizliği | Kurutma, pas önleme | Cüruf temizliği, işleme payı |
t = malzeme kalınlığı. Tüm değerler genel yönlendirmedir; makine, kalınlık ve malzemeye göre değişir ve garanti niteliği taşımaz.
Kesim maliyetini ne belirler?
Kesim maliyeti tek başına metre fiyatıyla karşılaştırıldığında yanıltıcı olabilir. Doğru karşılaştırma ölçütü, parçanın kullanıma hazır hale gelene kadarki toplam maliyetidir: kesim süresi, sarf malzemeleri, malzeme kullanım verimi ve ikincil işlemler birlikte değerlendirilmelidir.
- Makine saat maliyeti: yatırım tutarı, amortisman ve enerji. Lazerde yatırım yüksektir ama ince–orta sacda saatte çok daha fazla parça çıkar.
- Delme (piercing) sayısı: çok delikli parçalarda her delme süre ekler; kalın levhada lazer ve plazma delmesi uzar, oksi-gazda ön ısıtma gerekir.
- Sarf malzemeleri: su jetinde aşındırıcı, saatlik maliyetin önemli bir kısmını oluşturur; plazmada elektrot ve meme ömrü, lazerde yardımcı gaz belirleyicidir.
- Kerf ve malzeme verimi: dar kerf parçaların birbirine daha yakın yerleştirilmesine izin verir; pahalı malzemede bu fark hissedilir.
- İkincil işlem: plazma ve oksi-gaz kenarında taşlama, su jetinde kurutma ve pas önleme, hassas deliklerde talaşlı işlem ihtiyacı toplam maliyeti değiştirir.
Malzemeye göre hangi kesim yöntemi uygun?
Malzeme türü, yöntem seçiminde çoğu zaman kalınlıktan önce gelen bir eleme kriteridir. Oksi-gaz yalnızca karbon çeliğinde, plazma yalnızca iletken metallerde çalışır; fiber lazer, kısa dalga boyu sayesinde bakır ve pirinç gibi yansıtıcı metalleri de işleyebilir.
| Malzeme | Fiber lazer | Plazma | Su jeti | Oksi-gaz |
|---|---|---|---|---|
| Karbon çeliği | Çok uygun | Uygun | Uygun | Kalında uygun |
| Paslanmaz çelik | Çok uygun | Uygun | Uygun | Uygun değil |
| Alüminyum | Uygun | Uygun | Uygun | Uygun değil |
| Bakır / pirinç | Uygun (yansıtıcı) | Sınırlı | Uygun | Uygun değil |
| Galvanizli sac | Uygun | Uygun | Uygun | Uygun değil |
| Isıl işlemli / ısıya duyarlı metal | ITAB değerlendirilmeli | ITAB değerlendirilmeli | Çok uygun | Uygun değil |
| Metal olmayan (taş, cam, kompozit, kauçuk) | Bu kapsamda değil | Uygun değil | Çok uygun | Uygun değil |
Genel yönlendirmedir. Fiber lazer sütunu genel teknoloji kabiliyetini gösterir; tesisimizin kalınlık aralıkları malzeme sayfalarında yer alır.
Ne zaman hangi kesim yöntemini seçmeli?
Tek bir yöntem her iş için en iyisi değildir. Aşağıdaki senaryolar, sık karşılaşılan durumlarda hangi yöntemin genellikle öne çıktığını özetler. Karar verirken malzeme, kalınlık, tolerans, kenar şartı ve sonraki işlemleri birlikte düşünmek gerekir.
- Fiber lazer: 0,5–25 mm aralığında hassas metal parçalar, çok delikli plakalar, pano ve kapak sacları, büküm öncesi açınım parçaları, seri ve tekrarlı siparişler. Yüksek güçte 40–50 mm karbon çeliğine kadar uzanır.
- Plazma: Orta–kalın karbon çeliğinde hassasiyet beklentisinin görece düşük olduğu yapısal parçalar, kaynak hazırlığı yapılacak kalın levhalar, düşük yatırımla kesim ihtiyacı.
- Su jeti: Isıdan etkilenen bölgenin kabul edilemediği parçalar, ısıl işlem görmüş veya sertleştirilmiş malzemeler, metal olmayan malzemeler, lazerin kapasitesini aşan kalın ve hassas kesimler.
- Oksi-gaz: 50 mm'nin çok üzerindeki karbon çeliği levhalar, ağır taban plakaları ve kaba kesim; sonradan talaşlı işlem yapılacak parçalar.
Kalın levhada yöntem seçerken yalnızca kesim fiyatına değil, kenarın sonradan taşlanıp taşlanmayacağına, deliklerin talaşlı işlemle açılıp açılmayacağına ve parçanın ısıya duyarlı olup olmadığına bakın. Toplam maliyet çoğu zaman farklı bir yöntemi işaret eder.
Biz hangi yöntemle çalışıyoruz?
Tesisimizde yalnızca 20 kW fiber lazer bulunur; plazma, su jeti veya oksi-gaz kesim makinemiz yoktur. Fiber lazerle karbon çeliğinde 0,5–50 mm, paslanmazda 0,5–40 mm, alüminyumda 1–30 mm nominal aralıkta ve 2.000 × 6.000 mm levha ölçüsüne kadar çalışıyoruz; bu aralıklar her sınıf ve geometri için mühendislik incelemesiyle teyit edilir. Parçanız bu kapsamın dışındaysa veya başka bir yöntem teknik ya da ekonomik olarak daha uygunsa bunu açıkça söyleriz. Kapsam içindeki işler için fiber lazer kesim ve kapasite desteği arayan atölyeler için fason lazer kesim sayfalarımıza bakabilirsiniz.
Sık sorulan sorular
Lazer kesim mi plazma kesim mi daha hassas?
İnce ve orta kalınlıkta fiber lazer, dar kerf ve küçük ısı etkisi sayesinde plazmaya göre belirgin şekilde daha hassas ve daha dik bir kenar verir. Plazma ise orta–kalın karbon çeliğinde hızlı ve ekonomiktir, ancak kenar eğimi ve ölçü sapması daha fazladır. Hassasiyet önemliyse lazer genellikle ilk tercihtir.
Su jeti neden lazerden daha yavaş?
Su jeti malzemeyi eritmek yerine aşındırarak keser; özellikle kalın metallerde birim zamanda kaldırılan malzeme miktarı lazere göre çok düşüktür. Buna karşılık ısı etkisi oluşturmaz ve metal olmayan malzemeleri de keser. Hız yerine ısısız kesim veya malzeme esnekliği gerektiğinde tercih edilir.
Paslanmaz çelik oksijenle (oksi-gaz) kesilebilir mi?
Hayır. Paslanmazdaki krom oksit metalden daha yüksek sıcaklıkta erir ve yanma tepkimesinin sürmesini engeller. Bu nedenle paslanmaz ve alüminyum oksi-gazla kesilmez; lazer, plazma veya su jeti kullanılır.
Lazer kesilmiş kenara diş açılabilir mi?
Genellikle evet; fiber lazerin ısıdan etkilenen bölgesi dar olduğu için yumuşak ve orta karbonlu çeliklerde diş açma sorunsuzdur. Yüksek karbonlu veya alaşımlı çeliklerde oksijenle kesilen kenarda sertleşme olabileceğinden delik çapı ve işlem sırası ayrıca değerlendirilmelidir. Hassas geçme toleranslı deliklerde ikincil talaşlı işlem gerekebilir.
50 mm'den kalın çelik levhayı nerede kestirebilirim?
50 mm üzerindeki karbon çeliği için genellikle plazma veya oksi-gaz, ısı etkisinin istenmediği durumlarda su jeti kullanılır. Tesisimizde bu yöntemler bulunmadığından bu kalınlıkları kesmiyoruz. Parçanızın yöntem seçimi konusunda mühendislik görüşü almak isterseniz çiziminizi yine de değerlendirebiliriz.
Lazer kesim plazmadan daha mı pahalı?
Metre başına kesim maliyeti tek başına yanıltıcıdır; ince ve orta sacda fiber lazer çok daha hızlı kestiği ve çoğu zaman ikincil işlem gerektirmediği için parça başı maliyet genellikle daha düşüktür. Kalın karbon çeliğinde ve hassasiyet beklentisi düşük işlerde plazma daha ekonomik olabilir. Doğru karşılaştırma, kullanıma hazır parçanın toplam maliyetidir.